: +86 15874211461

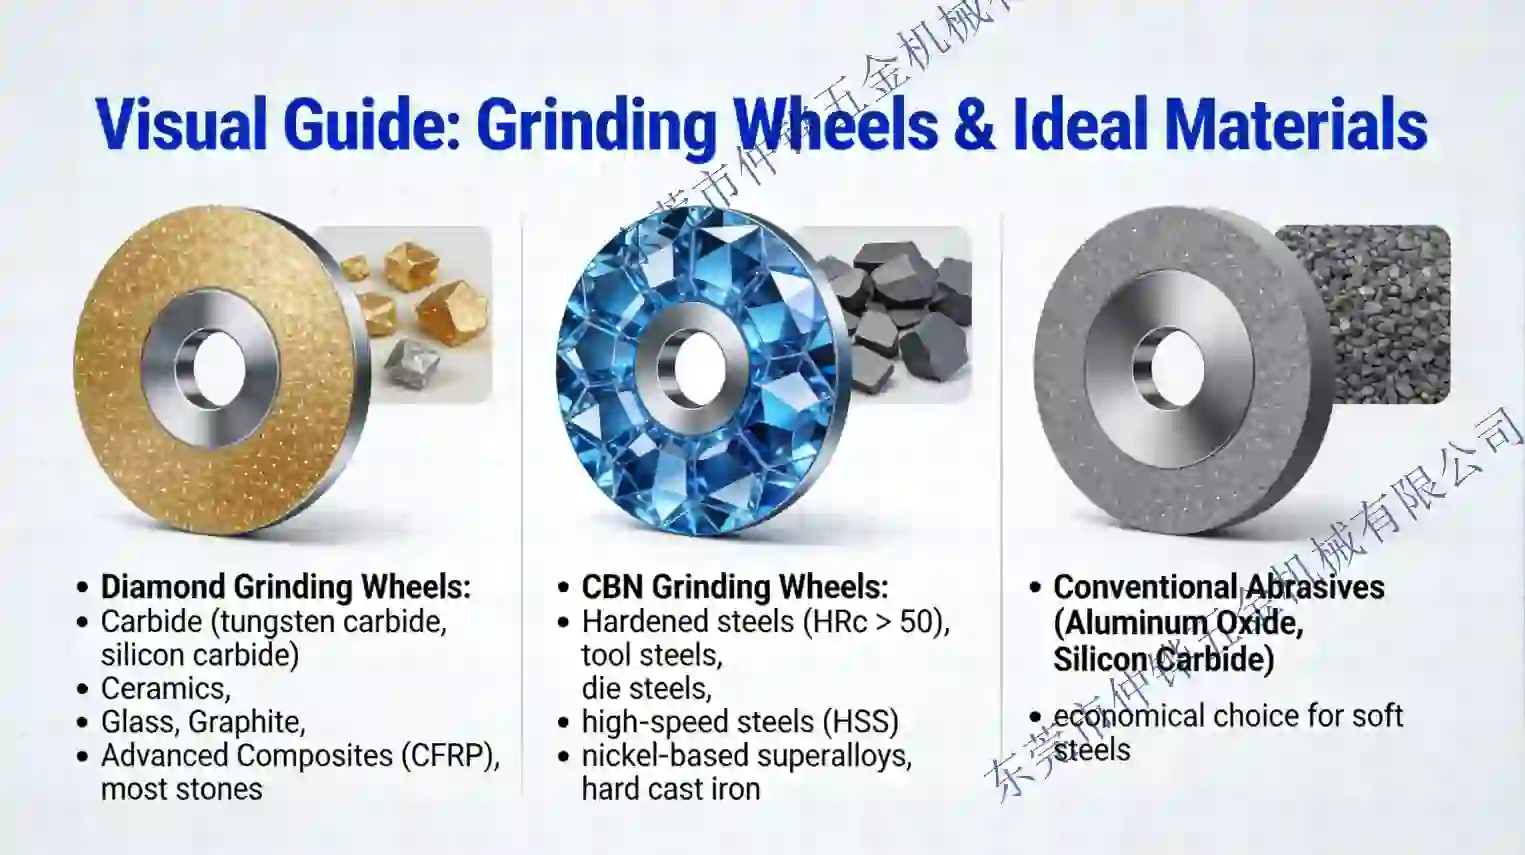
Choisissez l'abrasif en fonction de la pièce, pas de la couleur de la meule. Le diamant est destiné aux matériaux durs, fragiles et non ferreux (carbure, céramiques, verre, silicium, composites). Le CBN est destiné aux métaux ferreux (acier trempé, HSS, fonte, superalliages). L'alumine est l'abrasif économique polyvalent pour les aciers au carbone et à outils. Le carbure de silicium convient aux matériaux non ferreux, fragiles ou à faible résistance à la traction, comme l'aluminium, la fonte, la céramique et la pierre.
Les quatre familles d'abrasifs
Presque toutes les meules liées utilisent l'un des quatre abrasifs. Les différences résident dans la dureté, la ténacité et la réaction chimique avec la pièce — pas seulement le prix.
- Diamant est l'abrasif le plus dur. Il reste tranchant sur le carbure, les céramiques, le verre, le silicium, le saphir, la ferrite, le graphite et les composites. Il ne doit pas être utilisé sur l'acier ou la fonte : le carbone du diamant réagit avec le fer à la température de rectification, ce qui use la meule anormalement vite.
- CBN (nitrure de bore cubique) est le deuxième abrasif le plus dur et est chimiquement stable face au fer. C'est le choix correct pour l'acier trempé, HSS, la fonte, l'acier à roulements et de nombreux superalliages à base de nickel.
- Oxyde d'aluminium (blanc, brun, rose, rubis) est un abrasif économique et tenace pour l'acier au carbone, l'acier allié, l'acier outil et la fonte. C'est l'abrasif par défaut pour la rectification générale en atelier.
- Carbure de silicium (noir et vert) est plus dur et plus fragile que l'oxyde d'aluminium. Il est utilisé pour l'aluminium, la fonte, les céramiques, le verre, la pierre et d'autres matériaux non ferreux ou à faible résistance, surtout lorsqu'une coupe fraîche et libre est nécessaire.
| Abrasif | Dureté relative | Pièces typiques | À éviter | Liants courants | Coût relatif |
|---|---|---|---|---|---|
| Diamant | Le plus élevé | Carbure, céramiques, verre, silicium, saphir, CFRP, graphite | Acier, fonte, alliages de nickel | Résine, métal, vitrifié, galvanique | Élevé |
| CBN | Très élevé | Acier trempé, HSS, fonte, acier à roulements, superalliages | Carbure, céramiques, verre | Vitrifié, résine, métallique, galvanique | Élevée |
| Oxyde d'aluminium | Moyenne | Acier au carbone, acier allié, acier à outils, fonte | Carbure, verre, céramiques | Vitrifié, résine, shellac | Faible–moyenne |
| Carbure de silicium | Élevée | Aluminium, fonte, céramiques, verre, pierre, caoutchouc | Acier à charge élevée (chimiquement instable) | Vitrifié, résine, caoutchouc | Faible–moyenne |
Le coût relatif est indicatif uniquement ; la taille de la meule, le liant, la précision et la quantité commandée dominent le prix final.
Sélection par pièce à usiner
Utilisez ce tableau comme premier filtre. Le deuxième filtre est le liant et le troisième est le grain et la concentration — consultez le guide des types de liants et l'outil de sélection de meules.
| Pièce à usiner | Premier choix | Alternative | Raison |
|---|---|---|---|
| Carbure cémenté (WC-Co) | Diamant | – | Le diamant reste tranchant ; le CBN réagit avec le liant cobalt |
| Acier trempé >45 HRC | CBN | Oxyde d'aluminium pour les travaux légers | Le CBN est chimiquement stable face au fer |
| Acier rapide et acier outil | CBN ou oxyde d'aluminium | – | CBN pour la durée de vie et la forme ; AO pour le coût |
| Fonte | CBN ou carbure de silicium | Oxyde d'aluminium | CBN pour la production ; SiC pour les travaux sensibles au coût |
| Acier inoxydable | CBN ou oxyde d'aluminium blanc | – | Éviter l'encrassement ; utiliser une coupe froide et un liquide de refroidissement sans soufre |
| Alliages d'aluminium et de cuivre | Carbure de silicium | Diamant pour l'aluminium à haute teneur en silicium | Le SiC coupe froid ; le diamant peut s'encrasser |
| Céramiques et verre | Diamant | – | Le diamant est le seul abrasif économique à cette dureté |
| CFRP et composites | Diamant | – | Cisaillage propre, faible délaminage |
| Pierre et béton | Diamant | Carbure de silicium pour la pierre tendre | Les segments diamant résistent à l'abrasion |
| Caoutchouc et plastiques | Carbure de silicium | – | Un grain dur et cassant coupe sans bavure |
La dureté ne fait pas tout
Deux abrasifs peuvent être suffisamment durs pour un travail et se comporter différemment. Le diamant et le CBN sont des superabrasifs : ils restent affûtés beaucoup plus longtemps, mais ils coûtent plus cher et nécessitent le bon liant et une rigidité machine adéquate pour offrir cette durée de vie. L'oxyde d'aluminium et le carbure de silicium sont des abrasifs conventionnels : ils s'usent plus vite, s'auto-affûtent plus facilement et tolèrent des machines moins rigides.
Le choix du liant modifie considérablement le comportement du même abrasif. Une meule diamant à liant résine coupe frais et offre un fini précis ; une meule à liant métallique maintient sa forme et dure plus longtemps mais nécessite un dressage différent. Lisez la comparaison liant résine vs liant vitrifié avant de finaliser la spécification.
Erreurs courantes
- Utiliser du diamant sur l'acier parce que c'est l'abrasif le plus dur. La meule se glacera, brûlera et s'usera rapidement ; utilisez du CBN.
- Utiliser de l'oxyde d'aluminium sur le carbure. L'abrasif est trop tendre et la meule ne maintiendra pas sa forme.
- Choisir un grain fin pour résoudre un problème de finition causé par l'équilibrage ou le dressage de la meule.
- Négliger le liquide de refroidissement : la même meule peut doubler sa durée de vie avec un débit et une concentration corrects.
- Acheter en fonction du prix par meule plutôt que du coût par pièce ; le rapport G et le temps de dressage comptent généralement plus.
Comment décider en atelier
- Identifiez le matériau et la dureté de la pièce.
- Choisissez la famille d'abrasif dans le tableau : diamant, CBN, alumine ou SiC.
- Sélectionnez le liant : résine, métal, vitrifié ou galvanique.
- Réglez le grain et la concentration selon la finition et l'enlèvement.
- Vérifiez la vitesse, la rigidité de la machine et le liquide.
- Faites un essai et mesurez le rapport G, le Ra et le temps de cycle.
La règle fondamentale
Le diamant ne doit pas être utilisé sur les métaux ferreux. Pour l'acier, la fonte et leurs alliages, utilisez du CBN. Cette règle simple évite la plupart des défaillances prématurées de meules dans les ateliers mixtes.
Limite d'utilisation — quand ne pas utiliser le diamant
Le diamant est l'abrasif le plus dur et le bon choix pour les matériaux durs, fragiles et non ferreux tels que le carbure cémenté, la céramique, le verre, le silicium, le saphir, la ferrite, le graphite et les composites. Il ne doit pas être utilisé sur les métaux ferreux — acier, fonte et leurs alliages — car le carbone du diamant réagit avec le fer aux températures de rectification (au-dessus d'environ 700 °C / 1300 °F). Cette affinité chimique provoque une usure rapide et anormale du diamant (graphitisation) et détruit la meule. Pour l'acier, l'acier trempé, la fonte et les autres pièces en matériau ferreux, utilisez plutôt le CBN (nitrure de bore cubique).