: +86 15874211461

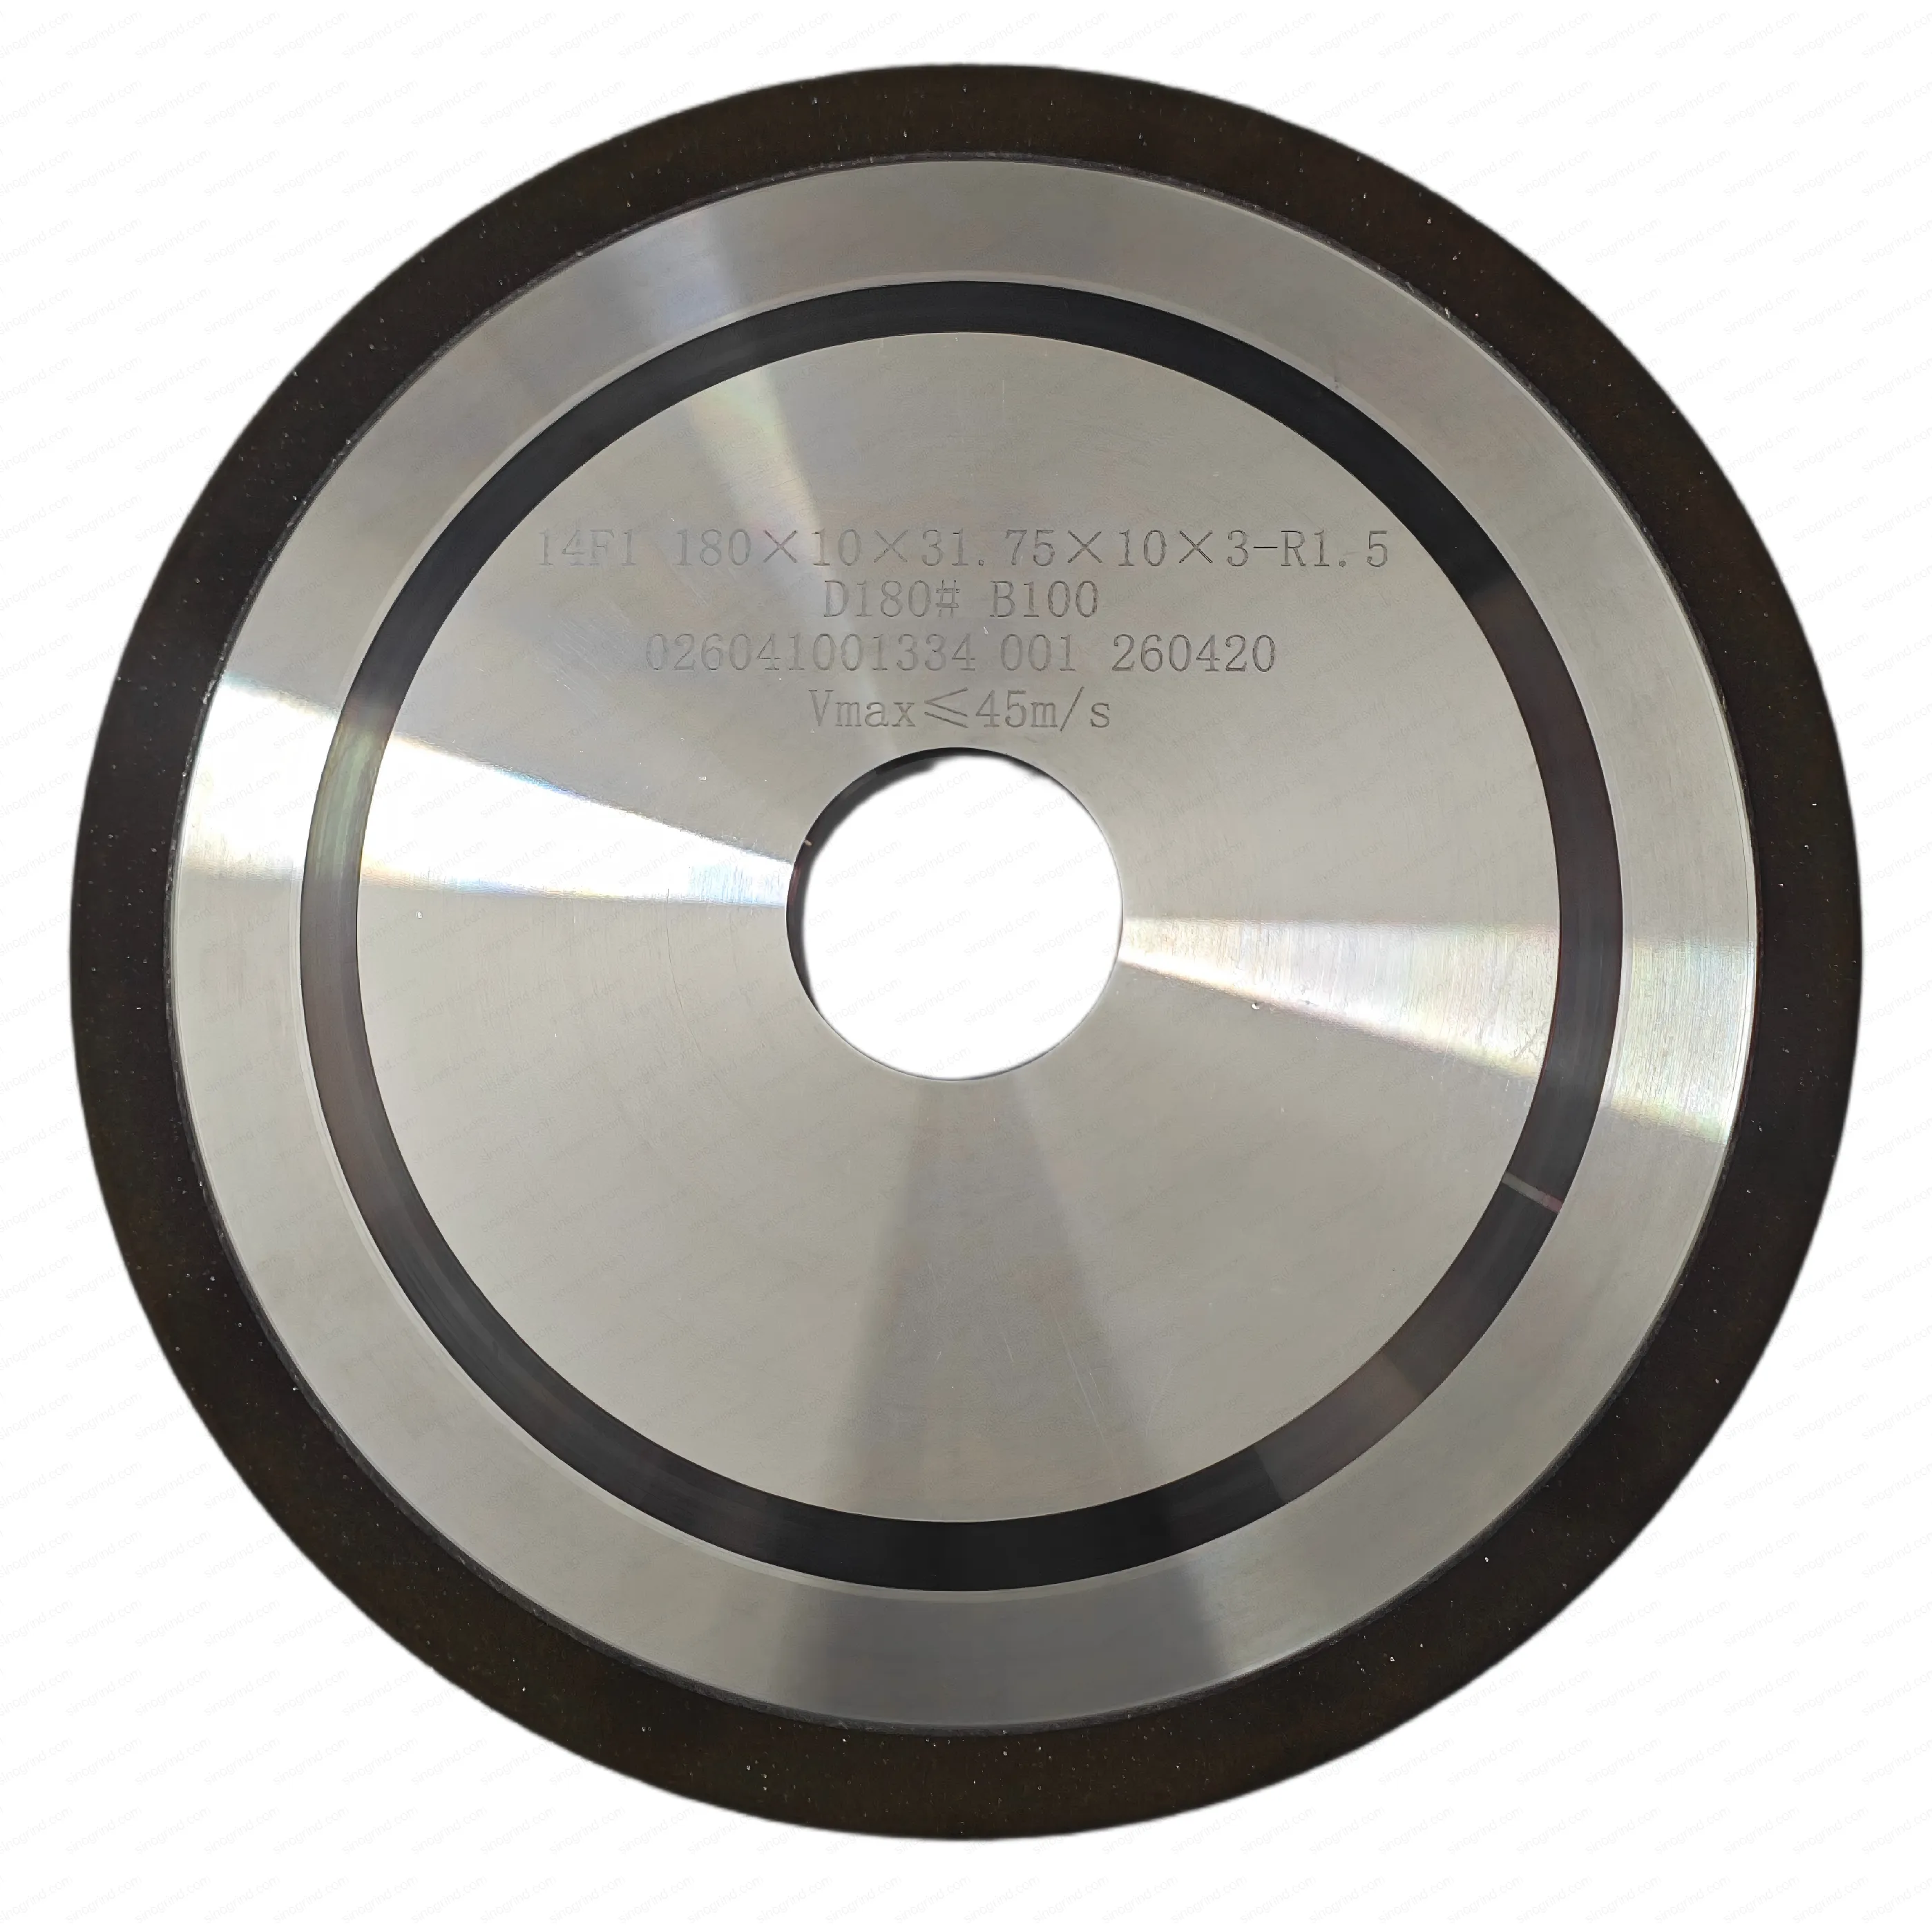
Le liant retient le diamant. Le liant résine offre la coupe la plus froide et l'état de surface le plus fin ; le liant métallique, la plus longue durée de vie et la meilleure tenue de forme ; le liant vitrifié est rigide, poreux et coupe librement avec un bon contrôle du profil ; le liant galvanique est une seule couche abrasive pour les petits outils complexes ou à grande vitesse. Choisissez la résine pour l'état de surface, le métal pour la forme et la durée de vie, le vitrifié pour la coupe libre et le liant galvanique pour les outils à géométrie contrainte.
Liant résine
Une matrice de résine phénolique retient le diamant. Le liant résine est le choix par défaut en atelier pour le carbure car il coupe froid, produit un état de surface fin et peut être dressé facilement. Il est moins rigide que le liant métallique ou vitrifié, donc moins adapté à la rectification de forme lourde ou à une très haute précision sur les grandes meules.
Idéal pour : la rectification d'outils en carbure, la préparation des bords PCD, la finition fine, les petites meules et les profils complexes. À éviter : l'enlèvement de matière important, les températures élevées et les applications où la forme de la meule doit résister à de longues séries de production.
Liant métallique
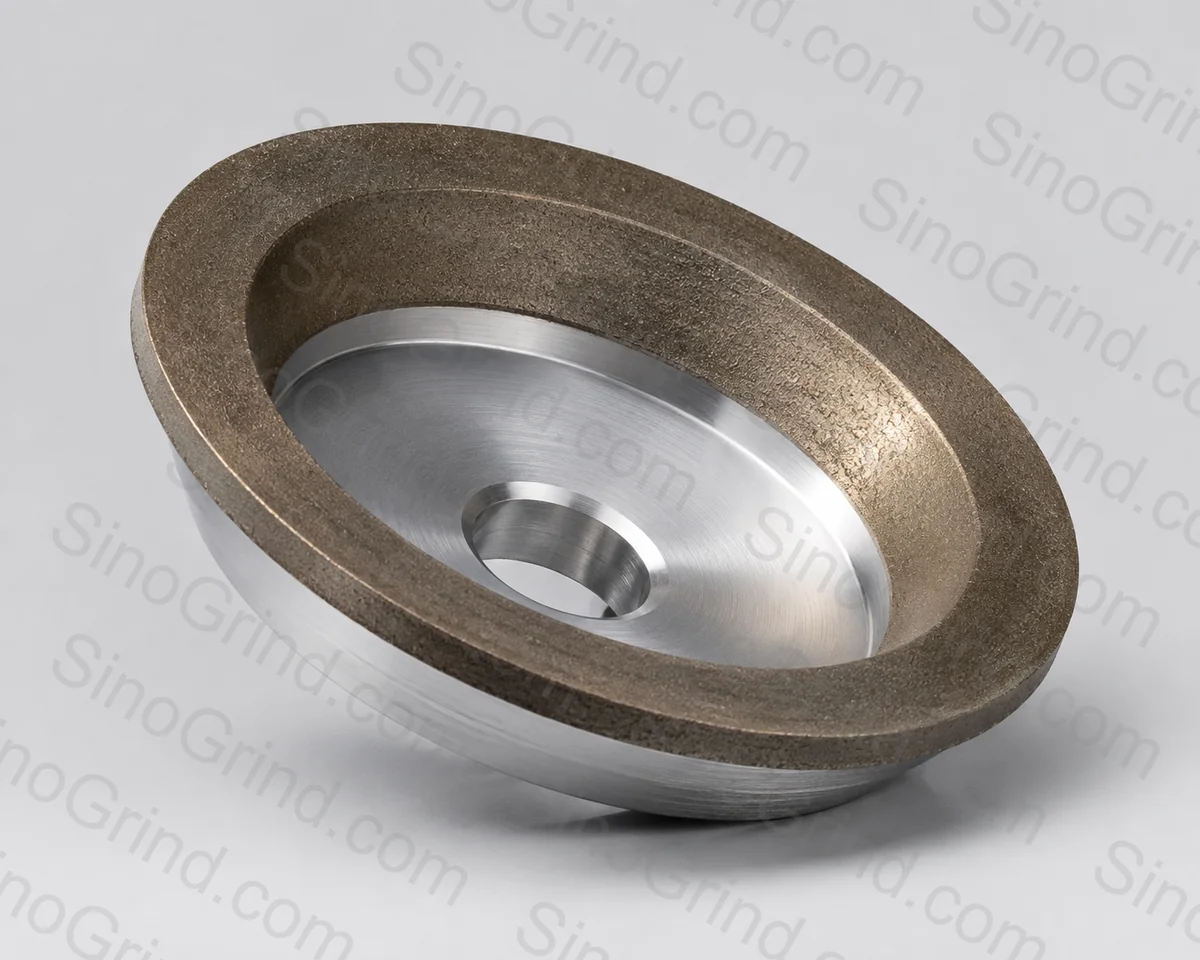
Le diamant est fritté dans une matrice métallique, généralement en bronze ou un alliage similaire. Le liant métallique retient fortement le grain, ce qui permet de maintenir la forme et d'offrir une longue durée de vie. C'est le choix pour le verre, la céramique, les semi-conducteurs, la pierre et la rectification de forme de précision. Le compromis est qu'il est plus difficile à dresser et peut provoquer des brûlures de rectification sur les pièces sensibles à la chaleur si le liquide de refroidissement est inadéquat.
Idéal pour : le verre et la céramique, le traitement des wafers, la pierre, la rectification de forme, la production à grand volume. À éviter : les aciers sensibles à la chaleur et les applications nécessitant un reprofilage fréquent.
Liant vitrifié
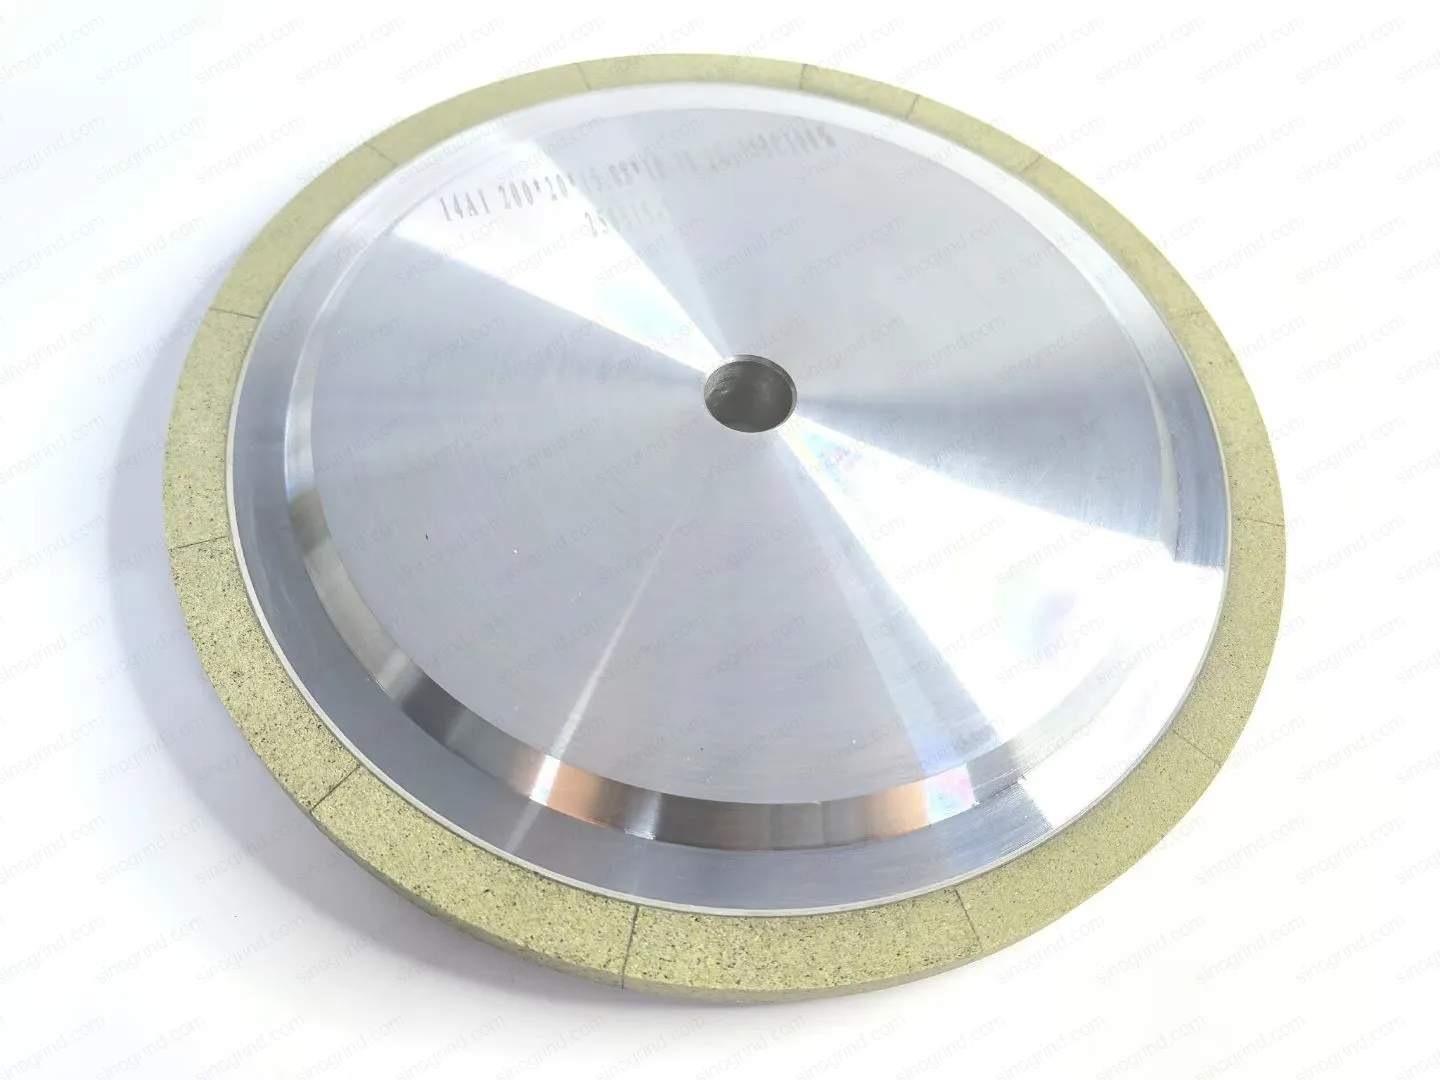
Un liant en verre/céramique est cuit autour du diamant. La structure poreuse offre une coupe froide et libre et permet de reprofiler la meule sur la machine. Les meules diamant à liant vitrifié sont largement utilisées pour la céramique, le PCD/PCBN et le travail de précision sur carbure où l'état de surface et la forme sont importants.
Meilleur pour : céramiques, PCD/PCBN, carbure de précision, rectification en plongée et rectification de profil. À éviter : chocs abusifs et montages mal supportés ; le liant est fragile.
Liant galvanique
Une seule couche de diamant est maintenue dans du nickel galvanique sur un noyau en acier. Les meules galvaniquees coupent agressivement, ne nécessitent pas de dressage et peuvent être fabriquées dans des formes très fines ou complexes. Comme il n'y a qu'une seule couche, la durée de vie de la meule est limitée et la meule est remplacée plutôt que reprofilée.
Meilleur pour : petits outils, rectification interne, outils dentaires et médicaux, composites, profils complexes et finition à faible effort. À éviter : enlèvement de matière important et rectification de forme à charge élevée.
| Liant | Rétention des grains | État de surface typique | Maintien de la forme | Dressage | Meilleures applications |
|---|---|---|---|---|---|
| Résine | Moyen | Fin | Moyen | Facile | Outils en carbure, PCD, finition fine |
| Métal | Très élevée | Moyenne–fine | Excellent | Difficile (diamant/ELID) | Verre, céramiques, semi-conducteurs, pierre, rectification de forme |
| Vitrifié | Élevée | Fine | Très bon | Dressage de profil sur machine | Céramiques, PCD/PCBN, carbure de précision |
| Galvanique | Monocouche | Moyen | Profil fixé par forme galvaniquee | Non dressable | Petits outils, travaux internes, composites, profils complexes |
| Hybride / fritté | Élevé | Moyen–fin | Très bon | Spécifique à l'application | Applications exigeantes entre liant résine et liant métallique |
La finition et la durée de vie dépendent également du grain, de la concentration, de la vitesse de la meule, du liquide de refroidissement et de la rigidité de la machine.
Sélection par application
| Application | Premier choix | Pourquoi |
|---|---|---|
| Fraisages et forets en carbure | Meule diamant à liant résine | Coupe froide, arête fine, dressage facile |
| Plaquettes PCD et PCBN | Meule diamant à liant résine ou vitrifié | Qualité d'arête et enlèvement de matière contrôlé |
| Céramiques techniques | Liant métallique ou vitrifié diamant | Maintien de la forme et qualité des arêtes pour matériaux fragiles |
| Verre et optique | Liant métallique diamant | Longue durée de vie et profil stable |
| Tranches de semi-conducteurs | Liant métallique diamant | Coupe fine et stable avec dommage sous-surface contrôlé |
| Pierre et béton | Segments en liant métallique diamant | Résistance à l'abrasion et ténacité aux chocs |
| Zircone dentaire et petits outils | Diamant galvanique | Petites formes complexes avec coupe agressive |
| Composites et CFRP | Liant galvanique ou liant métallique | Cisaillement propre et qualité des arêtes |
Dressage et conditionnement
Les liants résine et vitrifiés peuvent être dressés avec des outils diamantés ; le liant métallique nécessite généralement un dresseur diamant, un dressage galvanique en cours (ELID) ou une méthode de conditionnement spécialisée ; les meules à liant galvanique ne sont pas dressées. Le guide de dressage couvre la séquence pratique.
Coût versus coût par pièce
Les meules galvaniquees ont souvent le prix d'achat le plus bas pour les petits outils, mais elles sont remplacées une fois usées. Les meules à liant métallique et vitrifié coûtent plus cher initialement mais peuvent offrir un coût par pièce plus faible sur une série de production car elles maintiennent leur forme et durent plus longtemps. Utilisez le guide du rapport G et des coûts pour une comparaison appropriée.
Adaptez le liant à la machine
Une meule à liant métallique longue durée sur une machine peu rigide ne donnera pas son potentiel. La rigidité, l'excentricité de la broche et la qualité du liquide de refroidissement font partie de la décision sur le liant.
Limite d'utilisation — quand ne pas utiliser le diamant
Le diamant est l'abrasif le plus dur et le bon choix pour les matériaux durs, fragiles et non ferreux tels que le carbure cémenté, la céramique, le verre, le silicium, le saphir, la ferrite, le graphite et les composites. Il ne doit pas être utilisé sur les métaux ferreux — acier, fonte et leurs alliages — car le carbone du diamant réagit avec le fer aux températures de rectification (au-dessus d'environ 700 °C / 1300 °F). Cette affinité chimique provoque une usure rapide et anormale du diamant (graphitisation) et détruit la meule. Pour l'acier, l'acier trempé, la fonte et les autres pièces en matériau ferreux, utilisez plutôt le CBN (nitrure de bore cubique).