: +86 15874211461

O ligante retém o diamante. O resinoide proporciona o corte mais frio e o acabamento mais fino; o metálico, a maior vida e a melhor retenção de forma; o vitrificado é rígido, poroso e de corte livre com bom controle de perfil; o eletrodepositado é uma única camada abrasiva para ferramentas pequenas, complexas ou de alta velocidade. Escolha resinoide para acabamento, metálico para forma e vida, vitrificado para corte livre e eletrodepositado para ferramentas de geometria limitada.
Ligante Resinoso
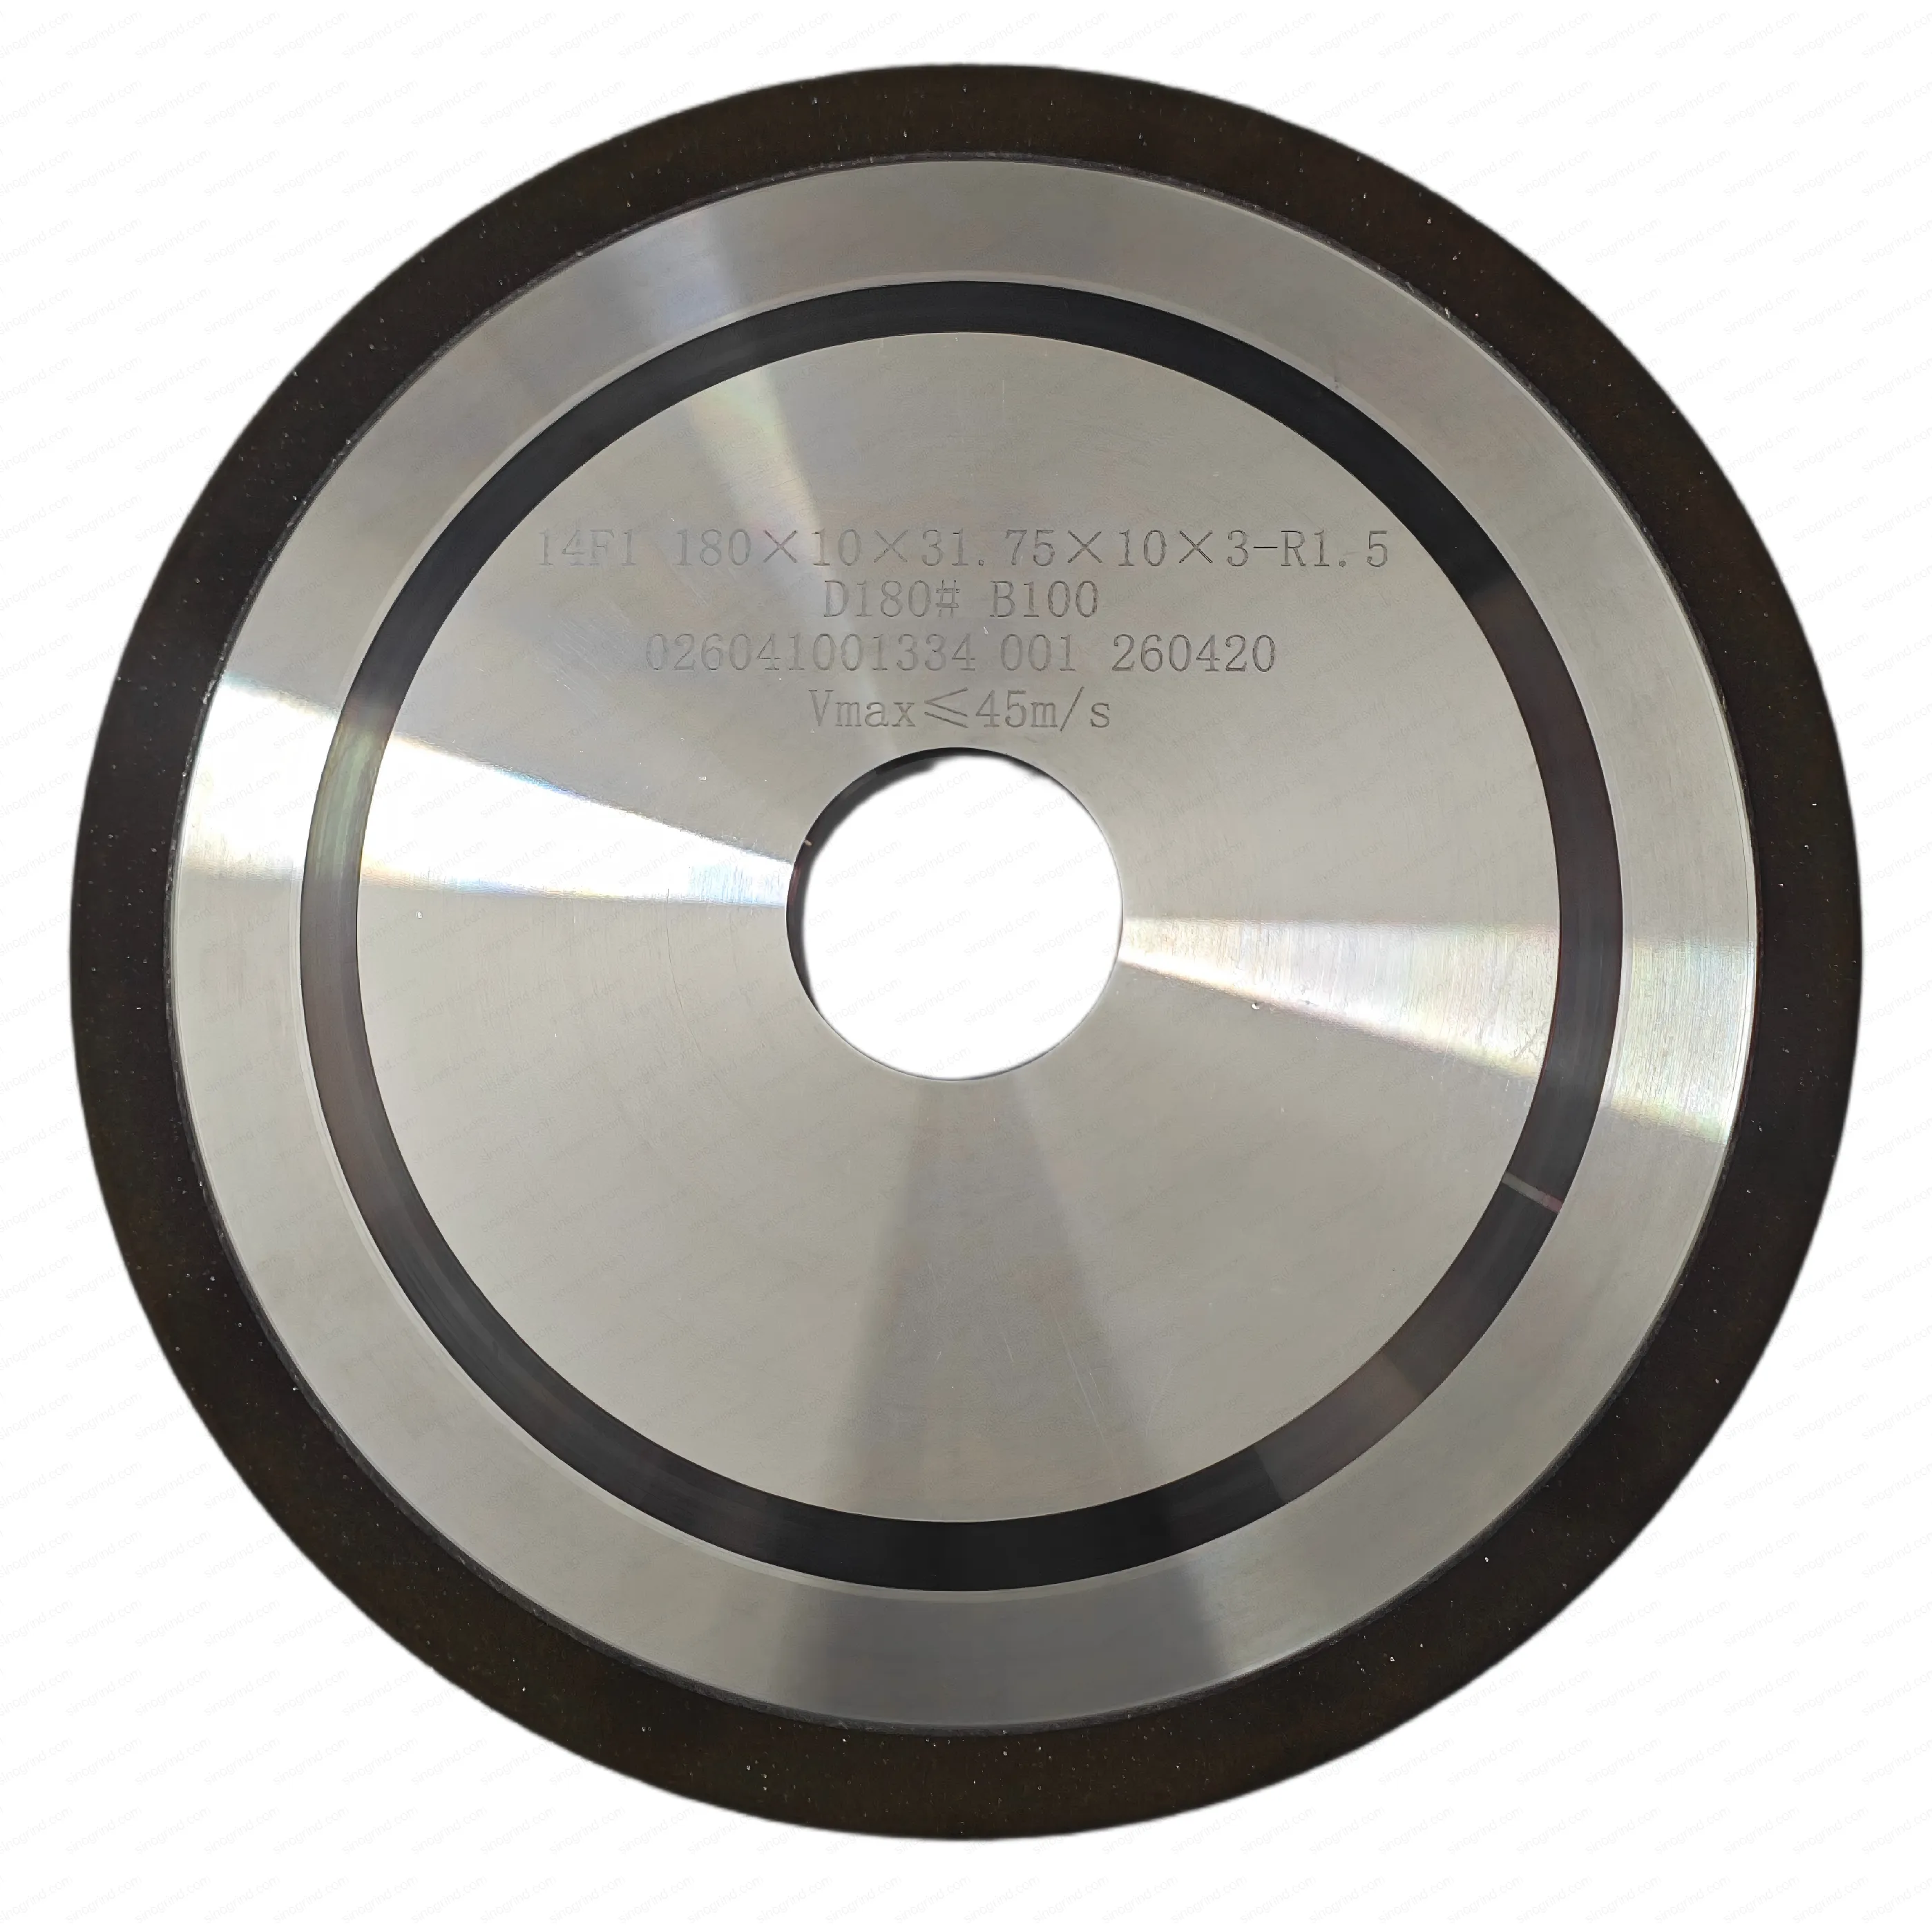
Uma matriz de resina fenólica mantém o diamante. O ligante resinoso é o padrão de ferramenta de trabalho para o metal duro porque corta frio, produz um acabamento fino e pode ser dressado com facilidade. É menos rígido do que o ligante metálico ou vitrificado, então é menos adequado para a retificação de forma pesada ou alta precisão em rolos grandes.
Melhor para: retificação de ferramentas de metal duro, preparação de borda de PCD, acabamento fino, pequenos rolos e perfis complexos. Evite: remoção de material pesado, alta temperatura e aplicações onde a forma do rebolo deve sobreviver a longas corridas de produção.
Ligante Metálico
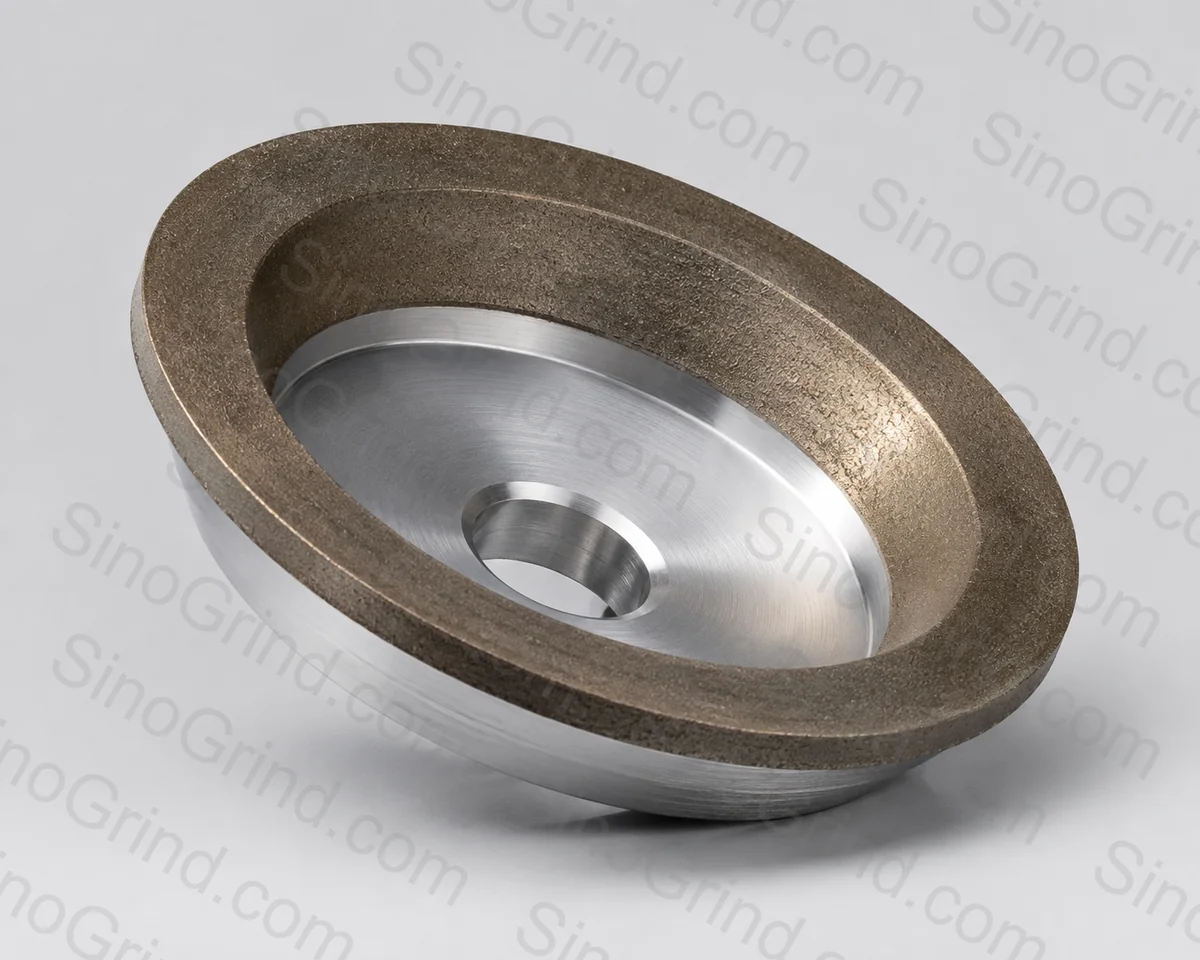
O diamante é sinterizado em uma matriz metálica, geralmente bronze ou um liga semelhante. O ligante metálico agarra o grão fortemente, então mantém a forma e entrega uma vida longa. É a escolha para vidro, cerâmica, semicondutor, pedra e retificação de forma de precisão. A troca é que é mais difícil de fazer a dressagem e queima trabalho de peça sensível ao calor se o refrigerante for ruim.
Melhor para: vidro e cerâmica, processamento de lâmina, pedra, retificação de forma, produção em alta escala. Evite: aços temperados sensíveis ao calor e aplicações onde é necessário re-profilar frequentemente.
Ligante vitrificado
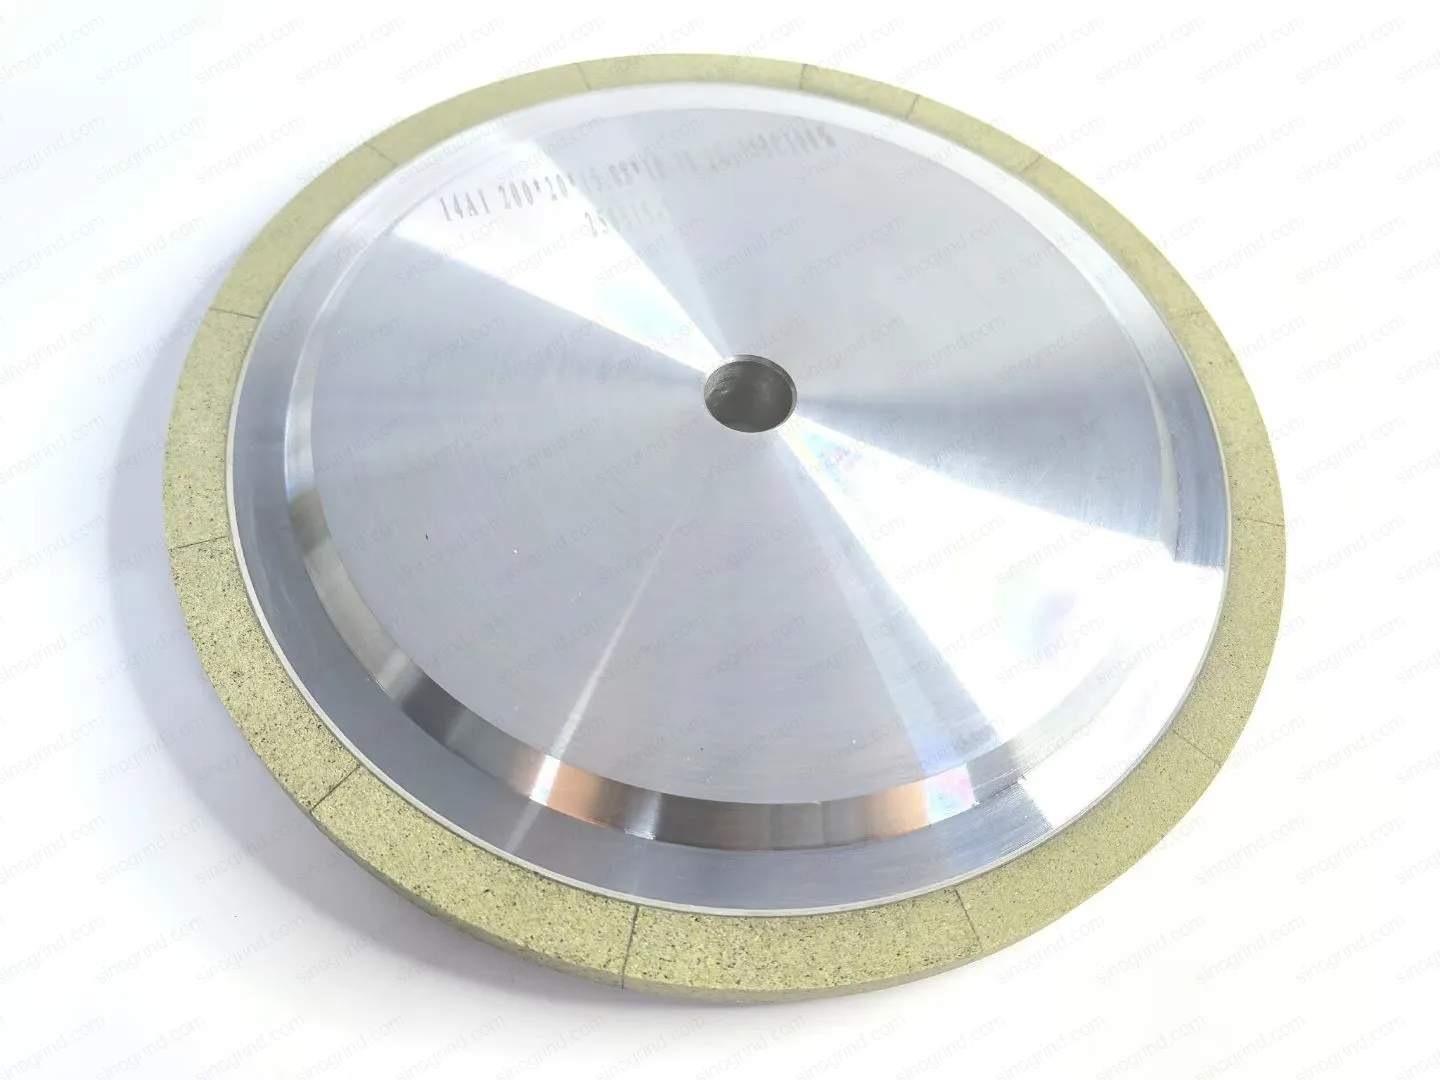
Um ligante vidro/cerâmico é queimado ao redor do diamante. A estrutura porosa fornece um corte frio e livre e permite que o rebolo seja re-perfilado na máquina. Os rebolos de diamante vitrificados são amplamente usados em cerâmica, PCD/PCBN e trabalho de carbeto de precisão onde tanto a acabagem quanto a forma importam.
Melhor para: cerâmica, PCD/PCBN, carbeto de precisão, retificação por avanço contínuo e retificação de perfil. Evite: choques abusivos e configurações mal apoiadas; o ligante é frágil.
Ligante eletrodepositado
Um único camada de diamante é mantida em níquel eletrodepositado sobre um núcleo de aço. Os rebolos eletrodepositados cortam agressivamente, não precisam de dressagem e podem ser feitos em formas muito finas ou complexas. Devido à existência de apenas uma camada, a vida do rebolo é finita e o rebolo é substituído em vez de re-perfilado.
Melhor para: ferramentas pequenas, retificação interna, ferramentas odontológicas e médicas, compostos, perfis complexos e acabamento de baixa força. Evite: remoção de grande quantidade de material e retificação de forma sob alta carga.
| Ligante | Concentração de grão | Acabamento típico | Manutenção da forma | Dressagem | Melhores aplicações |
|---|---|---|---|---|---|
| Resina | Médio | Fino | Médio | Fácil | Ferramentas de carbídeo, PCD, acabamento fino |
| Metal | Muito alto | Médio-fino | Excelente | Difícil (rebolo de diamante/ELID) | Aço temperado, ferro fundido, alumínio, semicondutor, vidro, cerâmica, pedra, formagem |
| Ligante vitrificado | Alto | Fino | Muito bom | Dressagem de perfil em máquina | Cerâmica, PCD/PCBN, carbeto de metal duro de precisão |
| Eletrodepositado | Camada única | Médio | Perfil fixo por forma depositada | Não dressável | Pequenos instrumentos, trabalho interno, compostos, perfis complexos |
| Híbrido / sinterizado | Alto | Médio-fino | Muito bom | Aplicação específica | Aplicações difíceis entre resinoso e metálico |
Acabamento e vida também dependem de grão, concentração, velocidade do rebolo, refrigerante e rigidez da máquina.
Seleção por aplicação
| Aplicação | Primeira escolha | Por que |
|---|---|---|
| Fresas e brocas de metal duro | Rebolo de diamante com ligante resinoso | Corte fácil, borda fina, fácil dressagem |
| Inserções de PCD e PCBN | Rebolo de diamante com ligante resinoso ou vitrificado | Qualidade da borda e remoção de material controlada |
| Cerâmica técnica | Diamante metálico ou vitrificado | Manutenção da forma e qualidade da borda de material frágil |
| Vidro e óptica | Rebolo de diamante com ligante metálico | Vida longa e perfil estável |
| Lâminas de semicondutores | Rebolo de diamante com ligante metálico | Corte fino, estável, com dano subsuperficial controlado |
| Pedra e concreto | Segmentos de rebolo de diamante com ligante metálico | Resistência à abrasão e dureza ao impacto |
| Zircônia dental e ferramentas pequenas | Diamante eletrodepositado | Formas complexas pequenas com corte agressivo |
| Compostos e CFRP | Ligante eletrodepositado ou metálico | Corte limpo e qualidade da borda |
Dressagem e condicionamento
Os ligantes resinoso e vitrificado podem ser dressados com ferramentas de diamante; o ligante metálico geralmente precisa de um dressador de diamante, dressagem galvanizada em processo (ELID) ou um método de condicionamento especializado; os rebolos eletrodepositados não são dressados. A guia de dressagem aborda a sequência prática.
Custo versus custo por parte
Rebólhos eletrodepositados frequentemente têm o menor preço de compra para ferramentas pequenas, mas são substituídos quando se desgastam. Rebólhos metálicos e vitrificados custam mais no início e podem entregar um custo mais baixo por parte em uma corrida de produção porque mantêm a forma e duram mais tempo. Utilize a guia de razão G e custo para comparar corretamente.
Corrija a ligação ao equipamento
Um rebolo de ligante metálico de longa vida em uma máquina de baixa rigidez não entregará seu potencial. Rigidez, excentricidade do eixo e qualidade do refrigerante são parte da decisão de ligação.
Limite de aplicação — quando não usar diamante
O diamante é o abrasivo mais duro e a escolha correta para materiais duros, frágeis e não ferrosos, como carboneto cimentado, cerâmica, vidro, silício, safira, ferrita, grafite e compósitos. Não deve ser utilizado em metais ferrosos — aço, ferro fundido e suas ligas — porque o carbono do diamante reage com o ferro nas temperaturas de retificação (aproximadamente acima de 700 °C / 1300 °F). Essa afinidade química provoca desgaste rápido e anormal do diamante (grafitização) e destrói o rebolo. Para aço, aço temperado, ferro fundido e outras peças ferrosas, use CBN (nitreto de boro cúbico) em vez disso.