: +86 15874211461

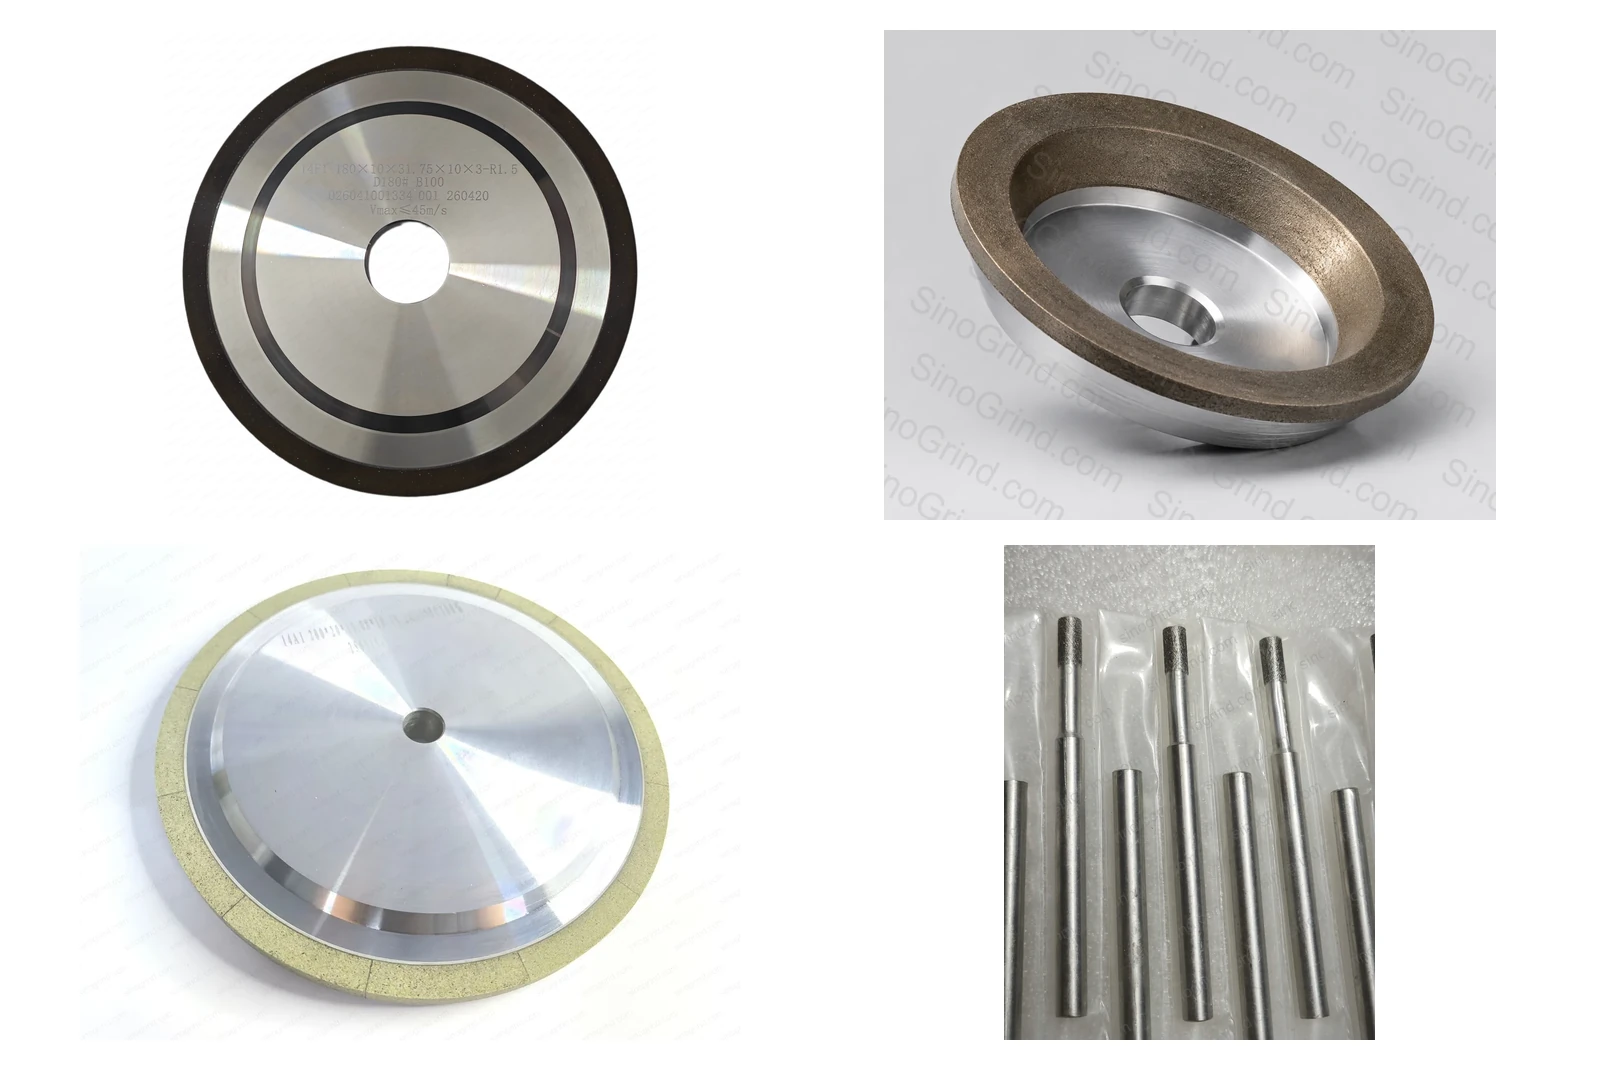
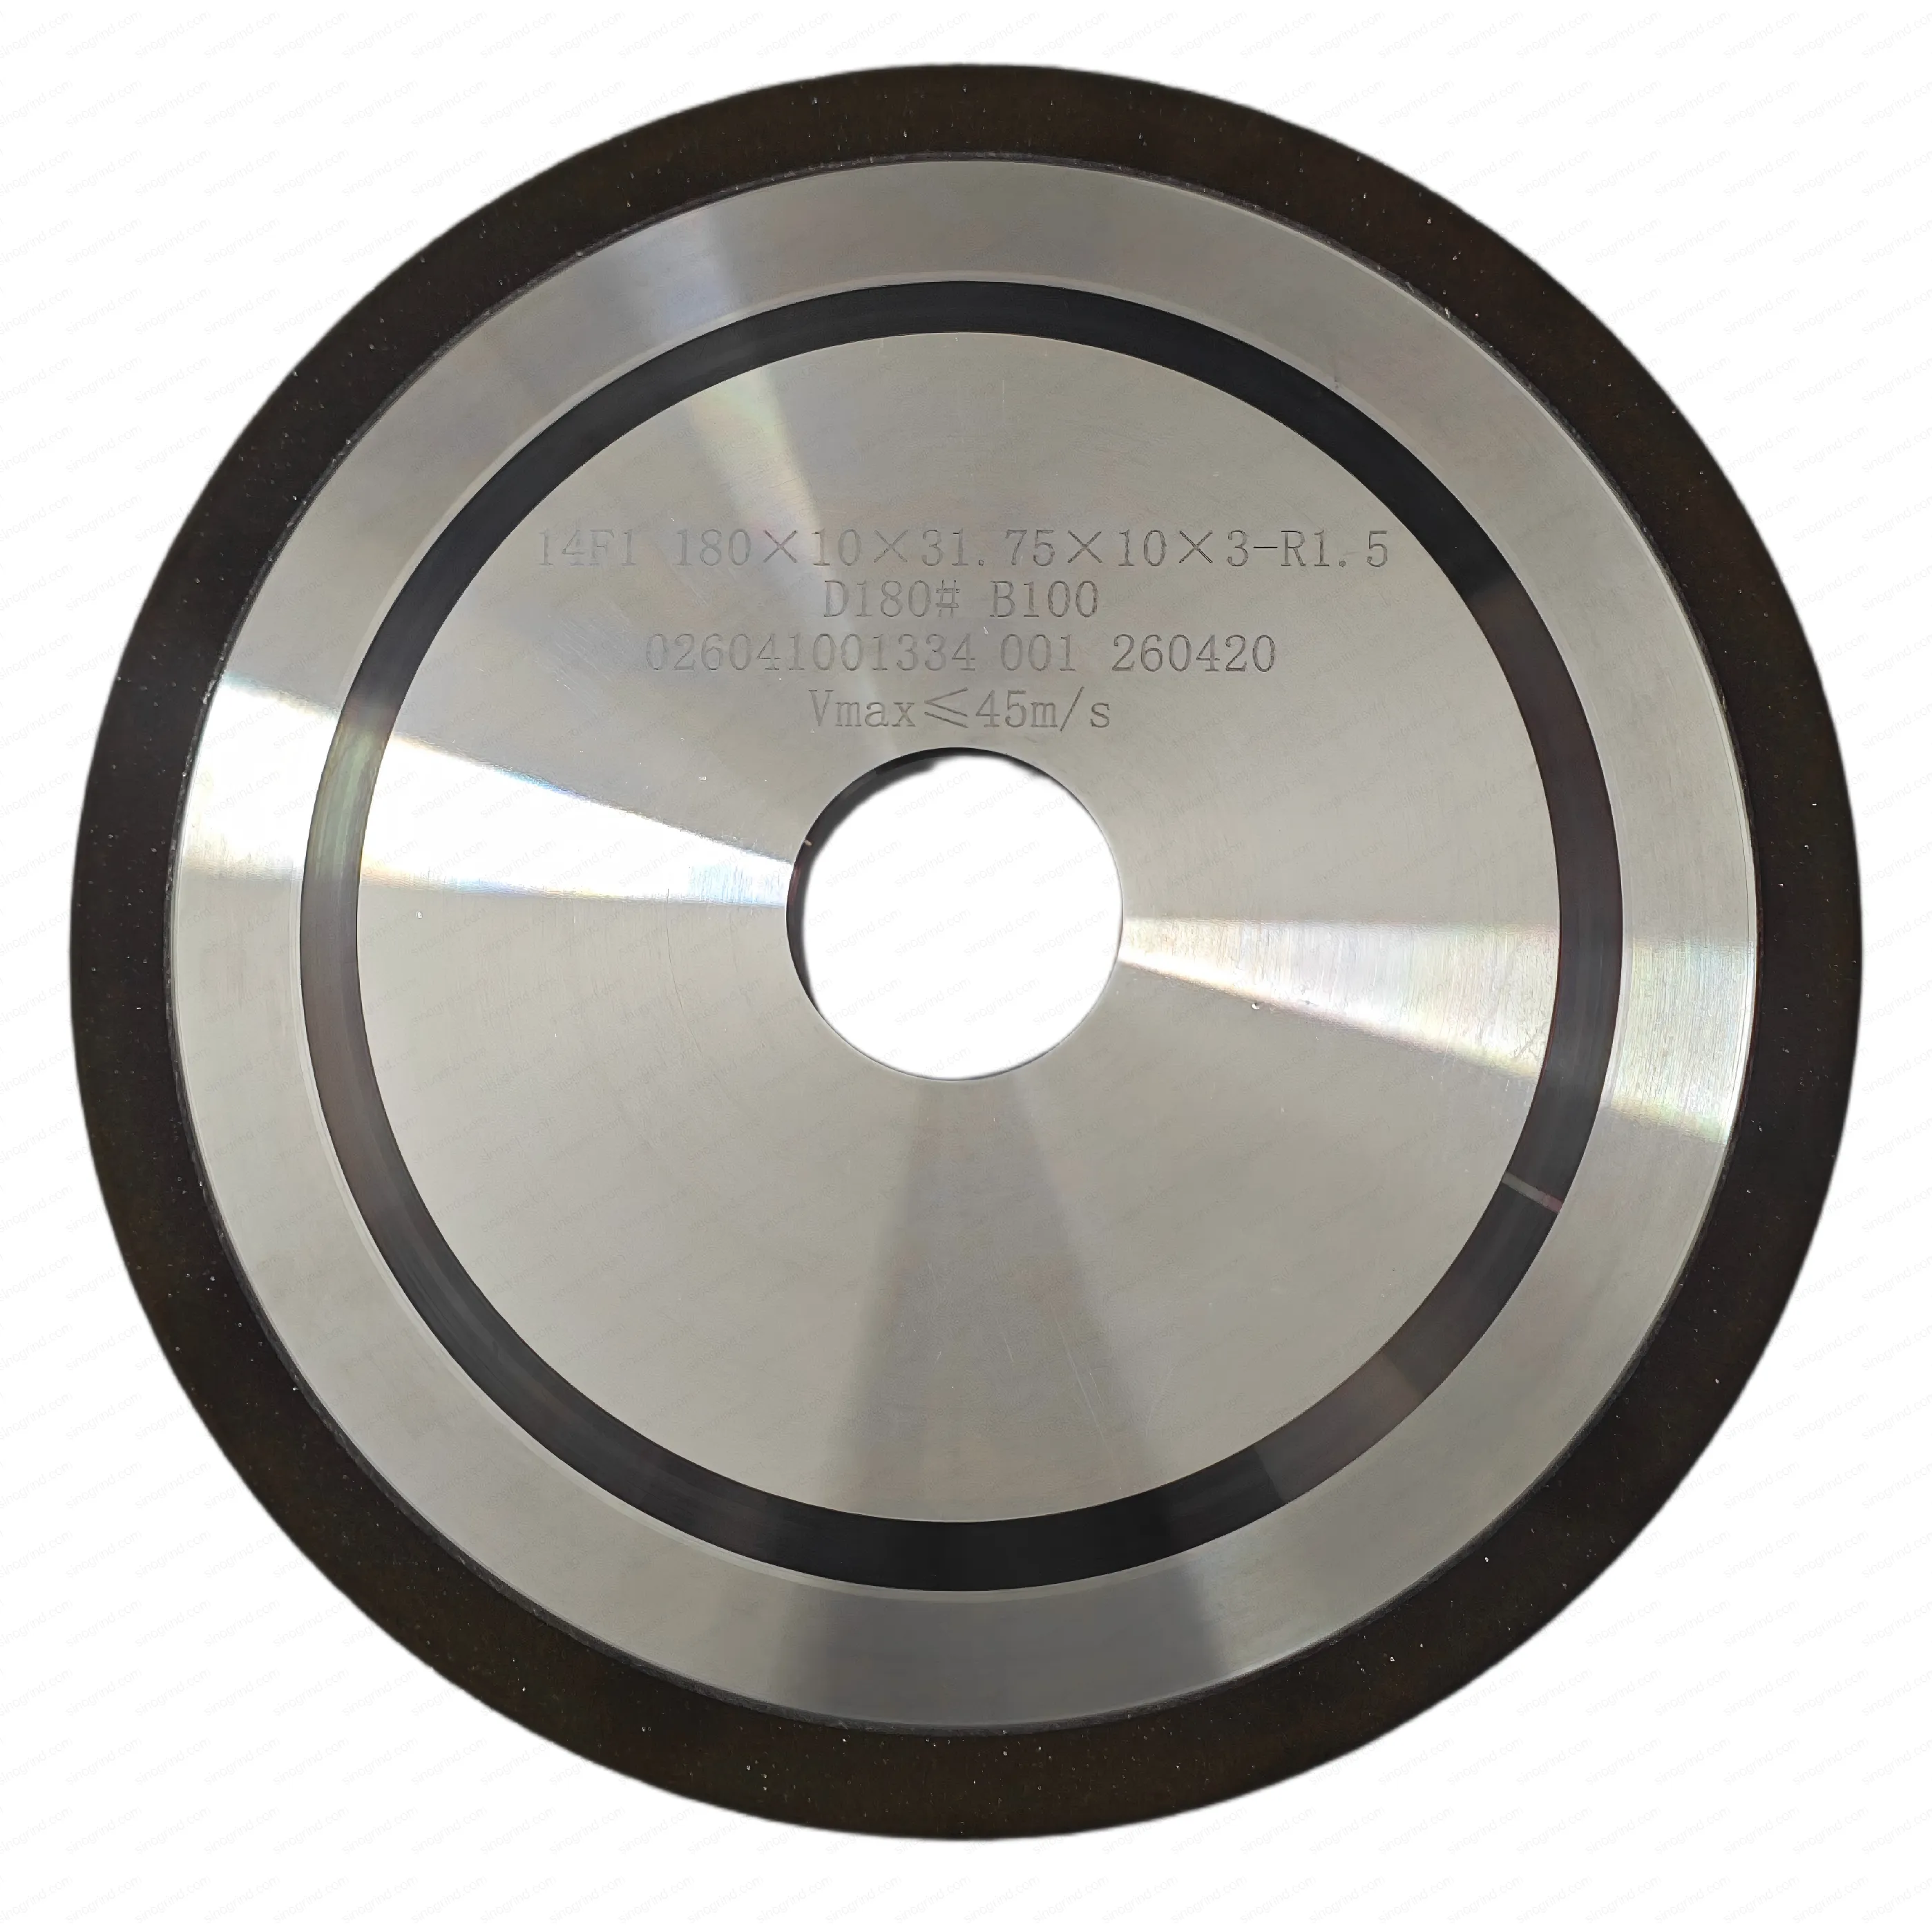
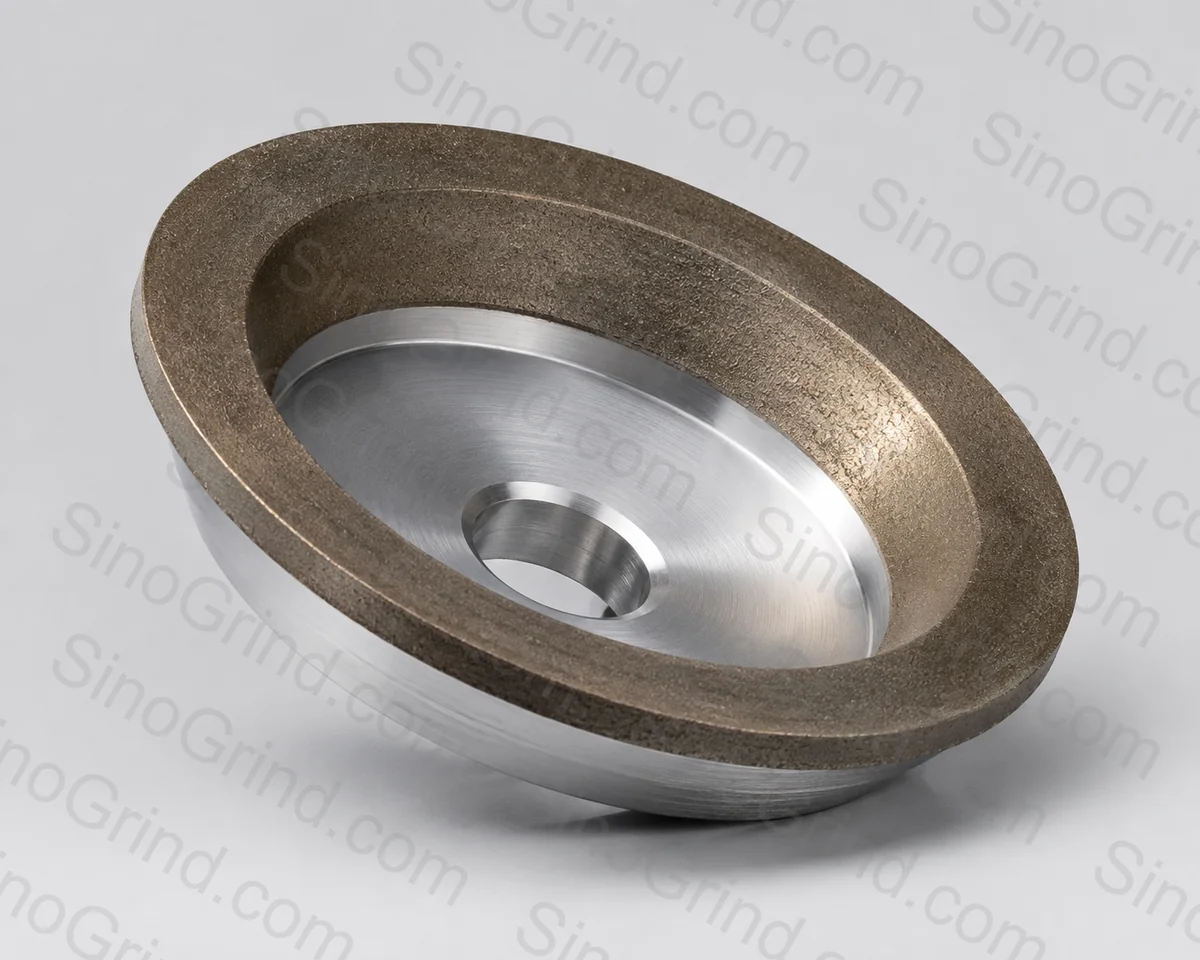
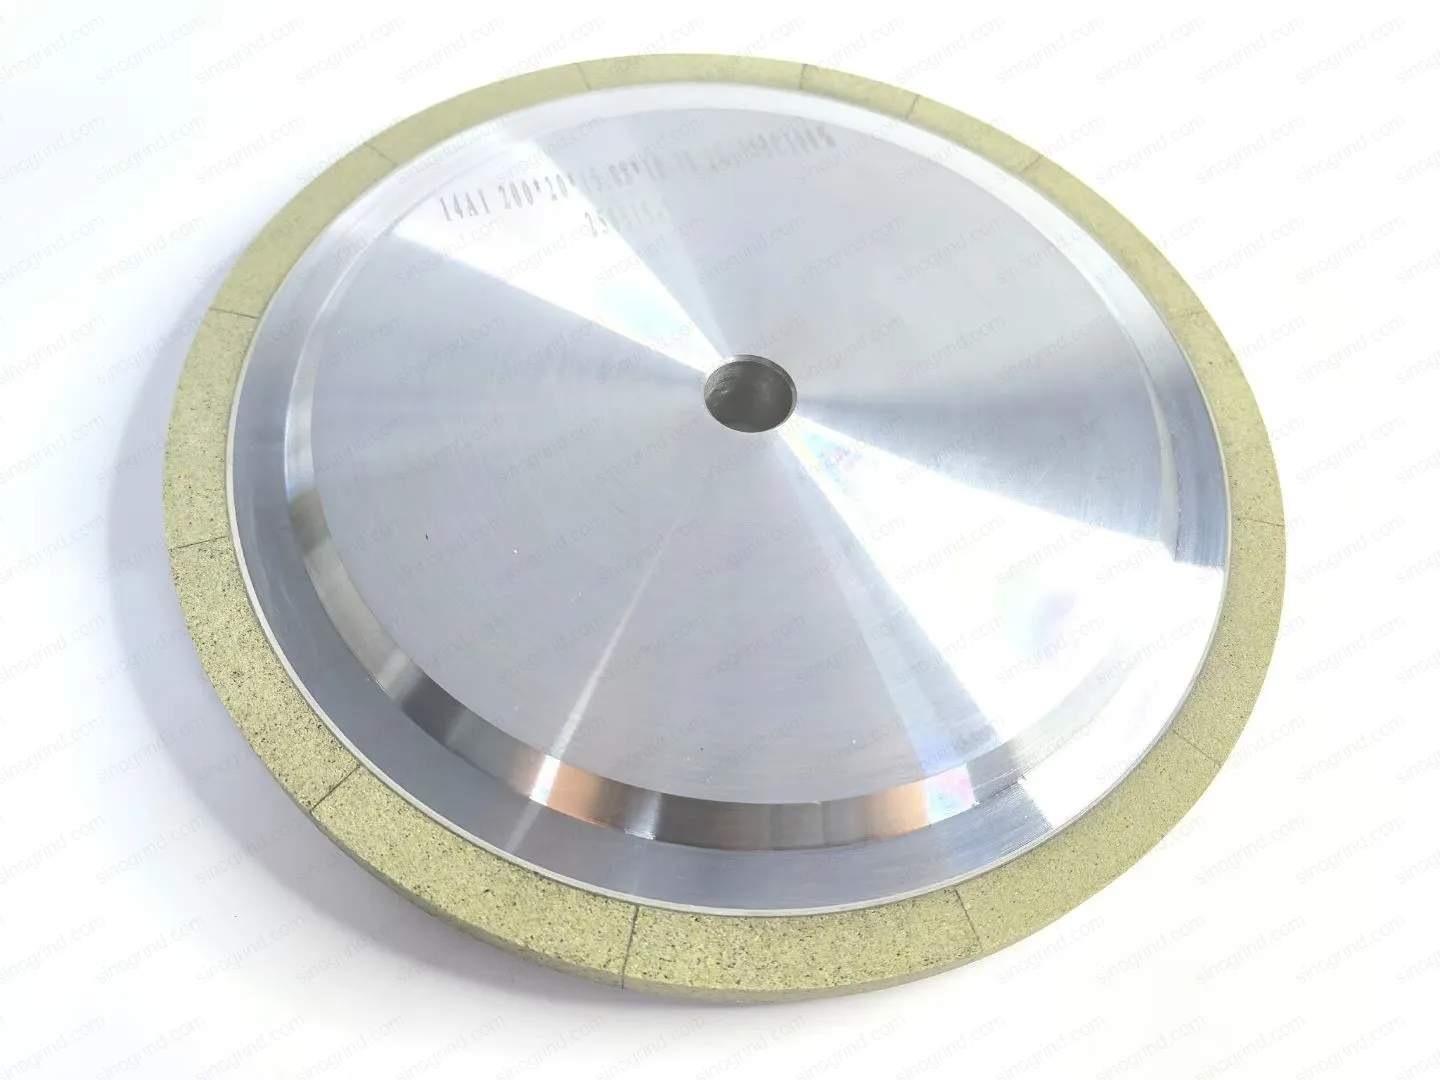
El ligante retiene el diamante. El resinoso da el corte más frío y el acabado más fino; el metálico, la mayor vida y la mejor retención de forma; el vitrificado es rígido, poroso y de corte libre con buen control de perfil; el electrodepositado es una sola capa abrasiva para herramientas pequeñas, complejas o de alta velocidad. Elija resinoso para acabado, metálico para forma y vida, vitrificado para corte libre y electrodepositado para herramientas de geometría limitada.
Ligante resinoso
Una matriz de resina fenólica sostiene el diamante. El ligante resinoso es la opción predeterminada en el taller para metal duro porque corta frío, produce un acabado fino y se puede avivar fácilmente. Es menos rígido que el ligante metálico o vitrificado, por lo que es menos adecuado para rectificado de forma pesada o precisión muy alta en muelas grandes.
Ideal para: rectificado de herramientas de metal duro, preparación de bordes PCD, acabado fino, muelas pequeñas y perfiles complejos. Evitar: remoción de material pesada, alta temperatura y aplicaciones donde la forma de la muela debe sobrevivir a largas series de producción.
Ligante metálico
El diamante se sinteriza en una matriz metálica, generalmente bronce o una aleación similar. El ligante metálico sujeta fuertemente el grano, por lo que mantiene la forma y ofrece una larga vida. Es la elección para vidrio, cerámica, semiconductores, piedra y rectificado de forma de precisión. La desventaja es que es más difícil de avivar y puede quemar piezas sensibles al calor si el refrigerante es deficiente.
Ideal para: vidrio y cerámica, procesamiento de obleas, piedra, rectificado de forma, producción de alto volumen. Evitar: aceros sensibles al calor y aplicaciones donde se necesita reprofilado frecuente.
Ligante vitrificado
Un ligante de vidrio/cerámica se cuece alrededor del diamante. La estructura porosa proporciona un corte frío y libre y permite reprofilar la muela en la máquina. Las muelas de diamante vitrificado se usan ampliamente en cerámica, PCD/PCBN y trabajo de precisión en metal duro donde importan tanto el acabado como la forma.
Mejor para: cerámicas, PCD/PCBN, metal duro de precisión, rectificado por penetración y de perfiles. Evitar: golpes abusivos y montajes mal soportados; el ligante es frágil.
Ligante electrodepositado
Una sola capa de diamante se fija en níquel electrodepositado sobre un núcleo de acero. Las muelas con ligante electrodepositado cortan de manera agresiva, no requieren avivado y pueden fabricarse en formas muy delgadas o complejas. Debido a que solo hay una capa, la vida de la muela es limitada y se reemplaza en lugar de reprofilarse.
Mejor para: herramientas pequeñas, rectificado interno, herramientas dentales y médicas, composites, perfiles complejos y acabado con baja fuerza. Evitar: remoción de material pesada y rectificado de forma con alta carga.
| Ligante | Sujeción del grano | Acabado típico | Retención de forma | Avivado | Mejores aplicaciones |
|---|---|---|---|---|---|
| Resina | Medio | Fino | Medio | Fácil | Herramientas de metal duro, PCD, acabado fino |
| Metal | Muy alta | Medio–fino | Excelente | Difícil (diamante/ELID) | Vidrio, cerámica, semiconductor, piedra, rectificado de forma |
| Vitrificado | Alta | Fino | Muy bueno | Avivado de perfil en máquina | Cerámica, PCD/PCBN, metal duro de precisión |
| Electrochapado | Monocapa | Medio | Perfil fijado por forma electrodepositada | No avivable | Herramientas pequeñas, trabajo interno, compuestos, perfiles complejos |
| Híbrido / sinterizado | Alto | Medio–fino | Muy bueno | Específico para aplicación | Aplicaciones exigentes entre ligante resinoso y metálico |
El acabado y la vida también dependen del grano, la concentración, la velocidad de la muela, el refrigerante y la rigidez de la máquina.
Selección por aplicación
| Aplicación | Primera elección | Por qué |
|---|---|---|
| Fresas y brocas de metal duro | Ligante resinoso de diamante | Corte fresco, borde fino, fácil de avivar |
| Insertos de PCD y PCBN | Ligante resinoso o vitrificado de diamante | Calidad del borde y eliminación controlada de material |
| Cerámicas técnicas | Metal o vitrificado diamante | Retención de forma y calidad de borde en materiales frágiles |
| Vidrio y óptica | Ligante metálico diamante | Larga vida y perfil estable |
| Obleas de semiconductores | Ligante metálico diamante | Corte fino y estable con daño subsuperficial controlado |
| Piedra y hormigón | Segmentos de ligante metálico diamante | Resistencia a la abrasión y tenacidad al impacto |
| Zirconia dental y herramientas pequeñas | Diamante electrodepositado | Formas complejas pequeñas con corte agresivo |
| Materiales compuestos y CFRP | Ligante electrodepositado o metálico | Corte limpio y calidad de borde |
Avivado y acondicionamiento
Los ligantes resinosos y vitrificados pueden avivarse con herramientas de diamante; el ligante metálico generalmente requiere un avivador de diamante, avivado electrolítico en proceso (ELID) o un método de acondicionamiento especializado; las muelas con ligante electrodepositado no se avivan. La guía de avivado cubre la secuencia práctica.
Costo versus costo por pieza
Las muelas electrodepositadas suelen tener el precio de compra más bajo para herramientas pequeñas, pero se reemplazan cuando se desgastan. Las muelas con ligante metálico y vitrificado tienen un costo inicial mayor pero pueden ofrecer un menor costo por pieza en una producción debido a que mantienen su forma y duran más. Utilice la guía de relación G y costo para comparar adecuadamente.
Ajuste el ligante a la máquina
Una muela con ligante metálico de larga vida en una máquina de baja rigidez no alcanzará su potencial. La rigidez, la excentricidad del husillo y la calidad del refrigerante son parte de la decisión del ligante.
Límite de uso — cuándo no usar diamante
El diamante es el abrasivo más duro y la opción correcta para materiales duros, frágiles y no ferrosos, como el carburo cementado, la cerámica, el vidrio, el silicio, el zafiro, la ferrita, el grafito y los materiales compuestos. No debe usarse en metales ferrosos —acero, fundición y sus aleaciones— porque el carbono del diamante reacciona con el hierro a las temperaturas de rectificado (aproximadamente por encima de 700 °C / 1300 °F). Esta afinidad química provoca un desgaste rápido y anómalo del diamante (grafitización) y destruye la muela. Para acero, acero templado, fundición y otras piezas ferrosas, use en su lugar CBN (nitruro de boro cúbico).