: +86 15874211461

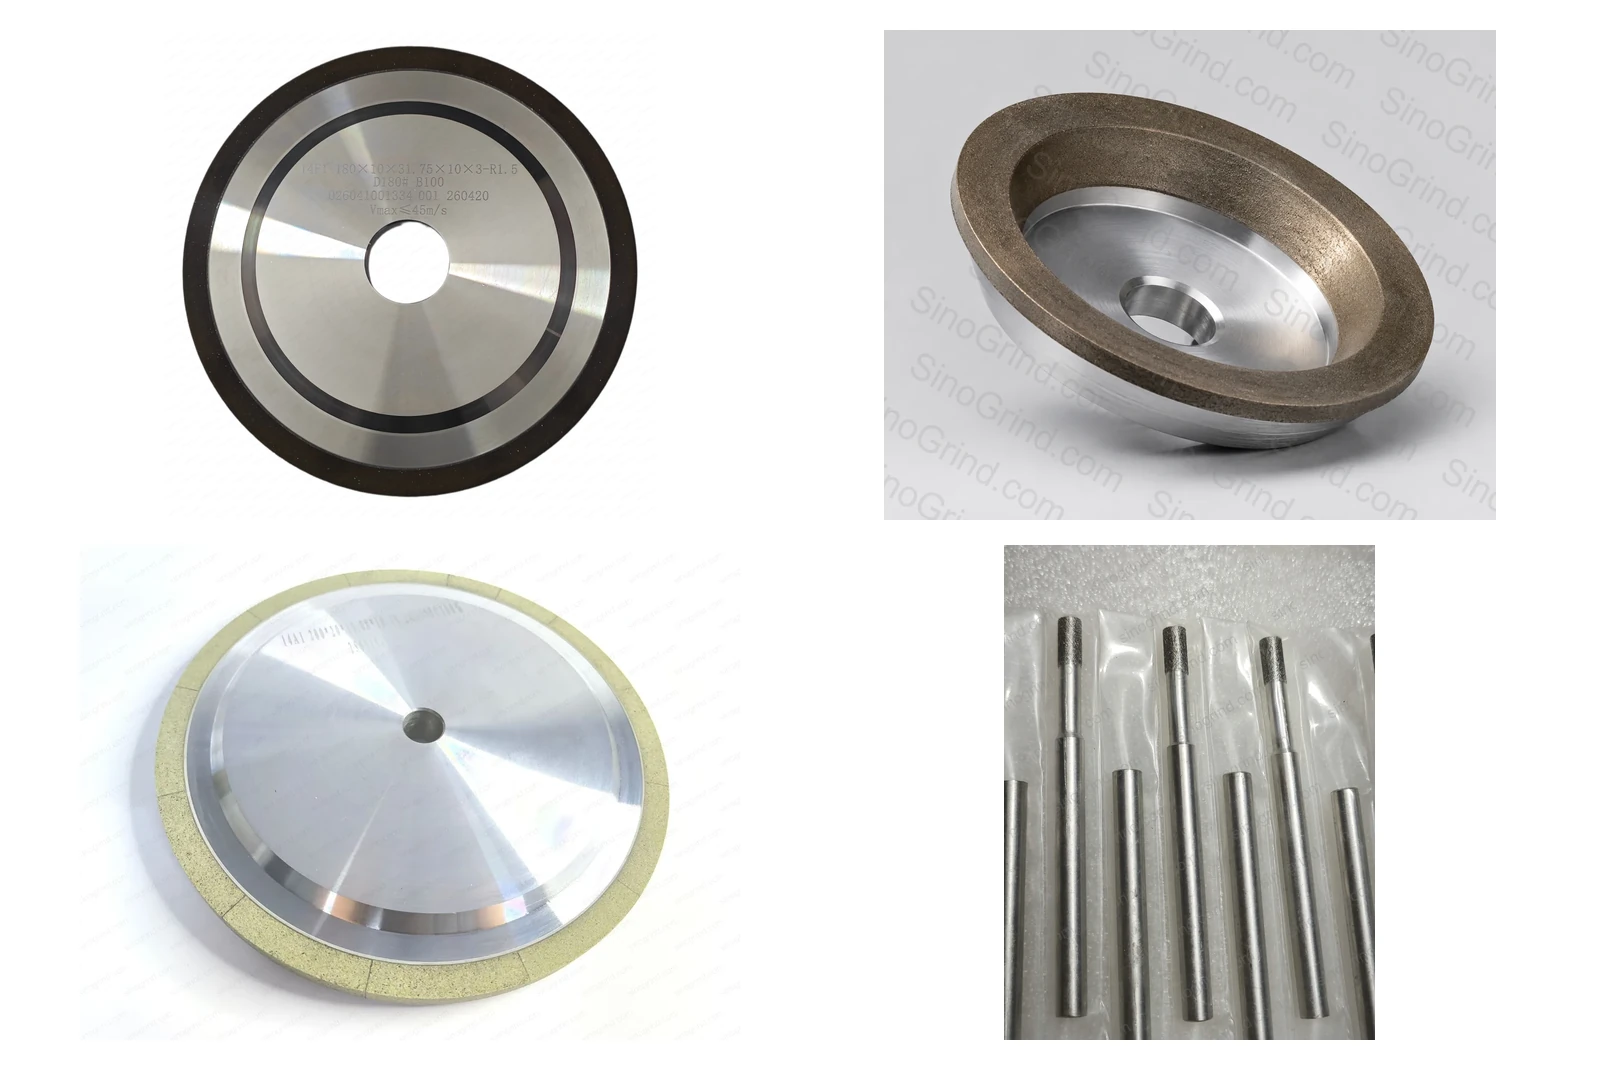
Il legante trattiene il diamante. Il legante resinoide offre il taglio più freddo e la finitura più fine; quello metallico la durata più lunga e la migliore tenuta di forma; quello vetrificato è rigido, poroso e taglia liberamente con buon controllo del profilo; quello elettrodepositato è un singolo strato abrasivo per utensili piccoli, complessi o ad alta velocità. Scegli resinoide per la finitura, metallico per forma e durata, vetrificato per il taglio libero ed elettrodepositato per geometrie limitate.
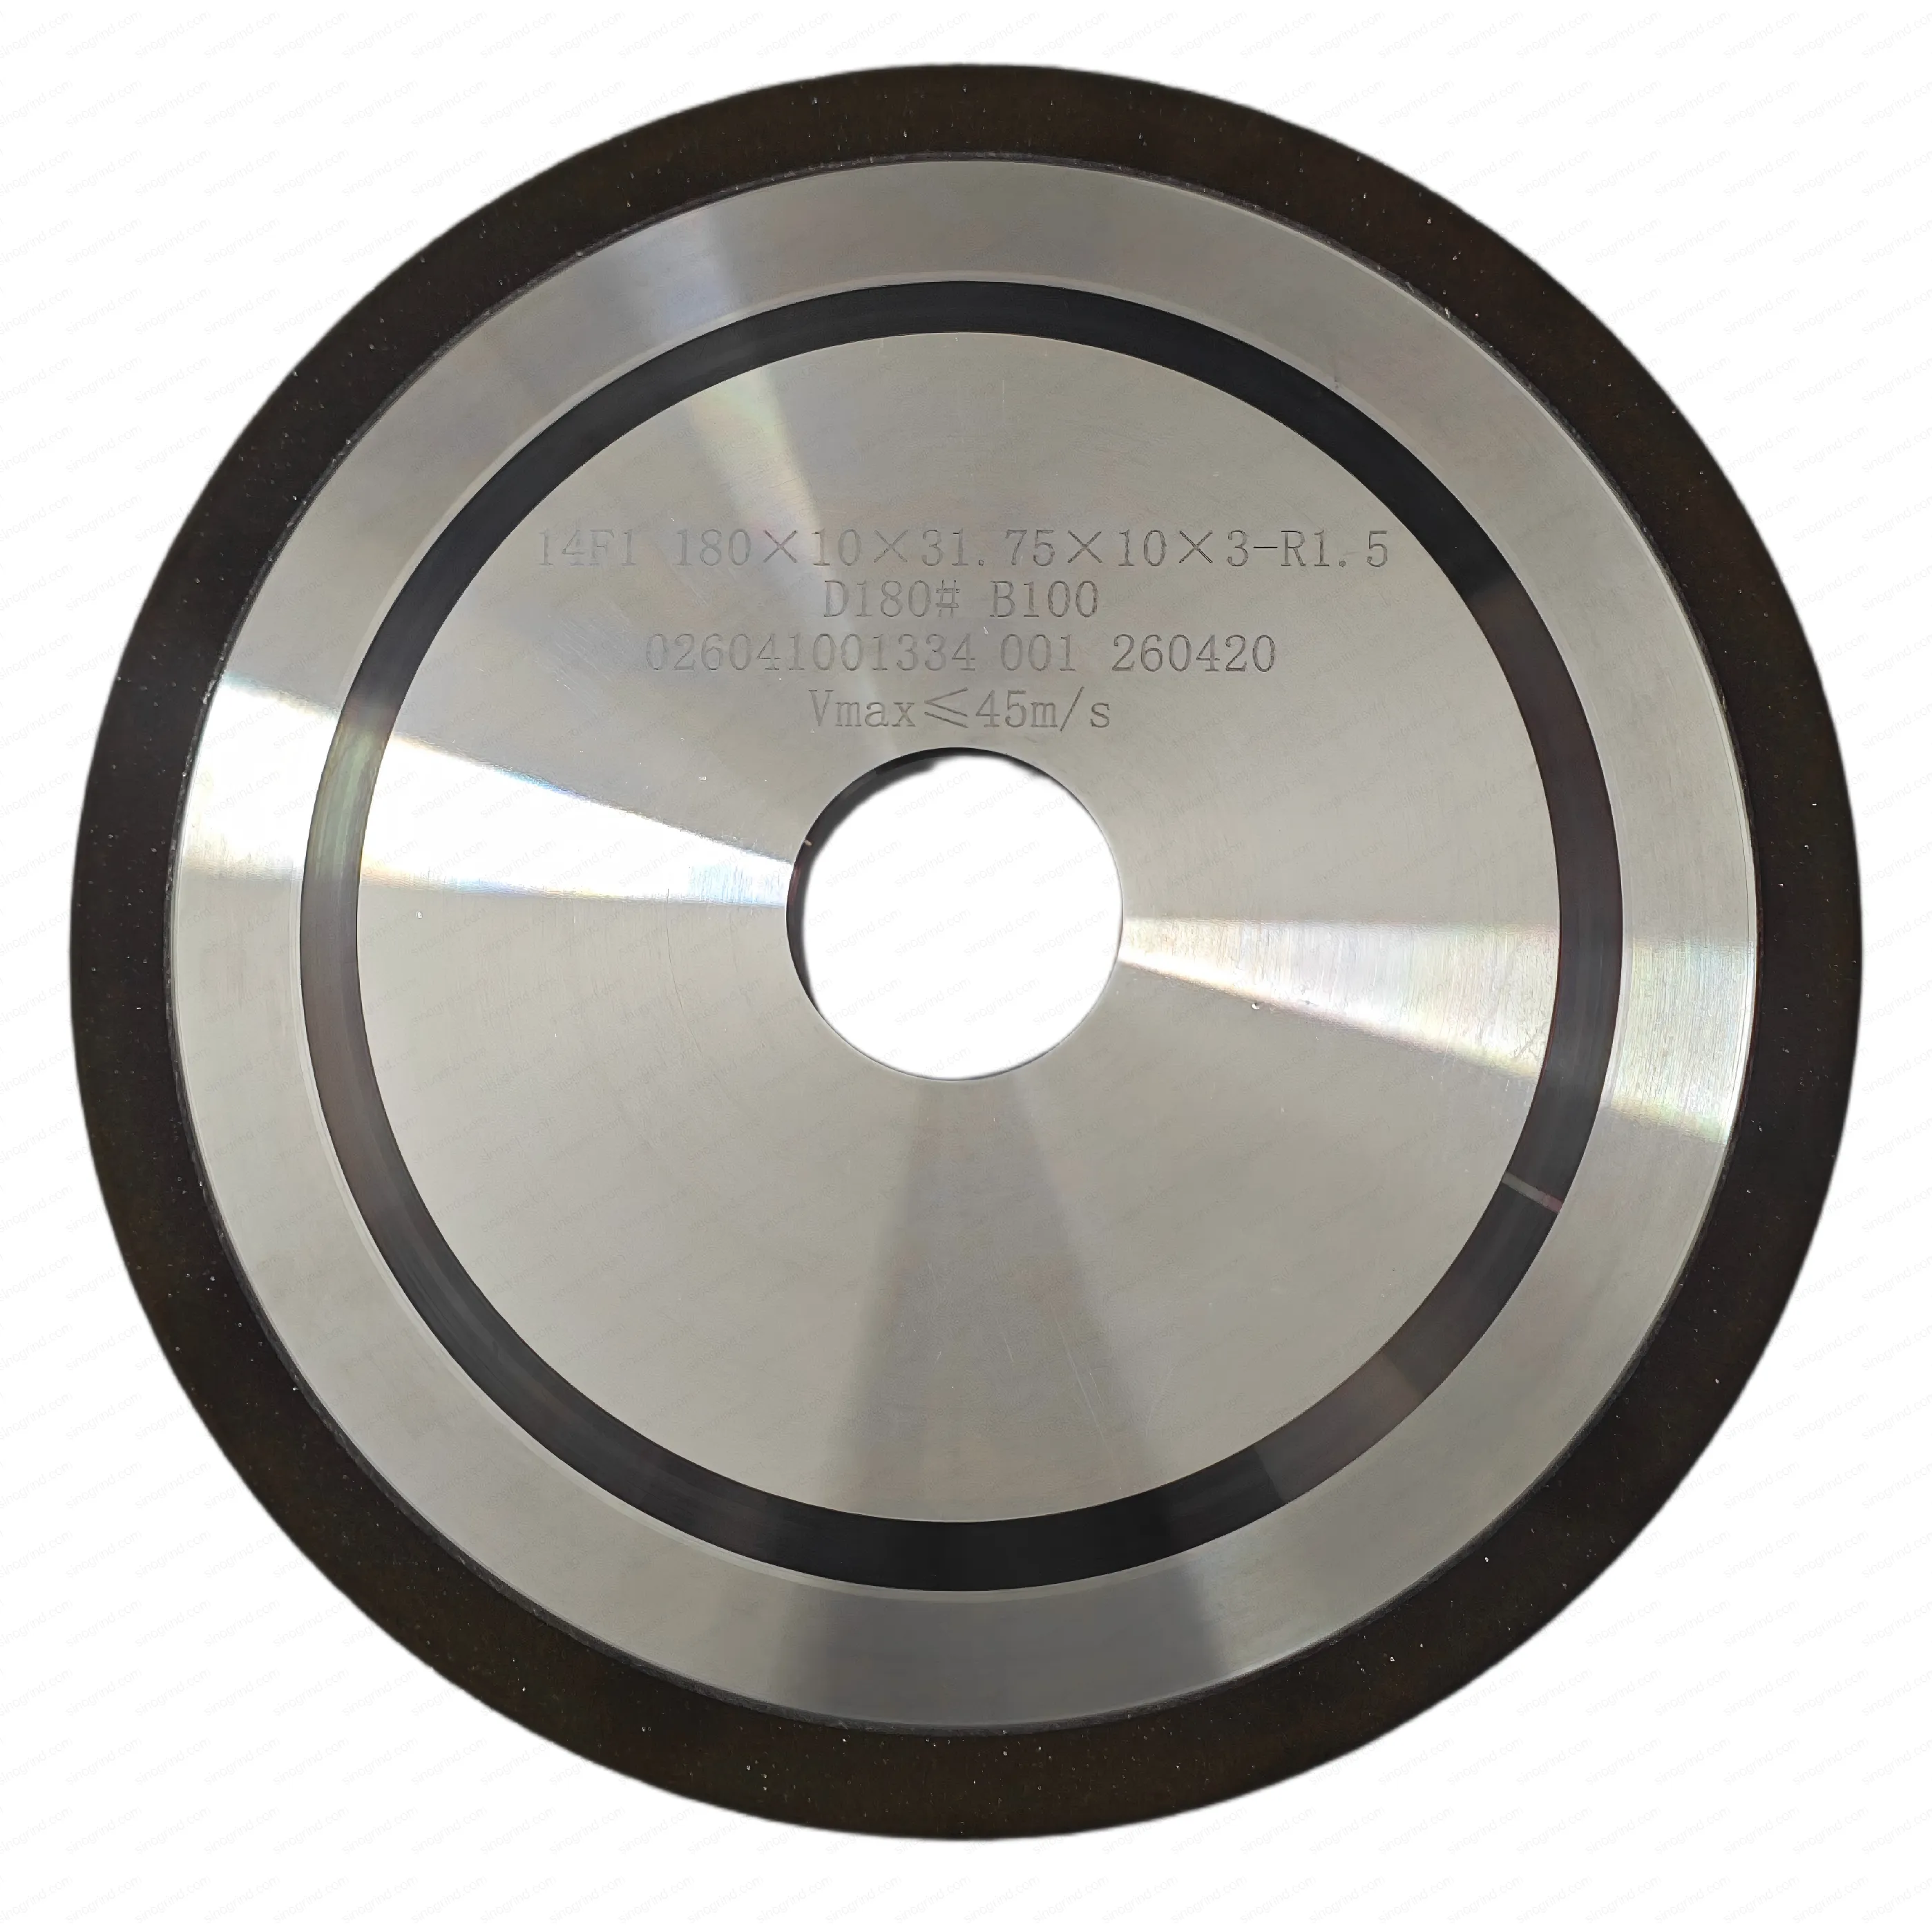
Legante resinoso
Una matrice di resina fenolica tiene il diamante. Il legante resinoso è la scelta di default per la lavorazione degli strumenti in carbide perché taglia freddo, produce una finitura fine e può essere facilmente raddrizzato. È meno rigido del legante metallico o vetrificato, quindi è meno adatto alla lavorazione di forme pesanti o alla precisione molto alta su ruote grandi.
Consigliato per: lavorazione di strumenti in carbide, preparazione di bordi PCD, finitura fine, piccole ruote e profili complessi. Evitare: rimozione di grande quantità di materiale, alta temperatura e applicazioni in cui la forma della ruota deve sopravvivere a lunghe produzioni.
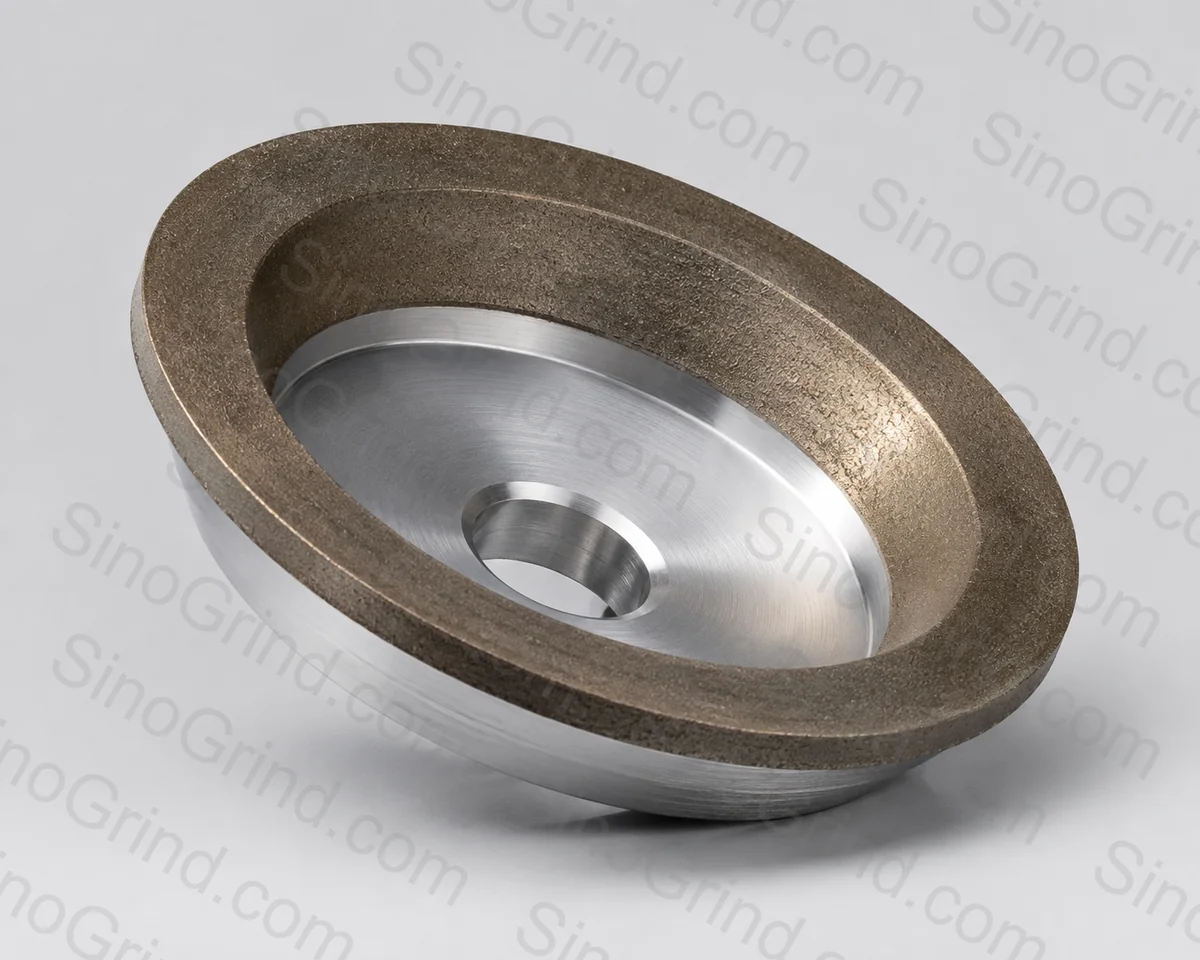
Legante metallico
Il diamante è sinterizzato in una matrice metallica, solitamente rame o un'alluminio simile. Il legante metallico tiene saldamente la grana, quindi conserva la forma e fornisce una vita lunga. È la scelta per vetro, ceramica, semiconduttori, pietre e precisione rettifica di forma. L'equivalente è che è più difficile raddrizzare e può bruciare i pezzi sensibili al calore se il refrigerante è cattivo.
Consigliato per: vetro e ceramica, lavorazione di wafer, pietre, rettifica di forma, produzione di alta gamma. Evitare: acciai sensibili al calore e applicazioni in cui è necessario ri-profilare frequentemente.
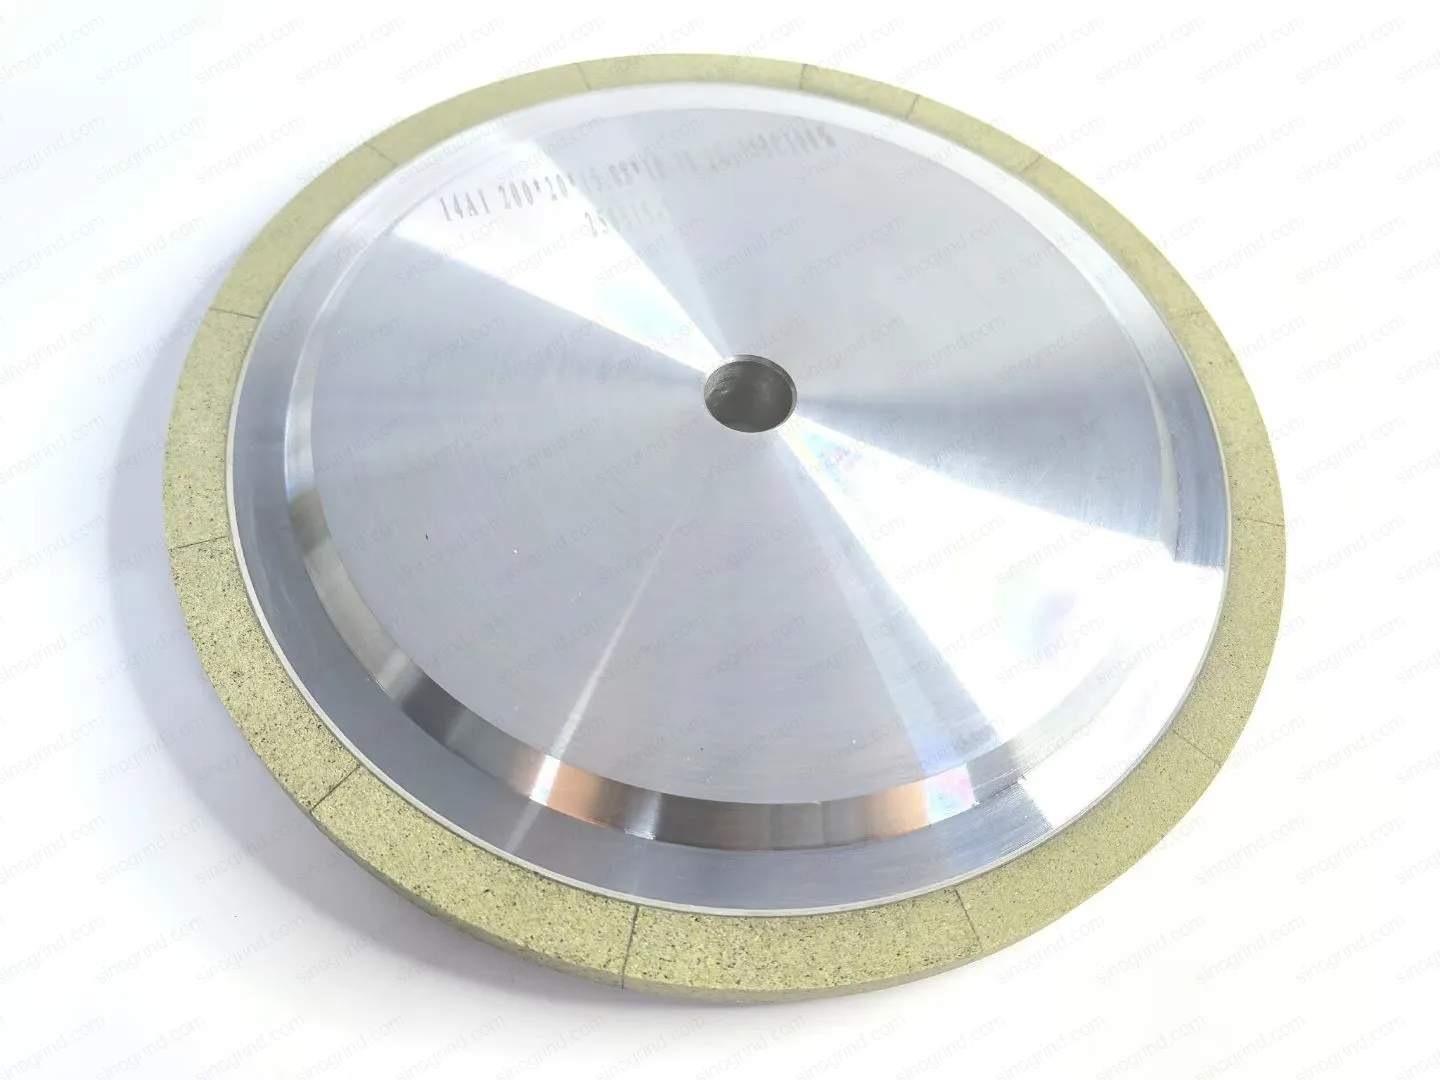
Legante vetrificato
Un legante vetrificato viene infiammato intorno al diamante. La struttura porosa fornisce un taglio freddo e libero e consente alla mola di essere re-profilata sulla macchina. Le mola diamantate vetrificate sono ampiamente utilizzate per i ceramici, il PCD/PCBN e i lavori di precisione di carburo dove sia la finitura che la forma hanno importanza.
Migliore per: ceramici, PCD/PCBN, precision carburo, rettifica a sfregamento e rettifica di profilo. Evitare: shock abusivi e impostazioni mal supportate; il legante è fragile.
Legante elettrodeposto
Un solo strato di diamante è tenuto in nichel elettrodepositato su un nucleo di acciaio. Le mola elettroplasmatizzate tagliano aggressivamente, non necessitano di raddrizzatura e possono essere realizzate in forme molto sottili o complesse. Poiché esiste solo un strato, la durata della mola è finita e la mola viene sostituita piuttosto che essere re-profilata.
Migliore per: strumenti di piccola taglia, rettifica interna, strumenti dentali e medici, compositi, profili complessi e finitura a basso carico. Evitare: rimozione di grande quantità di materiale e rettifica di forma a carico elevato.
| Legante | Ritenzione della grana | Finitura tipica | Ritenzione della forma | Raddrizzatura | Le migliori applicazioni |
|---|---|---|---|---|---|
| Resina | Medio | Fine | Medio | Facile | Strumenti in carbide, PCD, finitura fine |
| Metallo | Molto alto | Medio-fine | Eccezionale | Difficile (diamantata/ELID) | Vetro, ceramiche, semiconduttore, pietra, trapanatura di forma |
| Vetrificato | Alto | Fine | Molto buono | Raddrizzatura di profilo a bordo macchina | Ceramiche, PCD/PCBN, carburo di precisione |
| Elettrodepositato | Strato singolo | Medio | Profilo fissato con forma imbullonata | Non raddrizzabile | Strumenti piccoli, lavori interni, compositi, profili complessi |
| Ibrido / sintetico | Elevato | Medio-fine | Ottimo | Specifico per applicazione | Applicazioni dure tra legante resinoso e metallico |
La finitura e la durata dipendono anche dalla grana, dalla concentrazione, dalla velocità della mola, dal refrigerante e dalla rigidità della macchina.
Selezione per applicazione
| Applicazione | Prima scelta | Perché |
|---|---|---|
| Fresatrici e trapanatrici in metallo duro | Mola diamantata con legante resinoso | Taglio facile, lama fine, facile raddrizzatura |
| Inserzioni in PCD e PCBN | Mola diamantata con legante resinoso o vetrificato | Qualità di taglio e rimozione di materiali controllata |
| Ceramiche tecniche | Mola diamantata in metallo o vetrificata | Rettifica della forma e qualità dell'arresto dei materiali fragili |
| Vetro e ottica | Mola diamantata con legante metallico | Durata della mola e profilo stabile |
| Wafer semiconduttore | Mola diamantata con legante metallico | Taglio fine e stabile con danni sottosuperficiale controllato |
| Pietra e cemento armato | Segmenti di mola diamantata con legante metallico | La resistenza all'abrasione e la resistenza all'impatto |
| Zirconia odontoiatrica e piccoli strumenti | Diamante elettrodepositato | Piccoli oggetti complessi con taglio aggressivo |
| Compositi e CFRP | Legante elettrodepositato o metallico | Sbiancamento e qualità di taglio |
Raddrizzatura e condizionamento
I leganti resinoso e vetrificato possono essere raddrizzati con strumenti diamantati; il legante metallico richiede generalmente un raddrizzatore diamantato, la raddrizzatura elettrolitica in processo (ELID) o un metodo di condizionamento specialistico; le ruote elettrodepositate non vengono raddrizzate. La guida alla raddrizzatura copre la sequenza pratica.
Costo contro costo per parte
Le ruote elettrodeposte hanno spesso il prezzo d'acquisto più basso per strumenti piccoli, ma vengono sostituite quando sono usurate. Le ruote metalliche e vetrificate costano di più all'inizio e possono offrire un costo inferiore per parte in una produzione a causa del loro mantenimento della forma e della loro maggiore durata. Utilizzare il G-ratio e guida al costo per confrontare correttamente.
Corrispondere il legante alla macchina
Una ruota a legante metallico con lunga vita su una macchina a bassa rigidità non darà i suoi risultati potenziali. La rigidità, l'eccentricità del fusto e la qualità del refrigerante sono parte della decisione del legante.
Limite d'impiego — quando non usare il diamante
Il diamante è l'abrasivo più duro ed è la scelta corretta per i materiali duri, fragili e non ferrosi come il carburo cementato, le ceramiche, il vetro, il silicio, lo zaffiro, la ferrite, la grafite e i compositi. Non deve essere usato sui metalli ferrosi — acciaio, ghisa e loro leghe — perché il carbonio del diamante reagisce con il ferro alle temperature di rettifica (all'incirca oltre 700 °C / 1300 °F). Questa affinità chimica provoca una rapida e anomala usura del diamante (grafitizzazione) e distrugge la mola. Per acciaio, acciaio temprato, ghisa e altri pezzi ferrosi, usare invece il CBN (nitruro di boro cubico).