: +86 15874211461

Spoiwo utrzymuje diament. Żywica daje najchłodniejsze cięcie i najgładszą powierzchnię; spoiwo metalowe — najdłuższą trwałość i najlepsze zachowanie formy; spoiwo ceramiczne jest sztywne, porowate i swobodnie tnie, dobrze kontrolując profil; spoiwo galwaniczne to pojedyncza warstwa ścierna dla małych, złożonych lub szybkoobrotowych narzędzi. Wybierz żywicę do wykończenia, metal do formy i trwałości, ceramikę do swobodnego cięcia, a galwanizację do narzędzi o ograniczonej geometrii.
Spoiwo żywiczne
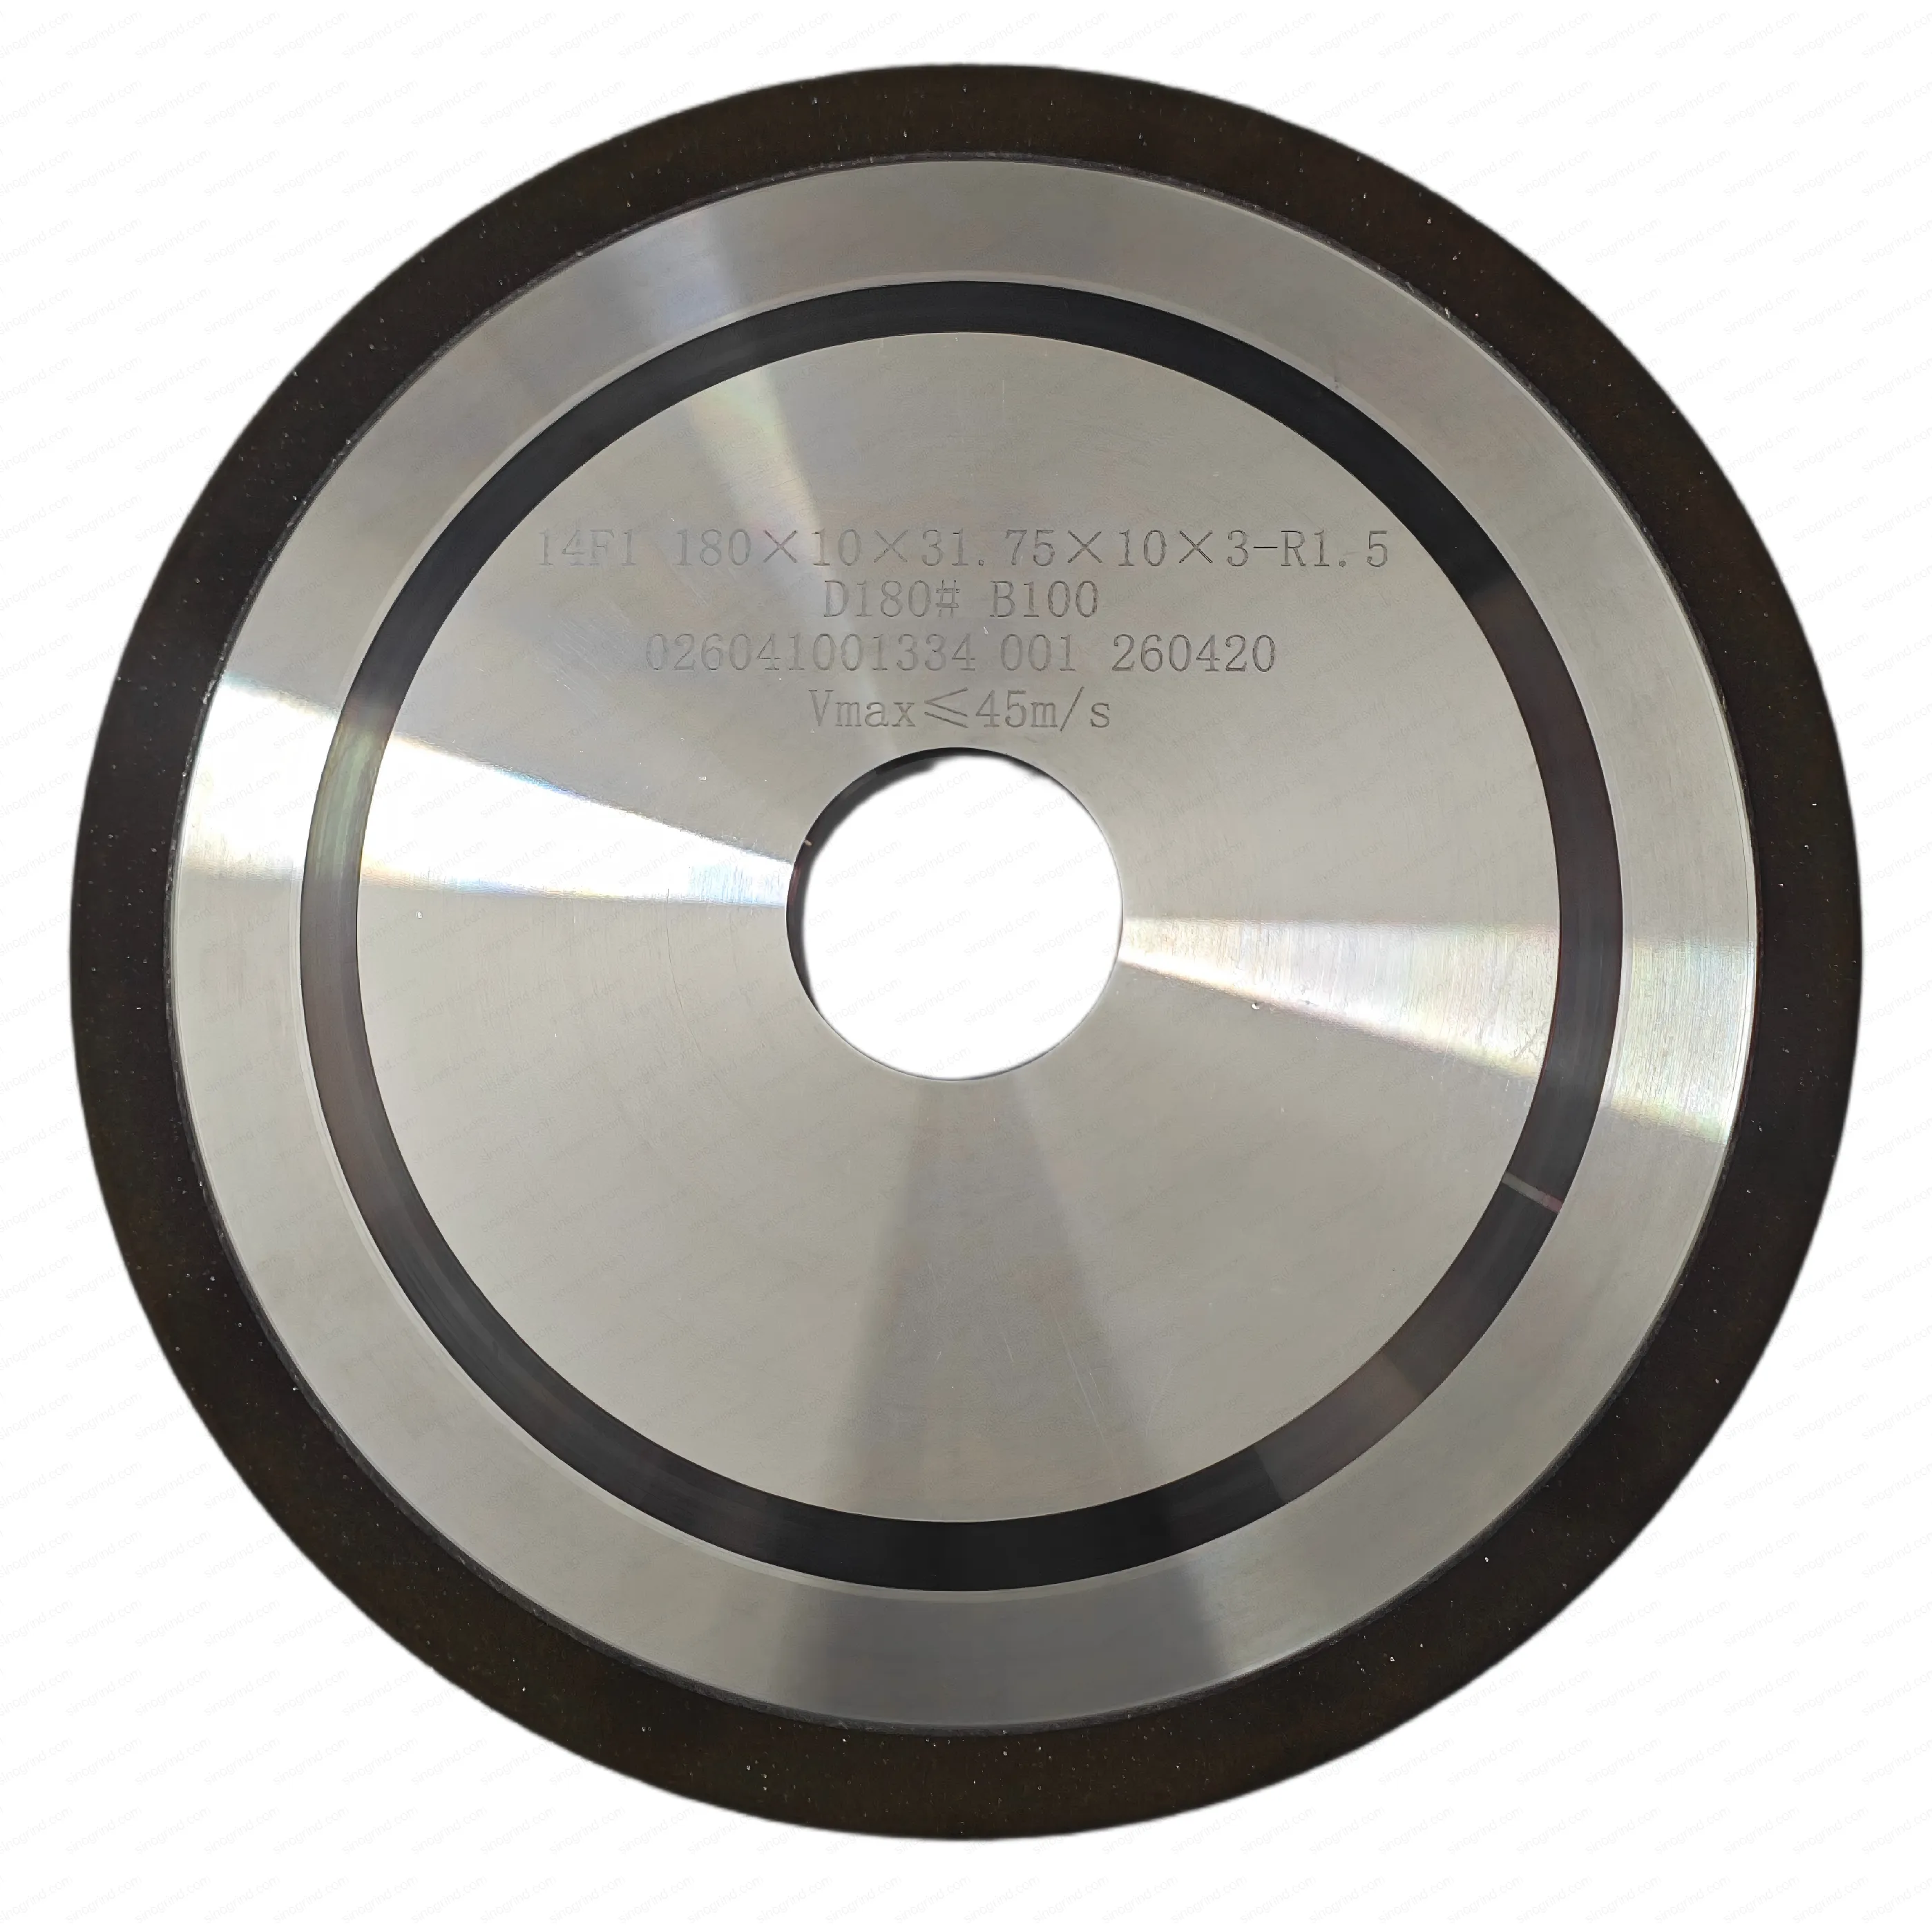
Matryca żywicznego spoiwa trzyma diament. Spoiwo żywiczne są domyślnym narzędziem warsztatowym dla węglików spiekanych, ponieważ cięcie jest chłodne, powierzchnia jest gładka i można je łatwo obciągać. Jest mniej sztywne niż metalowe lub ceramiczne spoiwo, więc nie jest najlepsze dla ciężkiego szlifowania formy lub bardzo wysokiej precyzji na dużych ściernicach.
Wskazane do: cięcia narzędzi węglowych, przygotowania krawędzi PCD, drobnych ściernic i złożonych profili. Unikać: cięcie dużych ilości materiału, wysokie temperatury i zastosowania, w których forma ściernicy musi przetrwać długie cykle produkcyjne.
Spoiwo metalowe
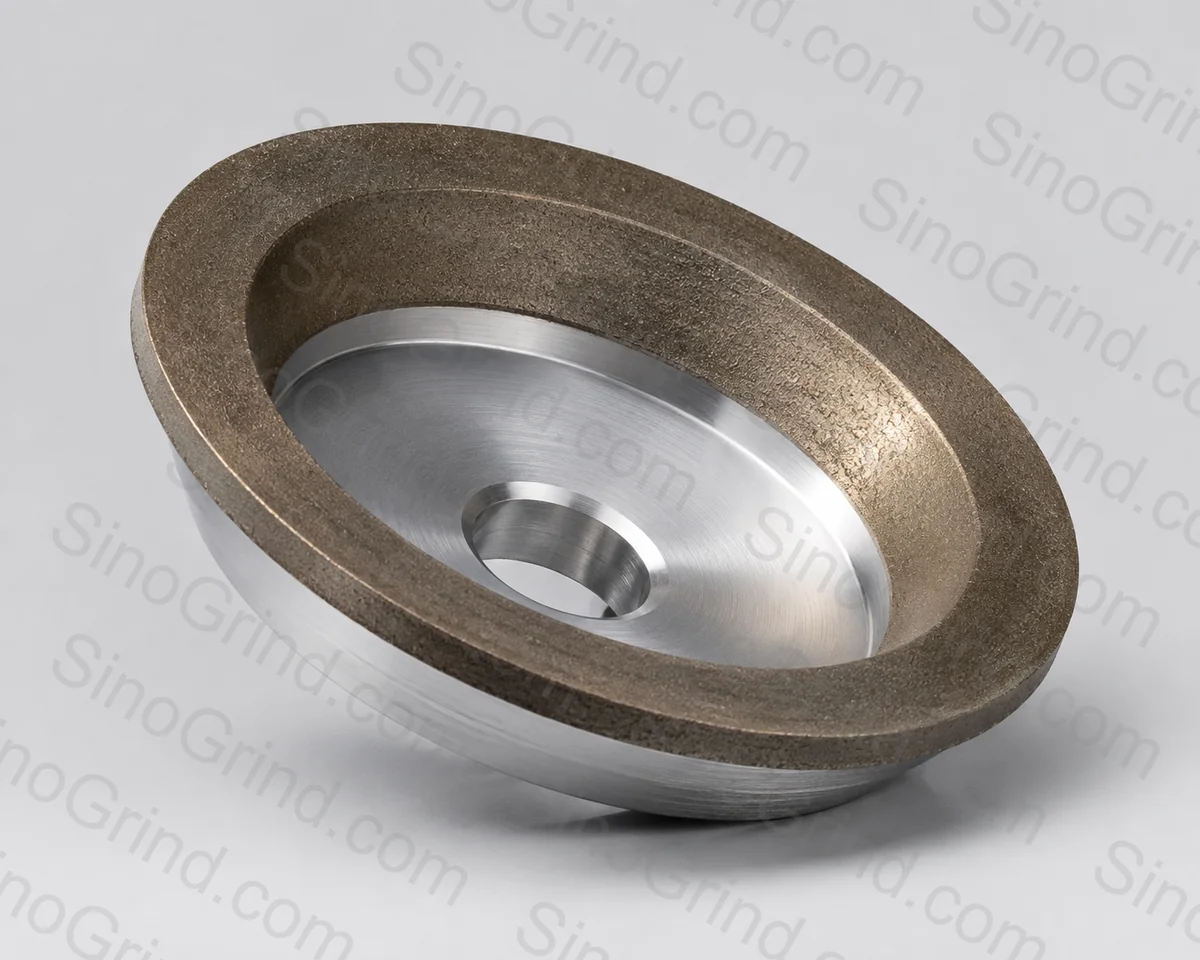
Diament jest spiekany w metalowym matrycy, zwykle brązu lub podobnej stopie. Metalowe spoiwo mocno trzyma ziarno, więc utrzymuje formę i daje długą trwałość. Jest wybierane dla szkła, ceramiki, półprzewodników, kamienia i precyzyjnego cięcia formy. Wadą jest to, że trudno go obciągać i może spalić wrażliwe na ciepło wyroby, jeśli chłodziwo jest słabe.
Wskazane do: szkła i ceramiki, obróbki półprzewodników, kamienia, cięcia formy, wysokich cyklach produkcyjnych. Unikać: wrażliwych na ciepło stali i zastosowań, w których często potrzebna jest re-profiling.
Spoiwo ceramiczne
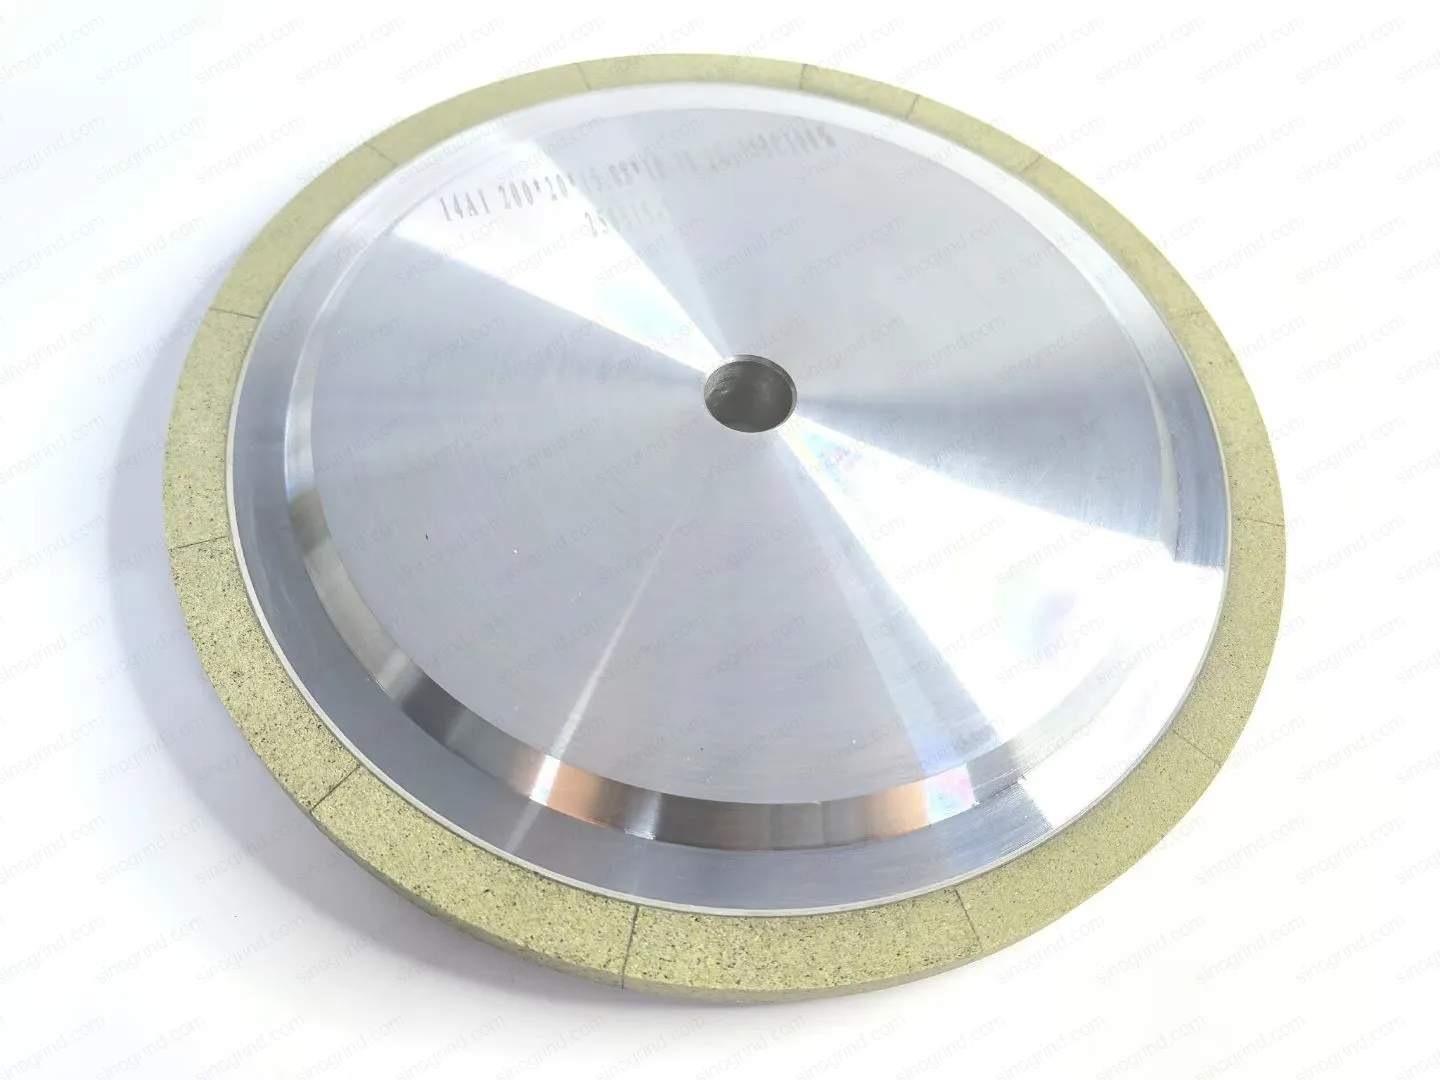
Spoiwo ceramiczne jest pieczone wokół diamentu. Struktura porowata daje chłodne, wolne cięcie i pozwala na ponowne profilowanie ściernicy na maszynie. ?ciernice diamentowe z spoiwem ceramicznym są powszechnie stosowane w przypadku ceramiki, PCD/PCBN i precyzyjnych węglików spiekanych, gdzie oba końce i forma mają znaczenie.
Najlepsze dla: ceramiki, PCD/PCBN, precyzyjnych węglików spiekanych, odpylania i profilowania. Unikaj: brutalnych szoków i słabo wspartych ustawień; spoiwo jest kruche.
Spoiwo galwaniczne
Jedna warstwa diamentu jest przechowywana w elektrolitycznie osadzonym niklu na stalowym rdzeniu. ?ciernice galwaniczne ciągają agresywnie, nie wymagają obciągania i mogą być wykonane w bardzo cienkich lub złożonych kształtach. Ponieważ jest tylko jedna warstwa, trwałość ściernicy jest ograniczona i ściernica jest zastępowana, a nie profilowana ponownie.
Najlepsze dla: małych narzędzi, obrotów wewnętrznych, narzędzi stomatologicznych i medycznych, kompozytów, złożonych profilów i niskonaciskowego końcowania. Unikaj: cięcia grubych warstw i wysiłkowego profilowania.
| Spoiwo | Zachowanie ziarn | Typowa chropowatość | Zachowanie kształtu | Obciąganie | Najlepsze zastosowania |
|---|---|---|---|---|---|
| Żywica | Średnie | Drobnie | Średnie | Lekkie | Węglanowe narzędzia, PCD, dokładne końcówki |
| Metal | bardzo wysoka | średnio- drobne | wysoka | trudne (ściernica diamentowa/ELID) | Szklany, ceramiczny, półprzewodnik, kamień, formowanie |
| Ceramiczne | Wysokie | Drobnego ziarna | Doskonałe | Obciąganie na maszynie profilu w trakcie pracy | Ceramiczne, PCD/PCBN, precyzyjne węglik spiekany |
| Galwaniczne | Warstwa pojedyncza | Średnie | Profil ustalony przez formę galwaniczną | Nie obciągalna | Małe narzędzia, prace wewnętrzne, kompozyty, złożone profile |
| Hybrydowa / sinterowana | Wysoka | Średnio-drobne | Doskonała | Zależna od zastosowania | Twarze pomiędzy żywicznym a metalowym |
Chropowatość i trwałość również zależą od ziarna, koncentracji, prędkości ściernicy, chłodziwa i sztywności maszyny.
Wybór zależny od zastosowania
| Zastosowanie | Pierwsza wybór | Dlaczego |
|---|---|---|
| Węglik spiekany węzły frezarskie i wkrętarskie | Spoiwo żywiczne ściernica diamentowa | Cool cut, fine edge, łatwe do obciągania |
| Wstawki PCD i PCBN | Diament żywiczny lub ceramiczny | Jasność krawędzi i kontrolowana usuwana ilość materiału |
| Techniczne keramiki | Ścierka diamentowa lub ceramiczna | Zachowanie kształtu i jakość krawędzi materiałów kruchych |
| Szklarstwo i optyka | Ścierka diamentowa z spoiwem metalowym | Długa trwałość i stabilny profil |
| Płyty do produkcji półprzewodników | Ścierka diamentowa z spoiwem metalowym | Dokładne, stabilne cięcie z kontrolowaną uszkodzeniem podpowierzchniowym |
| Kamień i beton | Segmenty ścierek diamentowych z spoiwem metalowym | Odporność na ścieranie i wytrzymałość na zniszczenie mechaniczne |
| Dental zirconia i małe narzędzia | Spoiwo galwaniczne diamentu | Małe złożone kształty z agresywnym cięciem |
| Kompozyty i CFRP | Spoiwo galwaniczne lub metalowe | Czyste ścinanie i jakość krawędzi |
Obciąganie i przygotowanie
Spoiwo żywiczne i ceramiczne można obciągać narzędziami diamentowymi; spoiwo metalowe zwykle wymaga narzędzia do obciągania diamentowego, obciągania elektrolitycznego w toku procesu (ELID) lub specjalistycznego sposobu przygotowania; ściernice galwaniczne nie są obciągane. Przewodnik po obciąganiu obejmuje praktyczną sekwencję.
Koszt wobec kosztu na część
Okołościowe koła galwaniczne często mają najniższą cenę zakupu dla małych narzędzi, ale są wymieniane kiedy są zużyte. Koła metalowe i ceramiczne kosztują więcej na początku i mogą zapewnić niższą koszt na część w trakcie produkcji, ponieważ utrzymują formę i są dłużej trwałe. Użyj przewodnika G-ratio i kosztu do porównania właściwie.
Dopasuj spoiwo do maszyny
Długożyjące koło spoiwem metalowym na maszynie o niskiej rigidity nie dostarczy swojego potencjału. Stężeńność, bicie obrotowe i jakość chłodziwa są częścią decyzji dotyczącej spoiwa.
Granica zastosowań — kiedy nie stosować diamentu
Diament jest najtwardszym materiałem ściernym i właściwym wyborem do twardych, kruchych, nieżelaznych materiałów, takich jak węgliki spiekane, ceramika, szkło, krzem, szafir, ferryt, grafit i kompozyty. Nie wolno go stosować do metali żelaznych — stali, żeliwa i ich stopów — ponieważ węgiel zawarty w diamencie reaguje z żelazem w temperaturach szlifowania (około 700 °C / 1300 °F i powyżej). To powinowactwo chemiczne powoduje szybkie, nieprawidłowe zużycie diamentu (grafityzację) i niszczy ściernicę. Do stali, stali hartowanej, żeliwa i innych przedmiotów żelaznych należy zamiast tego stosować CBN (kubiczny azotek boru).