+86 15874211461

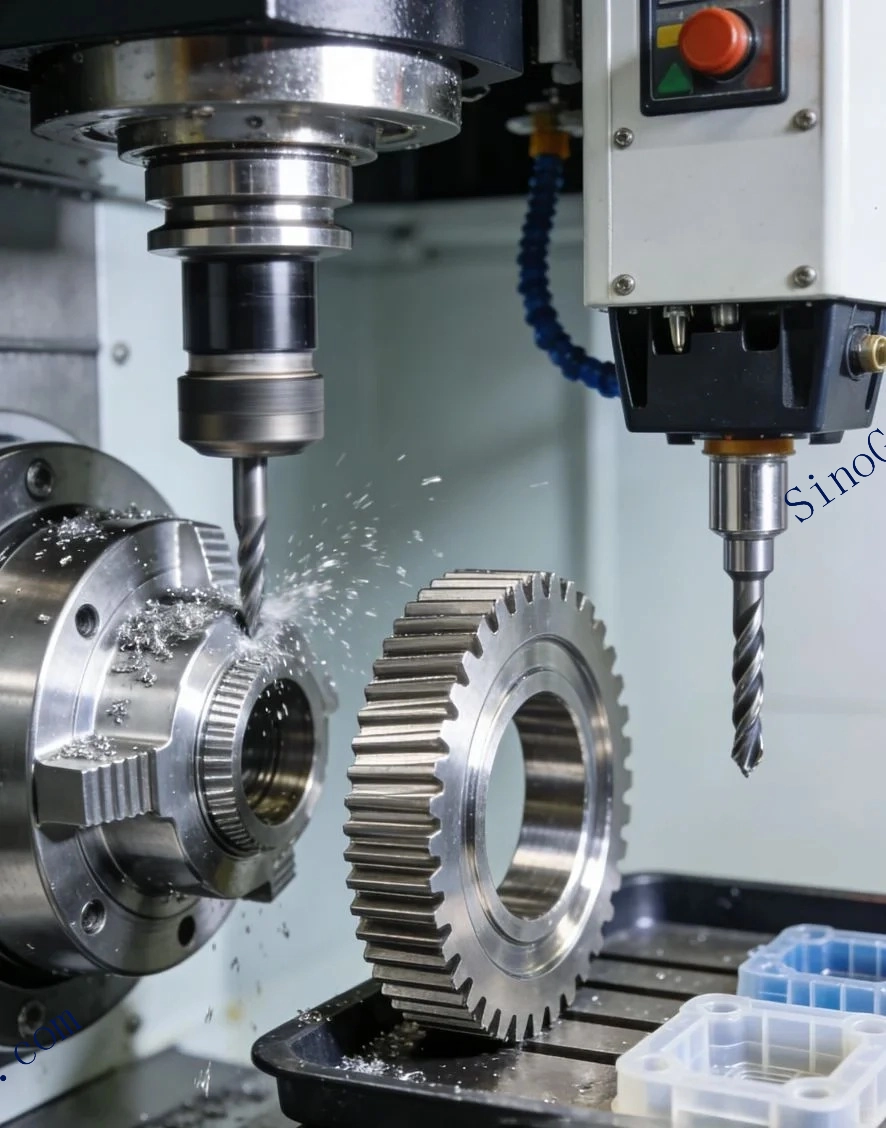
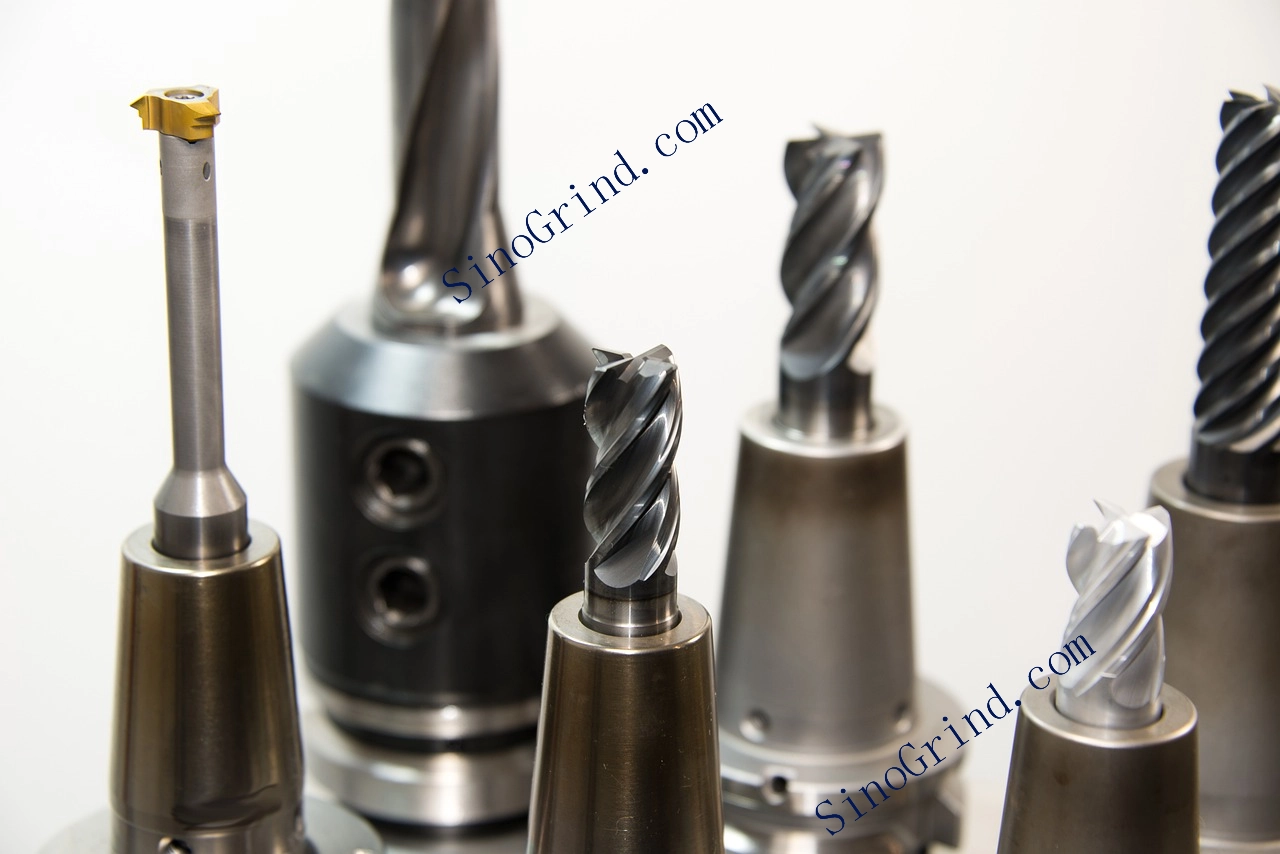
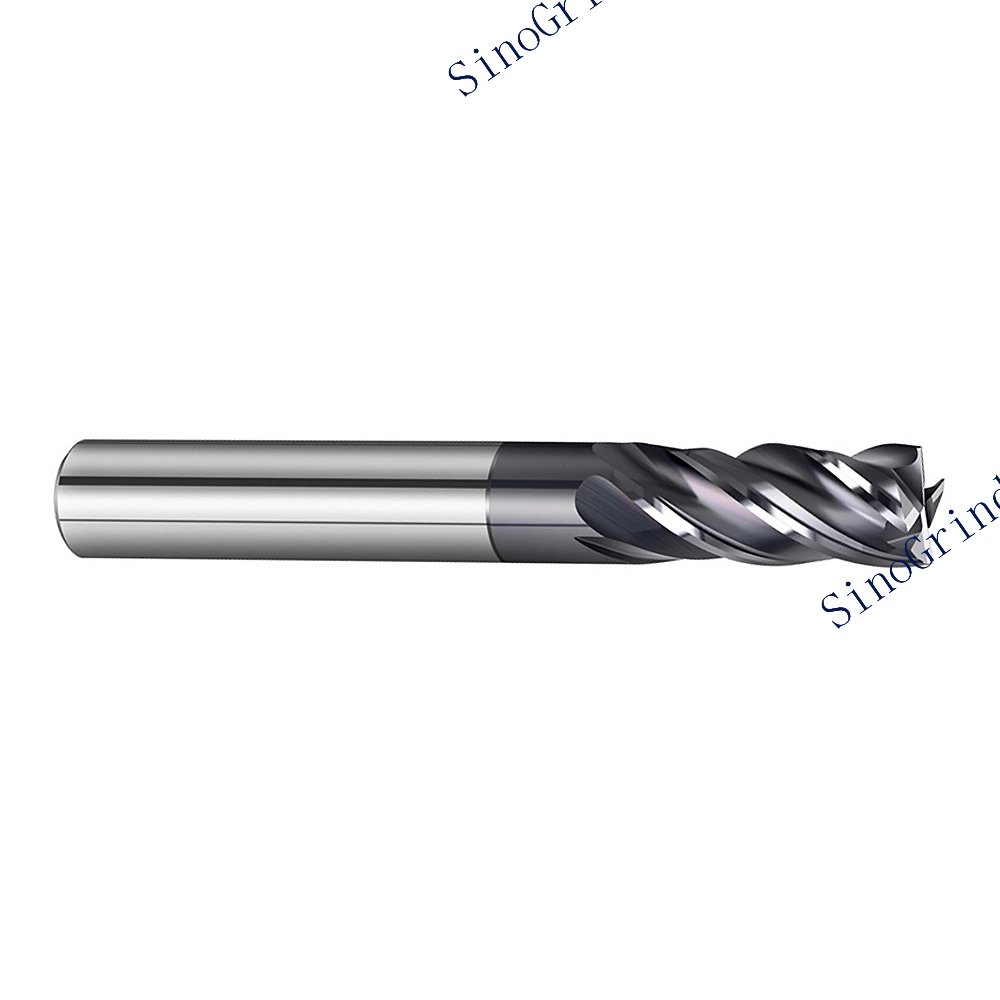
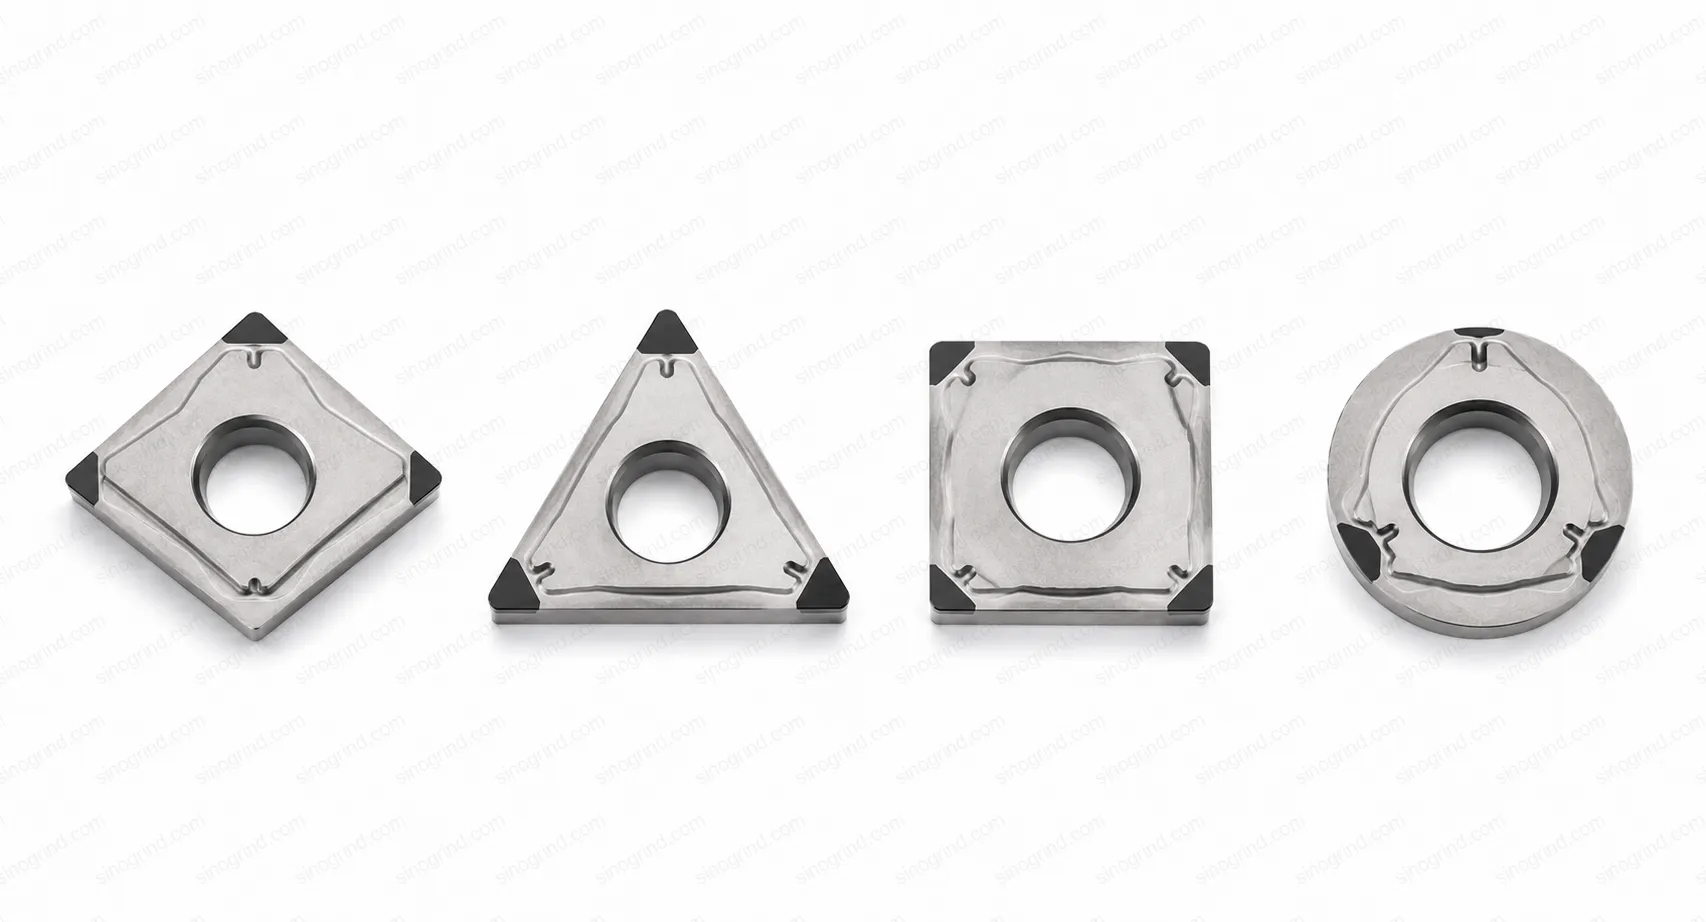
Эффективность и долговечность инструментов для цифровой программной обработки (CNC) определяются задолго до того, как они вступают в контакт с деталью. Основой любого высокопроизводительного фрезера, сверла или инсерта является его матричный материал — основной компонент, обеспечивающий необходимую прочность, твердость и термостабильность. В современных технологиях точной обработки выбор такого материала в первую очередь зависит от класса карбида вольфрама, используемого в его составе. Понимание особенностей различных классов карбида вольфрама является не просто технической деталью; это ключ к достижению оптимальной производительности, качества поверхности и экономической эффективности.
Карбидное ядро: Больше, чем просто твердость
Карбид вольфрама (WC) представляет собой композитный материал, состоящий из частиц карбида вольфрама, связанных металлическим связующим веществом – обычно кобальтом (Co). Благодаря своей исключительной твердости карбид вольфрама обладает широкими возможностями для настройки своих свойств. Путем регулировки трех основных параметров – размера частиц карбида вольфрама, процента содержания кобальта в связующем веществе, а также добавления других карбидов (титана (TiC), тантала (TaC), ниобия (NbC)) – производители могут создавать различные виды этого материала, каждый из которых предназначен для решения конкретных технических задач.
- Размер зерна: Диапазон размеров варьируется от наноразмерных (<0,2 мкм) до крупнозернистых (>5 мкм). Мелкие зерна обеспечивают более высокую твердость и износостойкость, но более хрупкий материал; крупные зерна, напротив, обеспечивают большую прочность и устойчивость к трещинам и разрушению.
- Содержание кобальта: Выступает в роли своего рода «клея», обеспечивающего целостность структуры материала. Более высокое содержание кобальта (например, 10–25%) повышает прочность и устойчивость к термическим воздействиям, но снижает общую твердость материала. Наоборот, более низкое содержание кобальта (например, 3–6%) максимизирует твердость и устойчивость к износу, однако при этом увеличивается хрупкость материала.
- Добавки (кубические карбиды): Компоненты TiC, TaC и NbC добавляются с целью повышения химической стабильности материалов, снижения образования заусенцев при резке липких материалов (алюминия, нержавеющей стали) и улучшения производительности при высоких скоростях резки за счет снижения диффузионного износа.
Декодирование классов приложений по стандарту ISO
Для упрощения выбора Международная организация по стандартизации (ISO) разработала систему классификации (ISO 513), в которой виды карбида группируются в зависимости от их основного применения. Для обозначения категорий используется комбинация букв и цифр (например, P10, M30, K20).
- Оценки категории «P» (синего цвета): Предназначены для обработки железосодержащих материалов, подвержающихся интенсивному износу (углеродистых сталей, легированных сталей, литых чугунов). Изготовлены из твердого, износостойкого материала с добавлением кубического карбида, что позволяет предотвратить образование вмятин на поверхности режущего инструмента во время работы. Материал класса P01 обладает высокой твердостью и мелкой зернистостью, что идеально подходит для финишной обработки; материал класса P50 обладает более высокой прочностью и предназначен для грубой обработки материала с прерывистыми движениями режущего инструмента.
- Оценки категории «M» (желтый цвет): Сорта стали, относящиеся к категории «универсальных» или нержавеющих сталей. Такие сорта характеризуются оптимальным сочетанием свойств для материалов, обладающих абразивными свойствами и склонными к упрочнению при обработке (например, аустенитические нержавеющие стали, сверхсплавы и высокотемпературные сплавы). Они обеспечивают прочность, твердость при высоких температурах и химическую стабильность.
- Классы от начальной до средней школы (красный цвет): Предназначены для обработки материалов, склонных к образованию коротких осколков (например, серого литого чугуна, нелегированных металлов, алюминия, меди, пластиков и композитов). В качестве основного компонента используется прочная, прямолинейная структура материала WC-Co, обеспечивающая устойчивость к абразивному износу при обработке таких материалов, как литой чугун, а также к высоким тепловым нагрузкам при механической обработке алюминия на высоких скоростях.
Далее ISO: Стратегия выбора решений в реальном мире
Хотя система стандартов ISO является важной отправной точкой при выборе инструментов, для принятия решения о конкретных инструментах, необходимо более детально изучить особенности соответствующих операций механической обработки.
“Для операций фрезерования на закаленном сталевом материале (твердость HRC 50 и выше) нельзя просто выбрать любой материал из класса P“, — объясняет старший инженер по применению продукции компании SinoGrind. “Для таких условий необходим материал с кристаллитической структурой размером менее микрона, низким содержанием кобальта и специальным покрытием, способным сопротивляться интенсивному износу и высоким температурам. С другой стороны, при обработке крупных, неровных заготовок из того же материала грубым способом необходим материал класса P с крупными кристаллами и высоким содержанием кобальта — это обеспечивает прочность инструмента во время интенсивных, прерывистых резов без риска его повреждения“.
Ключевые факторы, которые необходимо учитывать, включают:
- Материал и состояние детали: Является ли материал отпущенным (пройшедшим процесс отпуска), закаленным или представляет собой сплав высокой температуры? Является ли срез непрерывным или сильно прерывистым?
- Тип операции: Для завершающей обработки необходимо использовать инструмент с острым, износостойким лезвием (мелкозернистая структура материала). При предварительной обработке важна устойчивость инструмента к ударам (крупнозернистая структура материала, высокое содержание кобальта).
- Жесткость станочного оборудования: Машина с меньшей жесткостью может передавать больше вибраций, поэтому для предотвращения появления трещин в инструментах требуется использовать инструменты более высокого качества.
Синергия с покрытиями
Основание — это лишь половина успеха. Современные ЧПУ-инструменты, как правило, оснащены передовыми покрытиями PVD или CVD (такими как TiAlN, AlCrN или алмазное покрытие). Основа должна быть совместима с процессом нанесения покрытия и обеспечивать стабильную фундамент. Прочная основа предотвращает появление микротрещин, которые могут привести к отслоению хрупкого покрытия, а твердая основа обеспечивает защиту покрытия от преждевременного износа.
В заключение следует отметить, что правильный выбор инструмента для работы с числовым программным управлением (ЧПУ) зависит не только от его геометрических характеристик и цены, но и от разумного подбора материала основания инструмента. Понимание особенностей строения карбидных материалов и их соответствия конкретным требованиям применения позволяет превратить обычный расходный инструмент в важный стратегический ресурс для производства с высокой точностью.
Часто задаваемые вопросы
В: Какие факторы следует учитывать при выборе подложки для режущих инструментов с ЧПУ?
О: Выбор подходящей подложки для режущего инструмента с ЧПУ включает несколько ключевых факторов. Подложка должна обеспечивать высокую горячую твердость и термическую стабильность, чтобы выдерживать температуры резания без деформации. Устойчивость к износу, вязкость и теплопроводность также важны, поскольку они непосредственно влияют на режущую производительность и срок службы инструмента в сложных условиях обработки.
В: Как выбор подложки влияет на производительность режущих инструментов с ЧПУ?
О: Выбор подложки существенно влияет на производительность режущего инструмента с ЧПУ. Подходящая подложка сохраняет свою твердость при высоких температурах резания и отводит тепло от режущей кромки для защиты как инструмента, так и заготовки. Твердость, вязкость и структура подложки влияют на стабильность кромки и характер износа, которые определяют эффективность резания, срок службы инструмента и достижимое качество поверхности.
В: Какие общие материалы подложек используются для режущих инструментов с ЧПУ?
О: Общие материалы подложек для режущих инструментов с ЧПУ включают твёрдый сплав (карбид вольфрама), кермет, керамику и сверхтвердые материалы, такие как PCD и PCBN. Твёрдый сплав преобладает в общей обработке, тогда как керамика, PCD и PCBN используются для высокоскоростной токарной обработки и фрезерования твердых материалов благодаря их высокой горячей твердости и устойчивости к износу.
В: Почему устойчивость к термическому удару важна для подложек инструментов с ЧПУ?
О: Устойчивость к термическому удару жизненно важна для подложек режущих инструментов с ЧПУ, поскольку обработка генерирует значительное тепло в зоне резания, а температуры могут быстро изменяться. Подложка с хорошей устойчивостью к термическому удару противостоит растрескиванию или деформации при этих быстрых изменениях температуры, сохраняя структурную целостность инструмента и продлевая его срок службы в высокопроизводительной обработке.
В: Может ли материал подложки влиять на типы заготовок, подходящих для инструментов с ЧПУ?
О: Да, материал подложки влияет на типы заготовок, которые может обрабатывать инструмент с ЧПУ. Различные подложки предлагают разные уровни твердости, вязкости и теплопроводности. Например, для твердых материалов и прерывистого резания может потребоваться вязкая, износостойкая марка твёрдого сплава, тогда как более твердая марка подходит для высокоскоростной чистовой обработки. Выбор подходящей подложки обеспечивает эффективную и экономичную работу инструмента в различных задачах обработки.