+86 15874211461

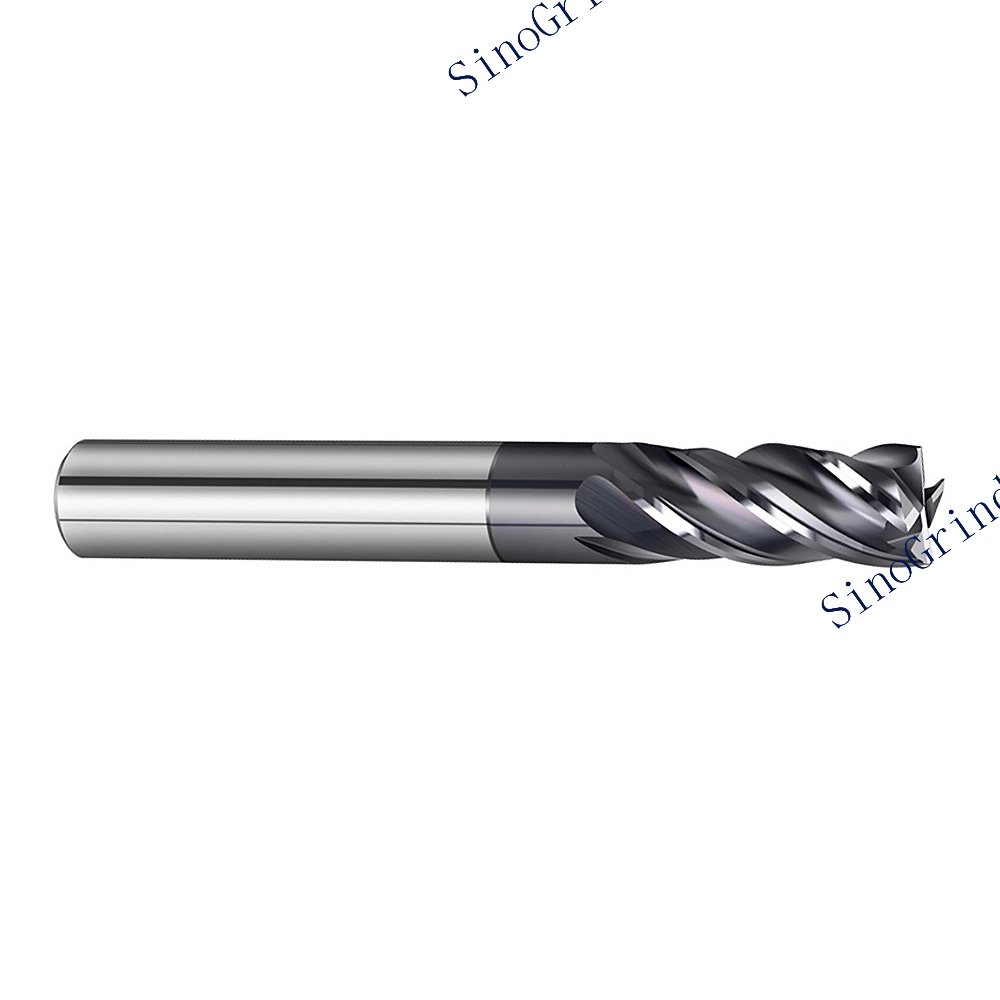
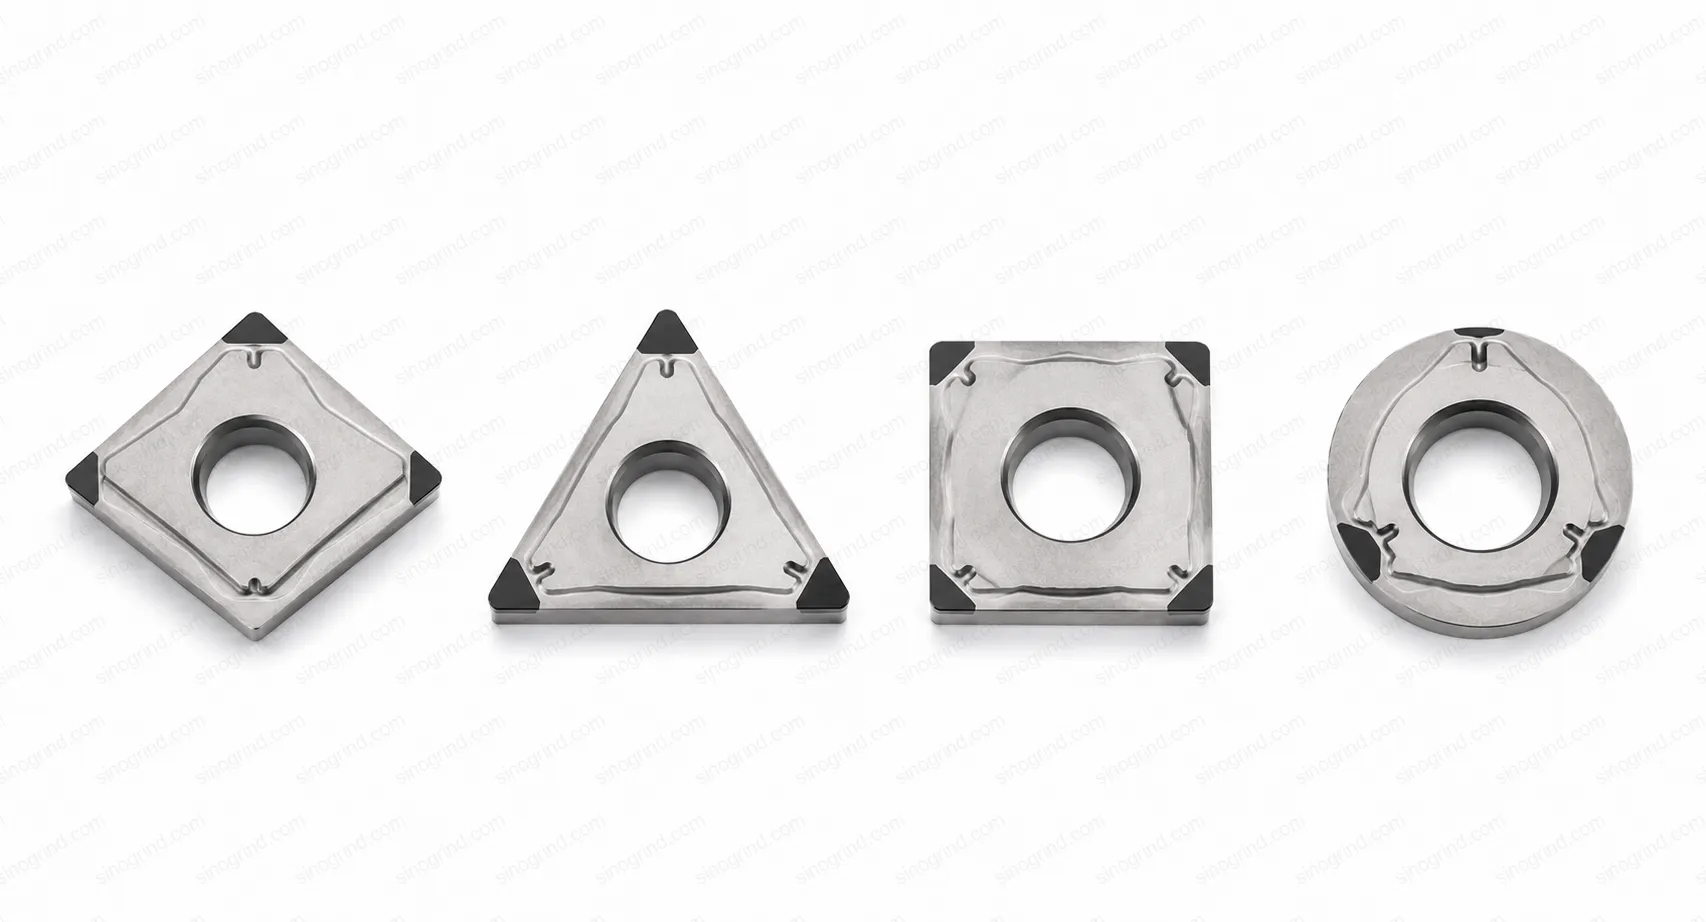
Le prestazioni e la longevità di uno strumento di taglio CNC vengono determinate molto prima che venga effettivamente utilizzato per lavorare un pezzo di materiale. La base di ogni fresa, trapano o inserto ad alte prestazioni è il suo substrato: il materiale principale che garantisce la resistenza necessaria, la durezza e la stabilità termica richieste per l’esecuzione del lavoro. Nella lavorazione di precisione moderna, la scelta del substrato si basa principalmente sulla selezione del giusto tipo di carburo di tungsteno. Comprendere le differenze tra i vari tipi di carburo di tungsteno non rappresenta soltanto un aspetto tecnico; rappresenta invece la chiave per ottenere una produttività ottimale, un’eccellente qualità della superficie finale e un’elevata efficienza economica.
Il Carburo: Molto Più della Semplice Durezza
Il carburo di tungsteno (WC) è un materiale composto costituito da particelle di carburo di tungsteno legate tra loro tramite un legante metallico, tipicamente il cobalto (Co). Sebbene sia noto per la sua estrema durezza, le sue proprietà sono altamente regolabili. Regolando tre variabili principali – le dimensioni delle particelle di carburo di tungsteno, la percentuale di cobalto presente nel legante e l’aggiunta di altri carburi come titanio (TiC), tantalio (TaC) o niobio (NbC) – i produttori possono creare una vasta gamma di tipi di carburo di tungsteno, ciascuno progettato per affrontare specifiche esigenze o applicazioni.
- Dimensione dei grani: Va dai nanocristalli. La granularità del materiale può variare da molto fine (dai 0,2 µm) a molto grossolana (>5 µm). I grani più fini producono un substrato più duro e resistente all’usura, ma anche più fragile; i grani più grossolani, invece, conferiscono maggiore tenacità e resistenza a scheggiature e rotture.
- Contenuto di cobalto: Svolge la funzione di “collante” all’interno della struttura del materiale. Un contenuto più elevato di cobalto (ad esempio, 10-25%) aumenta la tenacità e la resistenza agli shock termici, ma riduce la durezza complessiva del materiale. Un contenuto più basso di cobalto (ad esempio, 3-6%), invece, massimizza la durezza e la resistenza all’usura, a scapito della fragilità del materiale stesso.
- Additivi (carburi cubici): TiC, TaC e NbC vengono aggiunti per migliorare la stabilità chimica, ridurre la formazione di bordi acuminati nei materiali appiccicosi come alluminio o acciaio inossidabile, e migliorare le prestazioni alle alte velocità di taglio, grazie alla loro capacità di resistere all’usura dovuta alla diffusione dei materiali.
Decodificare le classi di applicazione ISO
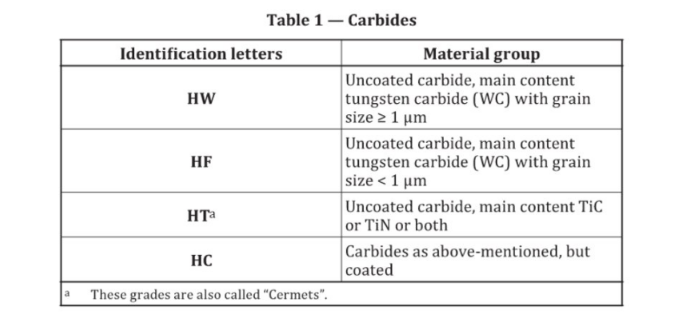
Per semplificare la selezione, l’Organizzazione Internazionale per la St e ardizzazione (ISO) ha stabilito un sistema di classificazione (ISO 513) che raggruppa i diversi tipi di carburo in base alle loro principali applicazioni. Questo sistema utilizza una combinazione di lettere e numeri (ad esempio: P10, M30, K20).
- Voti “P” (blu): Progettate per materiali ferrosi soggetti a forte usura, come acciai al carbonio, acciai legati e ghise fuse. Presentano un substrato duro e resistente all’usura, arricchito con additivi di carburo cubico per contrastare l’usura superficiale causata dai movimenti di taglio. La classe P01 è particolarmente dura e a grana fine, adatta per operazioni di finitura; la classe P50, invece, è più resistente e indicata per lavorazioni preliminari o interrotte.
- Voti M (Giallo): Le qualità di acciaio “universali” o in acciaio inossidabile sono adatte a materiali sia abrasivi che soggetti a indurimento durante il processo di lavorazione, come gli acciai inossidabili austenitici, le superleghe e le leghe ad alta temperatura. Queste qualità offrono una combinazione di tenacità, durezza alle alte temperature e stabilità chimica.
- Classi dalla scuola elementare alla scuola media inferiore (Rosso): Ottimizzati per materiali soggetti a abrasione, tra cui ghisa grigia, metalli non ferrosi (alluminio, rame), plastici e compositi. Prioritizzano una composizione resistente (a base di WC-Co) in grado di resistere all’usura causata da materiali abrasivi come la ghisa, nonché alle elevate sollecitazioni termiche derivanti dalla lavorazione dell’alluminio ad alte velocità.
Oltre all’ISO: Strategia di selezione per il mondo reale
Sebbene il sistema ISO rappresenti un punto di partenza fondamentale, la scelta degli strumenti da utilizzare nel mondo reale richieda un’analisi più approfondita delle specifiche operazioni di lavorazione.
“Per un’operazione di fresatura su acciaio per stampi temprato (HRC 50+), non si sceglie semplicemente qualsiasi tipo di materiale appartenente alla classe P“, spiega un ingegnere senior di SinoGrind. “È necessario un materiale caratterizzato da grani di dimensioni sub-microscopiche, contenente un basso contenuto di cobalto e dotato di un rivestimento speciale in grado di resistere all’abrasione intensa e al calore elevato. Al contrario, per la lavorazione grezza di un pezzo di acciaio dello stesso tipo ma di forma irregolare, è essenziale utilizzare un materiale della classe P a grani grossolani e ad alto contenuto di cobalto, in modo da poter effettuare tagli pesanti e discontinui senza che il materiale si fratturi“.
I fattori chiave da considerare includono:
- Materiale e condizione del pezzo da lavorare: È stato sottoposto a trattamenti termici (tempratura, indurimento), oppure si tratta di una lega ad alta temperatura? Il taglio è continuo o fortemente interrotto?
- Tipo di operazione: Per completare il lavoro è necessario un bordo affilato e resistente all’usura (grana fine). Per le operazioni di preparazione iniziale, invece, è richiesta una maggiore resistenza agli urti (grana grossolana e contenuto elevato di cobalto).
- Rigidità degli strumenti di macinazione: Una macchina meno rigida potrebbe trasmettere più vibrazioni, il che richiede l’utilizzo di strumenti di qualità più elevata per evitare che si formino scheggi.
La sinergia con i rivestimenti
Il substrato è solo metà della storia. Gli strumenti CNC moderni presentano quasi sempre avanzate rivestimenti di Deposizione di Vapore Fisico (Physical Vapor Deposition – PVD) o Deposizione da vapore chimico (Chemical Vapor Deposition – CVD) (come TiAlN, AlCrN o diamante). Il substrato deve essere compatibile con il processo di rivestimento e fornire una base stabile. Un substrato resistente previene le microfratture che possono causare il distaccamento del rivestimento fragile, mentre un substrato duro assicura che il rivestimento non si consumi prematuramente.
In conclusione, la scelta del giusto utensile CNC non dipende soltanto dalla geometria o dal prezzo, ma inizia con una selezione accurata del materiale su cui verrà eseguito il taglio. Comprendendo i principi scientifici alla base delle varie tipologie di carburo e il loro adattamento alle specifiche esigenze dell’applicazione, si trasforma l’utensile da un semplice consumabile in un elemento strategico per la produzione di precisione.
Domande frequenti
Q: Quali fattori devono essere considerati nella scelta del supporto per utensili da taglio CNC?
A: La scelta del supporto corretto per un utensile da taglio CNC richiede la valutazione di diversi fattori chiave. Il supporto deve garantire un'elevata durezza a caldo e stabilità termica per sopportare le temperature di taglio senza deformarsi. La resistenza all'usura, la tenacia e la conducibilità termica sono altrettanto importanti, poiché influiscono direttamente sulle prestazioni di taglio e sulla durata dell'utensile in lavorazioni impegnative.
Q: Come influisce la scelta del supporto sulle prestazioni degli utensili da taglio CNC?
A: La scelta del supporto influisce in modo significativo sulle prestazioni di un utensile da taglio CNC. Un supporto adeguato mantiene la propria durezza alle alte temperature di taglio e dissipa il calore dal tagliente, proteggendo sia l'utensile che il pezzo lavorato. La durezza, la tenacia e la struttura del supporto influenzano la stabilità del tagliente e il comportamento all'usura, determinando così l'efficienza di taglio, la durata dell'utensile e la finitura superficiale ottenibile.
Q: Quali sono i materiali per supporto comunemente usati per gli utensili da taglio CNC?
A: I materiali per supporto comuni per gli utensili da taglio CNC includono il carburo cementato (carburo di tungsteno), cermet, ceramica e materiali supersolidi come PCD e PCBN. Il carburo cementato domina la lavorazione generale, mentre ceramiche, PCD e PCBN sono utilizzati per tornitura e fresatura ad alta velocità e su materiali duri grazie alla loro elevata durezza a caldo e resistenza all'usura.
Q: Perché la resistenza allo shock termico è importante per i supporti degli utensili CNC?
A: La resistenza allo shock termico è fondamentale per i supporti degli utensili da taglio CNC perché la lavorazione genera un calore significativo nella zona di taglio e le temperature possono variare rapidamente. Un supporto con buona resistenza allo shock termico resiste a crepe o deformazioni sotto questi rapidi cambiamenti di temperatura, preservando l'integrità strutturale dell'utensile e prolungandone la durata nelle lavorazioni ad alte prestazioni.
Q: Il materiale del supporto può influenzare i tipi di pezzi adatti per gli utensili CNC?
A: Sì, il materiale del supporto influenza i tipi di pezzi che un utensile CNC può lavorare. Diversi supporti offrono livelli variabili di durezza, tenacia e conducibilità termica. Ad esempio, una qualità di carburo tenace e resistente all'usura può essere necessaria per materiali duri e tagli intermittenti, mentre una qualità più dura è adatta per finiture ad alta velocità. La selezione del supporto appropriato garantisce che l'utensile operi in modo efficace ed economico in diverse operazioni di lavorazione.