: +86 15874211461

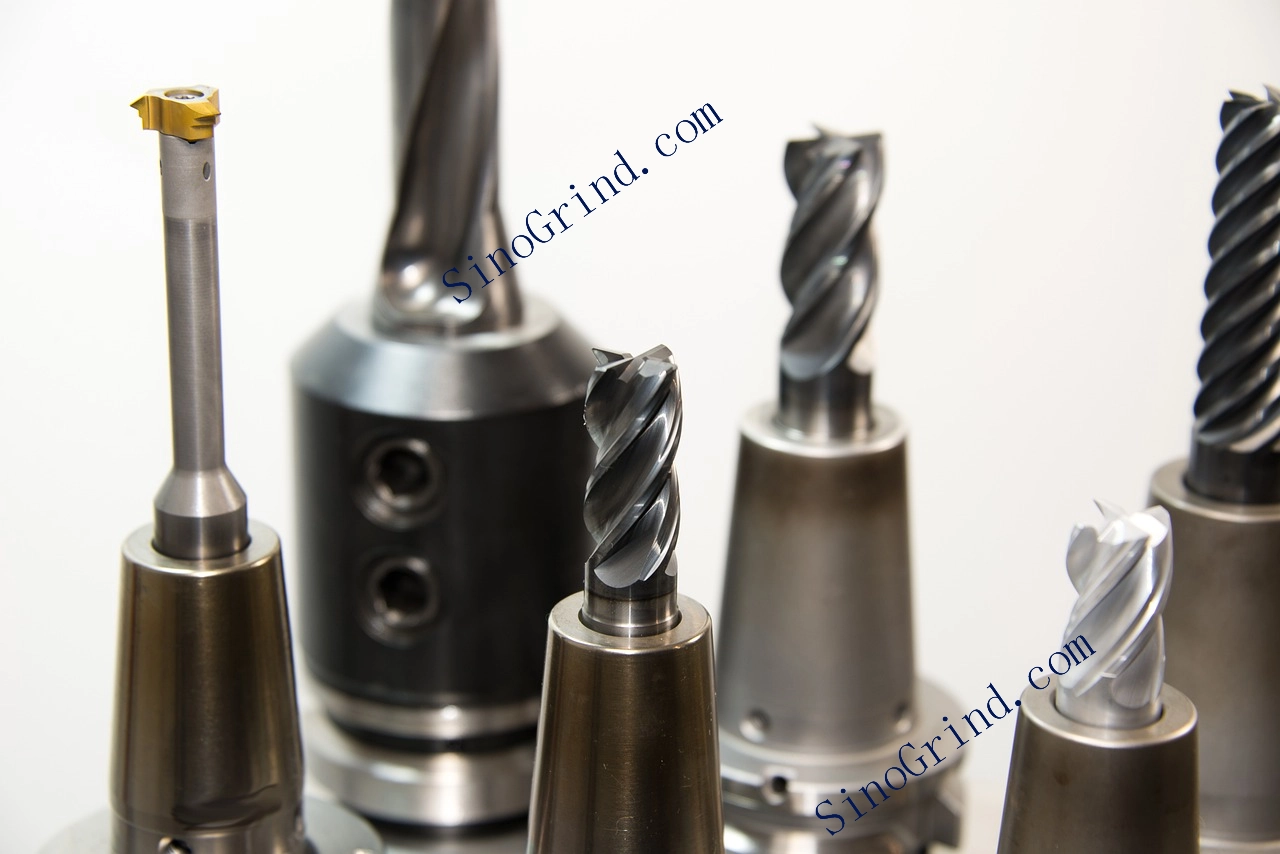
Wybór odpowiedniego narzędzia do cięcia metodą CNC jest kluczowym decyzją, która bezpośrednio wpływa na jakość wyrobu, czas realizacji procesu, żywotność narzędzia oraz ogólne koszty produkcji. Ze względu na wielką różnorodność dostępnych geometrii, rodzajów materiałów i powłok wybór może się okazać skomplikowany. Jednak zastosowanie systematycznego podejścia, skupionego na wzajemnym oddziaływaniu materiału obrabianego, metody obróbki, narzędzia oraz pożądanego wyniku, może przekształcić ten złożony proces w jasny i logiczny krok po kroku. Ten przewodnik oferuje narzędzie do dokonania optymalnego wyboru narzędzia dla każdej zadania.
Krok 1: Zrozumieć materiał obrabianego przedmiotu
Wybór narzędzi zaczyna się od materiału, który chcemy obciąć. Jego mechaniczne właściwości determinują głównie wyzwania, przed którymi staną narzędzia podczas pracy.
- Stal i stal nierdzewna: Te materiały są wytrzymałe i podatne na utwardzanie podczas obróbki (zwłaszcza stal nierdzewna). Wymagają narzędzi z ostrymi, mocnymi krawędziami oraz podłoży i powłok odpornych na ścieranie i przywieranie (np. drobnoziarnisty węglik z powłoką TiAlN).
- Żeliwo: Wysoce ścierne ze względu na zawartość grafitu i węglika krzemu. Narzędzia potrzebują bardzo odpornego na zużycie podłoża (często węglik klasy K) i mogą korzystać z powłok CVD do długich operacji obróbki zgrubnej.
- Stopy wysokotemperaturowe (Inconel, tytan): Te materiały „trudne w obróbce” generują ogromne ciepło i wywierają duży nacisk na krawędź tnącą. Niezbędne jest wytrzymałe, odporne na ciepło podłoże (klasa M) w połączeniu z nanokompozytową powłoką PVD (np. AlCrN).
- Metale nieżelazne (aluminium, miedź): Miękkie, ale lepkie, co prowadzi do narastania krawędzi skrawania (BUE). Do uzyskania czystej powierzchni często preferowane są polerowane rowki oraz specjalistyczne powłoki, takie jak diamentopodobny węgiel (DLC), lub niepowlekany drobnoziarnisty węglik.
- Kompozyty i tworzywa sztuczne: Wymagają niezwykle ostrych, polerowanych krawędzi, aby zapobiec strzępieniu i topnieniu. Standardem są narzędzia z litego węglika o określonej geometrii (np. frezy kompresyjne do CFRP).
Krok 2: Określ operację obróbki mechanicznej
Rodzaj wykonywanej operacji decyduje o geometrii narzędzia oraz wymaganiach strukturalnych.
- Obróbka zgrubna: Celem jest szybkie usunięcie materiału. Narzędzia powinny mieć mocny rdzeń, mniejszą liczbę rowków (dla lepszego odprowadzania wiórów) oraz bardziej agresywny kąt linii śrubowej. Wytrzymałość jest ważniejsza niż idealne wykończenie.
- Obróbka wykańczająca: Nacisk przesuwa się na uzyskanie dokładnych wymiarów i doskonałej jakości powierzchni. Narzędzia będą miały więcej rowków, mniejszy kąt linii śrubowej oraz ostrzejszą, bardziej wypolerowaną krawędź tnącą. Najważniejsza staje się odporność na zużycie.
- Rowkowanie a profilowanie: Rowkowanie (pionowe zagłębianie) to ciężkie, przerywane cięcie wymagające bardzo sztywnego narzędzia. Profilowanie (cięcie boczne) to zwykle lżejsze, ciągłe cięcie dające większą swobodę wyboru narzędzi.
- Wiercenie i gwintowanie: Operacje te wymagają określonych kątów ostrza, konstrukcji rowków i tolerancji. Na przykład wiertło do stali nierdzewnej ma inny kąt ostrza i większą grubość rdzenia niż wiertło do aluminium.
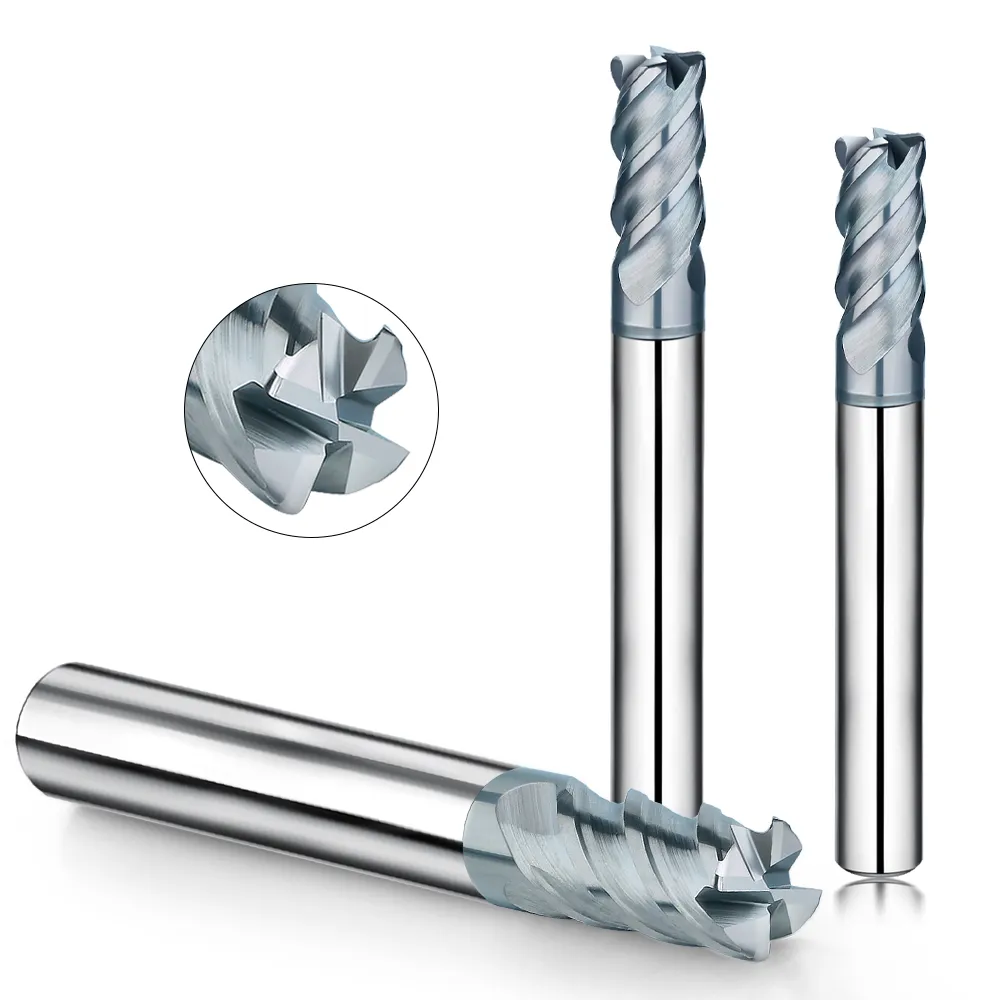
Krok 3: Weź pod uwagę swoją maszynę i konfigurację
Możliwości twojego maszynowego układu sterowanego numerycznie (CNC) stanowią istotne ograniczenie przy wyborze narzędzi.
- Moc i moment obrotowy wrzeciona: Agresywna obróbka zgrubna narzędziem o dużej średnicy wymaga znacznej mocy. Słabsza maszyna może wymusić użycie mniejszego narzędzia lub bardziej zachowawczej strategii cięcia.
- Maksymalna prędkość obrotowa: Obróbka aluminium lub kompozytów z dużymi prędkościami wymaga narzędzi, które mogą pracować z bardzo wysokimi obrotami bez awarii. Upewnij się, że maksymalna dopuszczalna prędkość narzędzia przewyższa planowaną prędkość roboczą.
- Sztywność i stabilność: Mniej sztywna maszyna lub duży wysięg narzędzia wzmacniają drgania (chatter). W takich przypadkach wybierz krótsze, masywniejsze narzędzie ze zmienną linią śrubową lub skokiem, aby rozproszyć częstotliwości harmoniczne i poprawić stabilność.
Krok 4: Dopasuj do swoich celów jakościowych i wydajnościowych
Na koniec twój wybór musi służyć ostatecznemu celowi.
- Maksymalna żywotność narzędzia i najniższy koszt na część: Zainwestuj w narzędzie premium z zaawansowaną wielowarstwową powłoką i zoptymalizowanym podłożem. Wyższy koszt początkowy jest często uzasadniony znacznie dłuższą żywotnością i mniejszymi przestojami.
- Najlepsza możliwa jakość powierzchni: Preferuj narzędzia z dużą liczbą rowków, polerowaną powierzchnią oraz geometrią zaprojektowaną pod drobne obciążenia wiórowe. Kluczowe jest również ostre, odporne na zużycie pokrycie.
- Produkcja wielkoseryjna: Najważniejsze są spójność i niezawodność. Wybieraj narzędzia od renomowanego dostawcy z rygorystyczną kontrolą jakości i rozważ użycie presetterów oraz monitoringu procesu, aby każde narzędzie działało zgodnie z oczekiwaniami.
„Doskonały narzędzie to nie najdroższy model dostępny na rynku, ale ten, który najlepiej połącza wszystkie wymienione powyżej elementy z potrzebami konkretnego zastosowania” – mówi doświadczony inżynier. „Systematyczny proces wyboru zmienia domysły w strategiczną przewagę”.
Podsumowanie: Podejście holistyczne
Wybór skutecznego narzędzia do obróbki CNC nie jest decyzją opierającą się na jednej zmiennie, lecz całościowym procesem inżynieryjnym. Metodyczna ocena przedmiotu obróbki, procedury wykonywanych działań, maszyny oraz celów pozwoli uniknąć błędów i stworzyć proces obróbki, który jest niezawodny, efektywny i wysokiej jakości. Ten przewodnik stanowi podstawę do działania – teraz nadszedł czas, by go zrealizować w praktyce.
Często zadawane pytania
Q: Jakie czynniki należy uwzględnić przy wyborze materiału na narzędzie do cięcia CNC?
A: Najważniejszym czynnikiem jest materiał, który ma być obcięty. Wybierz materiał narzędzia (np. stal wysokosprawna, karbid, ceramika lub diament) w zależności od twardości, wytrzymałości materiału obrabianego oraz żądanego prędkości cięcia. Karbid zapewnia dużą twardość i odporność na ciepło, szczególnie przy trudnych materiałach, natomiast stal wysokosprawna jest bardziej przydatna przy niższych prędkościach i łatwiejszych materiałach.
Q: Jak geometria narzędzia wpływa na efektywność cięcia przy użyciu techniki CNC?
A: Geometria narzędzia – w szczególności kąt ostrza, kąt helisy oraz liczba rowków na ostrzu – ma istotny wpływ na efektywność cięcia, odporność narzędzia na zużycie, jakość powierzchni obrabianej oraz żywotność narzędzia. Szersze ostrze zmniejsza siły cięcia, ale może być mniej wytrzymałe; większy kąt helisy zapewnia bardziej gładkie cięcia, ale wymaga wyższych prędkości obrotu obratu; liczba rowków na ostrzu wpływa na efektywność usuwania odpadów i prędkość cięcia.
Q: Jaki jest cel nanoszenia powłok na narzędzia do cięcia CNC?
A: Powłoki (np. TiCN, TiAlN, AlTiN) zmniejszają tarcie, obniżają temperatury podczas cięcia, poprawiają odporność na zużycie oraz zapobiegają reakcjom chemicznym pomiędzy narzędziem a materiałem obrabianym. To przyczynia się do dłuższego żywota narzędzia, lepszej jakości powierzchni obrabianej oraz możliwości pracy przy wyższych prędkościach cięcia.
Q: Jak pogodzić koszt narzędzia z wymaganiami dotyczącymi jego wydajności?
A: Warto uwzględnić całkowite koszty eksploatacji narzędzia, a nie tylko cenę zakupu. Droższe narzędzie z dłuższym żywotem i lepszą wydajnością może okazać się tańsze w długofalowym użyciu, szczególnie w produkcji dużych ilości. Oceniej wymaganej dokładności, jakości powierzchni, szybkości usuwania materiału oraz konsekwencji uszkodzenia narzędzia w zależności od specyfiki Twojego zastosowania, aby znaleźć optymalne rozwiązanie.
Q: Jaki jest rolę uchwytów narzędzi w procesie cięcia CNC?
A: Uchwyty narzędzi bezpiecznie przytrzymują je do obratu i zapewniają dokładną koncentryczność, co jest kluczowe dla precyzji i jakości obróbki. Właściwy typ uchwytu (np. z zaciskiem ściskowym, hydraulicznym) oraz prawidłowe parametry obrotu i napręczeń są istotne dla dłuższego żywota narzędzia i dokładności obróbki.