+86 15874211461

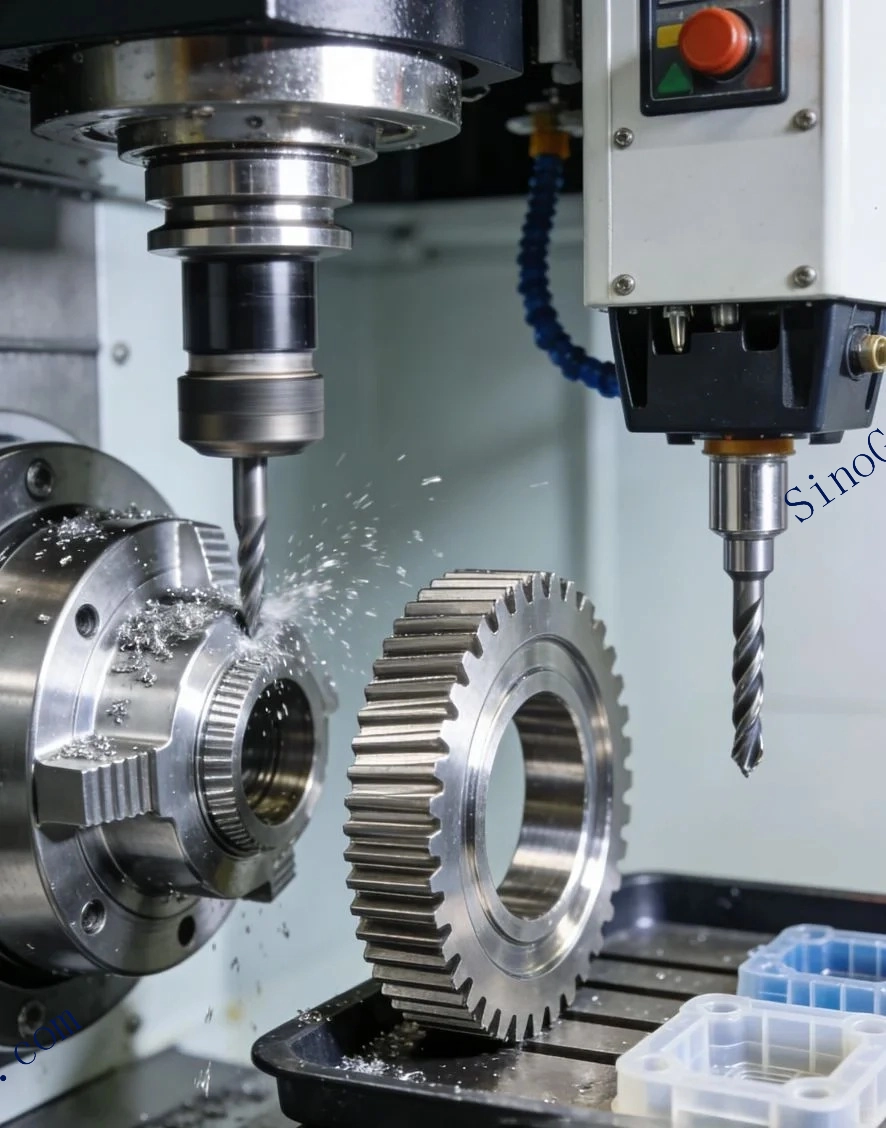
В стремлении к повышению производительности, ужесточению технических требований и снижению затрат на изготовление деталей режущие инструменты находятся под огромным давлением. Современное производство требует инструментов, способных выдерживать экстремальные температуры, абразивные условия работы и высокоскоростные процессы без преждевременного износа. Решение этой проблемы заключается не только в геометрии самого инструмента или его материале, но и в его наиболее внешнем слое – современном покрытии. Современные покрытия, получаемые методами PVD и CVD, представляют собой сложные многослойные защитные системы, превращающие стандартный инструмент в высокопроизводительное устройство, способное работать в самых сложных условиях.
Основные функции покрытия режущего инструмента
Качественное покрытие выполняет несколько важных и взаимосвязанных функций:
- Устойчивость к износу: Основная функция данного элемента заключается в том, чтобы служить прочным, «жертвенным» барьером между лезвием и материалом детали, подвергающейся обработке; это значительно снижает скорость износа поверхностей лезвия и самой детали.
- Управление теплом: Покрытия должны изолировать нижележащий карбидный материал от интенсивного нагрева, возникающего в зоне резания (часто превышающего 1000°C). Многие современные покрытия также обладают низкой теплопроводностью, что позволяет сохранять тепло в образовавшемся отломке и не допускать его попадания на инструмент.
- Снижение трения: Гладкая поверхность с низким коэффициентом трения снижает образование заусенцев, улучшает течение отходящих при резке частиц металла, уменьшает силы резания и обеспечивает более качественную поверхность обрабатываемого изделия.
- Химическая инертность: Покрытие должно обладать химической стабильностью, а также устойчивостью к процессам диффузии веществ и адгезии к материалу детали; это предотвращает нежелательные химические реакции, способствующие ускорению износа инструмента.
PVD против CVD: два подхода к достижению высоких показателей эффективности
Две основные технологии нанесения покрытий – PVD (Physical Vapor Deposition) и CVD (Chemical Vapor Deposition) – достигают поставленных целей с использованием различных процессов, в результате чего получаются покрытия с уникальными свойствами, подходящими для разных областей применения.
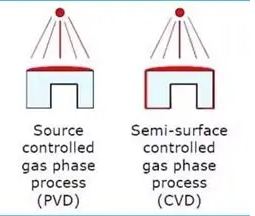
PVD работает при более низких температурах (обычно 200–500°C). В вакуумной камере материал покрытия испаряется (с помощью дугового испарения или распыления) и затем конденсируется на более холодной поверхности инструмента. Этот процесс создает покрытия, которые:
- Лезвия тоньше (толщина 2–6 мкм) и острее, сохраняют детальную геометрию кромок, что крайне важно для завершающих операций обработки и микромеханического изготовления деталей.
- Исключительно твердый и плотный материал, обладающий отличной устойчивостью к износу.
- Идеально подходит для инструментов из высокоскоростной стали (HSS) и карбида, используемых при обработке закаленной стали, нержавеющей стали, титана и нелегких металлов.
CVD Для нанесения покрытия с использованием метода химического осаждения (CVD – Chemical Vapor Deposition) применяется химическая реакция при гораздо более высоких температурах (700–1050 °C); при этом покрытие формируется из газообразного предшественника. Покрытия, полученные таким способом, характеризуются следующими свойствами:
- Большая толщина материала (5–15 мкм) обеспечивает наличие более значительного слоя износостойкого вещества, необходимого для выполнения интенсивных, агрессивных операций обработки поверхностей.
- Отличная адгезия и равномерное покрытие даже на сложных геометрических формах.
- Превосходные характеристики при работе в условиях высоких температур и непрерывного резания, например при обработке литого железа или высокотемпературных сплавов.
“Выбор между технологиями PVD и CVD не сводится к тому, какая из них ‘лучше’, а к тому, какая больше подходит для конкретных условий обработки материалов“, — отмечает ученый в области материаловедения. “Использование инструментов с покрытием, полученным методом CVD, для обработки деликатных аэрокосмических деталей может привести к потере остроты их кромок; в то же время тонкое покрытие, полученное методом PVD, может слишком быстро износиться при интенсивной обработке изделий из литого чугуна“.
Эволюция: от однослойных структур к многослойным структурам, созданным с использованием нанотехнологий
Самые значительные достижения касаются состава и архитектуры этих покрытий. Ранние однослойные покрытия на основе титанового нитрида (TiN) уступили место более сложным многослойным и нанокомпозитным структурам.
- Многослойные покрытия (например, TiAlN/AlCrN): Последовательное нанесение слоев из разных материалов создает эффект, предотвращающий появление трещин. При образовании микротрещины в одном из слоев она останавливается на границе с соседним слоем, что значительно повышает прочность материала и увеличивает срок его службы.
- Нанокомпозитные покрытия (например, nc-TiAlN/a-Si3N4): Эти материалы состоят из сверхтвердых нанокристаллов, встроенных в аморфную матрицу. Такая структура обеспечивает исключительную твердость, стабильность при высоких температурах (до 1100°C) и низкое трение, что делает их идеальными для обработки сверхсплавов и закаленной стали в сухих или почти сухих условиях.
- Углерод, похожий на алмаз (Diamond-Like Carbon, DLC), и нанокристаллический алмаз (Nanocrystalline Diamond, NCD): Для нелегированных материалов, обладающих высокой абразивностью или липкостью (например, сплавов алюминия и кремния, композитов и графита) покрытия на основе алмаза обеспечивают безупречную устойчивость к износу и минимальный возможный коэффициент трения.
Основные движущие силы развития: устойчивость и интеллектуальные технологии обработки материалов
Стремление к разработке современных покрытий обусловлено двумя основными тенденциями в промышленности. Во-первых, растущий спрос на экологически чистые производственные процессы требует увеличения срока службы инструментов, что приводит к сокращению отходов и энергопотребления, связанных с их заменой и простоями в производстве. Во-вторых, развитие интеллектуальных, сетевых систем обработки материалов предполагает возможность предсказания процесса износа инструментов. Высокопроизводительные, стабильные покрытия обеспечивают необходимые условия для точного прогнозирования срока службы инструментов и автоматизированного управления производственным процессом.
В заключение следует отметить, что современные покрытия уже не являются простым дополнением к изделиям; они представляют собой неотъемлемую и тщательно спроектированную составляющую современных режущих инструментов. Благодаря стратегическому выбору подходящей технологии нанесения покрытий – будь то тонкое, многослойное PVD-покрытие для точных аэрокосмических деталей или толстое, прочное CVD-покрытие для инструментов, используемых в тяжелой автомобильной промышленности – производители могут добиться новых уровней эффективности, надежности и прибыльности.
Часто задаваемые вопросы
В: Что такое покрытия инструмента и зачем их наносят на режущий инструмент?
О: Покрытия инструмента — это тонкие, твердые слои, наносимые на поверхность ЧПУ режущего инструмента — такого как твердосплавные пластины, сверла и концевые фрезы — для повышения производительности. Они увеличивают износостойкость и термостойкость, снижают трение при резании и продлевают срок службы инструмента, что позволяет применять более высокие скорости резания и достигать лучшего качества обработанной поверхности в сложных условиях обработки.
В: Как покрытие влияет на процесс резания?
О: Покрытие на режущем инструменте защищает подложку от износа, нагрева и химическ��го взаимодействия с заготовкой. Снижая трение и тепловую нагрузку на режущей кромке, покрытия помогают сохранять остроту кромки, улучшают отвод стружки и позволяют использовать более высокие скорости резания. Это приводит к увеличению срока службы инструмента, улучшению качества поверхности и повышению надежности процесса.
В: Какие типы покрытий обычно используются на режущем инструменте?
О: К распространенным покрытиям режущего инструмента относятся покрытия PVD (физическое осаждение из газовой фазы), такие как TiN, TiAlN и AlCrN, а также покрытия CVD (химическое осаждение из газовой фазы), такие как TiCN и Al2O3. Покрытия PVD тонкие и острые, подходят для чистовой обработки и микрообработки, тогда как покрытия CVD более толстые и износостойкие для тяжелого чернового резания. Выбор зависит от материала заготовки и технологической операции.
В: Как правильно выбрать покрытый режущий инструмент для моего применения?
О: Выбор подходящего покрытого режущего инструмента зависит от материала заготовки, технологической операции (черновая или чистовая обработка), скорости резания и того, используется ли охлаждающая жидкость. Следует учитывать свойства покрытия — твердые покрытия, такие как TiAlN, для износостойкости при высоких температурах, и смазывающие покрытия для снижения трения. Проконсультируйтесь с нашей технической командой для подбора покрытия и подложки под ваши конкретные требования к обработке.
В: Какое обслуживание требуется для покрытого режущего инструмента?
О: Покрытый режущий инструмент требует правильного обращения и хранения для сохранения покрытия. Избегайте сколов режущей кромки, используйте рекомендованные режимы резания и не превышайте предельные скорости подачи инструмента. Храните инструмент вдали от влаги и ударов. Переворачивайте или заменяйте пластины после того, как покрытие будет изношено, так как изношенное покрытие ускоряет износ инструмента и ухудшает качество обработанной поверхности.