+86 15874211461

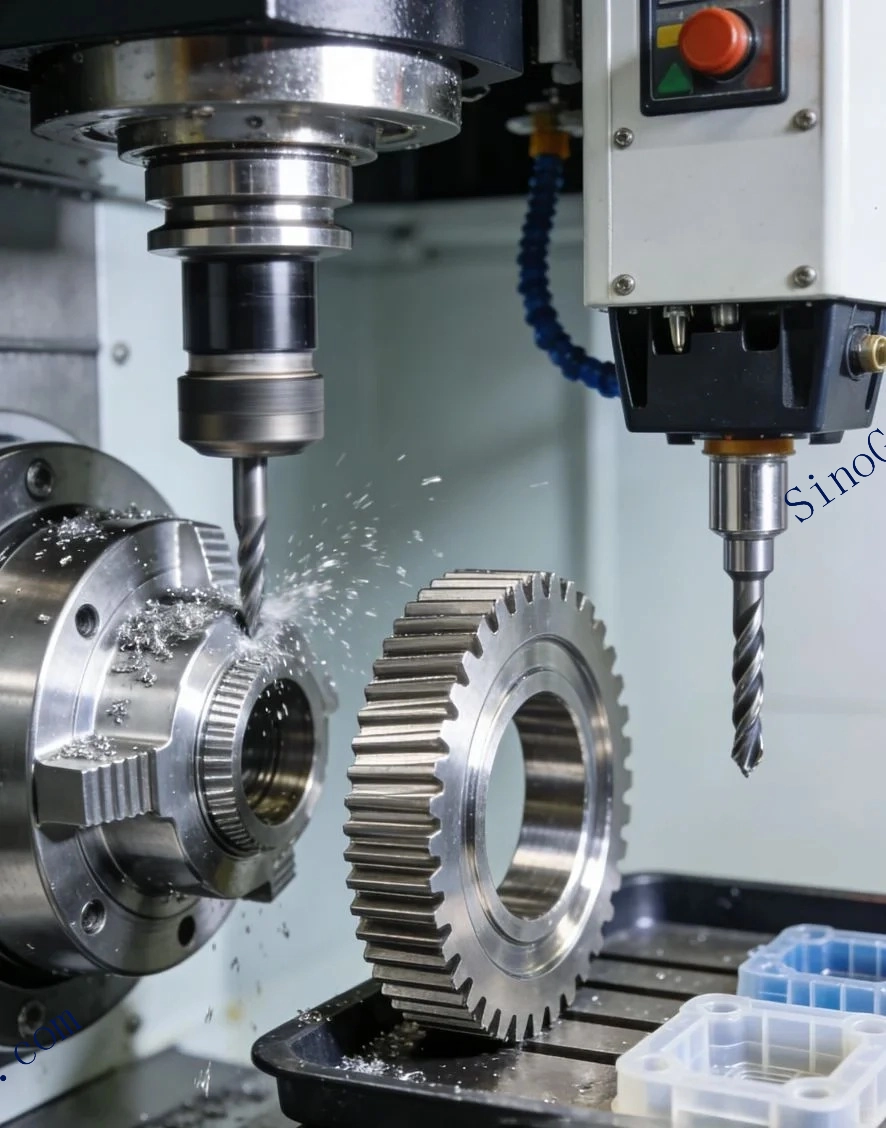
Nella ricerca incessante di maggior produttività, tolleranze più strette e costi inferiori per pezzo, l'utensile da taglio è sottoposto a un'enorme pressione. La produzione moderna richiede utensili in grado di resistere a temperature estreme, materiali abrasivi dell'operaio e operazioni ad alta velocità senza cedere a un logoramento prematuro. La risposta a questa sfida risiede non solo nella geometria o nel substrato dell'utensile, ma nel suo strato più esterno: il rivestimento avanzato. I rivestimenti odierni ottenuti per Deposizione di Vapore Fisico (Physical Vapor Deposition – PVD) e Deposizione da vapore chimico (Chemical Vapor Deposition – CVD) sono scudi sofisticati e multistrato che trasformano un utensile standard in un asset ad alte prestazioni, capace di operare negli ambienti più impegnativi.
Le funzioni principali di un rivestimento per strumenti da taglio
Un rivestimento di alta qualità svolge diverse funzioni fondamentali e strettamente correlate tra loro:
- Resistenza all’usura: Il ruolo principale di questo strato protettivo è quello di fungere da barriera “dura” e “sacrificale” tra la lama affilata e il materiale del pezzo da lavorare, rallentando notevolmente l’usura della lama stessa nonché quella delle superfici interessate dal processo di taglio.
- Gestione del calore: I rivestimenti devono isolare il substrato di carburo sottostante dal calore intenso generato nella zona di taglio (spesso superiore ai 1000°C). Molti rivestimenti moderni presentano inoltre una bassa conducibilità termica, permettendo di trattenere il calore all’interno dello strato di scheggia e di allontanarlo dall’utensile.
- Riduzione dell’attrito: Una superficie liscia e a basso coefficiente di attrito riduce al minimo la formazione di bordi taglienti, migliora il flusso dei trucioli, diminuisce le forze di taglio e consente di ottenere finiture superficiali di qualità superiore sul pezzo lavorato.
- Inerzia chimica: Lo strato di rivestimento deve essere chimicamente stabile e resistere alla diffusione dei componenti chimici presenti nel materiale del pezzo da lavorare, nonché all’adesione di tali componenti allo stesso, evitando reazioni chimiche indesiderate che possano accelerare il deterioramento degli strumenti utilizzati per la lavorazione.
PVD vs. CVD: Due approcci per ottenere prestazioni elevate.
Le due principali tecnologie di rivestimento, PVD (Physical Vapor Deposition) e CVD (Chemical Vapor Deposition), raggiungono questi obiettivi attraverso processi diversi, il che determina proprietà specifiche adatte a diverse applicazioni.
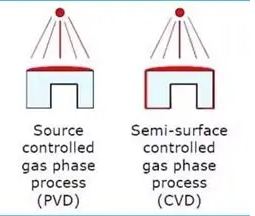
La Deposizione di Vapore Fisico (Physical Vapor Deposition – PVD) opera a temperature più basse (tipicamente 200-500°C). In una camera sottovuoto, il materiale del rivestimento viene vaporizzato (tramite evaporazione ad arco o sputtering) e si condensa sulla superficie più fredda dell'utensile. Questo processo produce rivestimento che sono:
Deposizione da vapore chimico (Chemical Vapor Deposition – CVD) Utilizza una reazione chimica a temperature molto più elevate (700–1050°C) per depositare lo strato protettivo a partire da un precursore gassoso. Gli strati ottenuti con il metodo CVD (Chemical Vapor Deposition) sono caratterizzati da:
- Spessore maggiore (5–15 µm), che garantisce una maggiore quantità di materiale resistente all’usura, ideale per operazioni di lavorazione pesante e ruvida.
- Eccellente adesione e copertura uniforme, even on complex geometries.
- Elevate prestazioni in applicazioni caratterizzate da temperature elevate e tagli continui, come la lavorazione del ferro battuto o delle leghe ad alta temperatura.
“La scelta tra PVD (Physical Vapor Deposition) e CVD (Chemical Vapor Deposition) non riguarda quale dei due metodi sia ‘migliore’, ma quale sia più adatto al contesto specifico di lavorazione”, osserva uno scienziato dei materiali. “L’utilizzo di un inserto rivestito con tecnologia CVD per la finitura di un componente aeronautico delicato potrebbe compromettere la nitidezza dei bordi; al contrario, uno strato sottile di rivestimento PVD potrebbe consumarsi troppo rapidamente durante un’operazione di foratura su ghisa pesante.”
L’evoluzione: dai materiali a singolo strato ai materiali a più strati progettati a livello nanometrico
I progressi più significativi riguardano la composizione e l’architettura di questi rivestimenti. I primi rivestimenti a singolo strato realizzati con TiN (nitruro di titanio) sono stati sostituiti da strutture più complesse, a più strati e di tipo nanocomposito.
- Strati multipli (ad esempio, TiAlN/AlCrN): Strati alterni di materiali diversi creano un effetto che impedisce la diffusione delle crepe. Qu e o si forma una microcrepa in uno strato, questa viene bloccata all’interfaccia con lo strato successivo, aumentando notevolmente la resistenza meccanica del materiale e la sua durata complessiva.
- Rivestimenti nanocompositi (ad esempio, nc-TiAlN/a-Si3N4): Si tratta di materiali costituiti da nanocristalli estremamente duri immersi in una matrice amorfa. Questa struttura conferisce una durezza eccezionale, stabilità alle alte temperature (fino a 1100°C) e una bassa frizione, rendendoli ideali per il lavoraggio a secco o quasi a secco di superleghe e acciai temprati.
- Carbonio simile al diamante (Diamond-Like Carbon, DLC) e Diamante nanocristallino (Nanocrystalline Diamond, NCD): Per materiali non ferrosi, altamente abrasivi o appiccicosi, come leghe di alluminio-silicio, compositi e grafite, i rivestimenti a base di diamante offrono una resistenza all’usura senza eguali, nonché il coefficiente di attrito più basso possibile.
Forze trainanti: Sostenibilità e macchinazione intelligente
La ricerca di rivestimenti avanzati è spinta da due principali tendenze del settore. In primo luogo, la dom e a di produzione sostenibile stimola la necessità di utensili più duraturi, il che riduce direttamente i rifiuti e il consumo energetico legati ai cambi di utensile nonché ai tempi di inattività della produzione. In secondo luogo, l’aumento dei sistemi di lavorazione intelligenti e connessi richiede un’usura degli utensili prevedibile. Un rivestimento ad alte prestazioni e uniforme garantisce un profilo di usura stabile e graduale, essenziale per una previsione accurata della durata degli utensili e per un controllo automatizzato dei processi produttivi.
In conclusione, i rivestimenti avanzati non rappresentano più semplicemente un elemento aggiuntivo, ma costituiscono un componente fondamentale e progettato appositamente all’interno dei sistemi di utensili da taglio moderni. Scegliendo strategicamente la tecnologia di rivestimento più adatta – sia si tratti di un rivestimento nano-multiplo realizzato con il metodo PVD per componenti aerospaziali di precisione, sia di un rivestimento spesso e resistente ottenuto con il metodo CVD per lavorazioni meccaniche automobilistiche ad alta intensità – i produttori possono raggiungere nuovi livelli di efficienza, affidabilità e redditività.
Domande frequenti
Q: Cosa sono i rivestimenti degli utensili e perché vengono applicati agli utensili da taglio?
A: I rivestimenti degli utensili sono strati sottili e duri applicati sulla superficie di un utensile da taglio CNC — come inserti in metallo duro, punte e fresatrici — per migliorare le prestazioni. Aumentano la resistenza all'usura e al calore, riducono l'attrito durante il taglio e prolungano la vita dell'utensile, consentendo velocità di taglio più elevate e finiture superficiali migliori in applicazioni di lavorazione impegnative.
Q: In che modo il rivestimento influisce sul processo di taglio?
A: Il rivestimento su un utensile da taglio protegge il substrato dall'usura, dal calore e dalla reazione chimica con il pezzo in lavorazione. Riducendo l'attrito e il carico termico sul filo di taglio, i rivestimenti aiutano a mantenere la nitidezza del filo, migliorano il flusso dei trucioli e consentono velocità di taglio più elevate. Ciò si traduce in una vita più lunga dell'utensile, una migliore qualità superficiale e una maggiore affidabilità del processo.
Q: Quali tipi di rivestimenti sono comunemente utilizzati sugli utensili da taglio?
A: I rivestimenti comuni per utensili da taglio includono rivestimenti PVD (Physical Vapor Deposition) come TiN, TiAlN e AlCrN, e rivestimenti CVD (Chemical Vapor Deposition) come TiCN e Al2O3. I rivestimenti PVD sono sottili e affilati e si adattano alla finitura e alla micro-lavorazione, mentre i rivestimenti CVD sono più spessi e resistenti all'usura per la sgrossatura pesante. La scelta dipende dal materiale del pezzo e dall'operazione di lavorazione.
Q: Come scelgo l'utensile da taglio rivestito giusto per la mia applicazione?
A: La scelta dell'utensile da taglio rivestito giusto dipende dal materiale del pezzo, dall'operazione di lavorazione (sgrossatura o finitura), dalla velocità di taglio e dall'uso di refrigerante. Considera le proprietà del rivestimento — rivestimenti duri come TiAlN per la resistenza all'usura ad alta temperatura e rivestimenti lubrificanti per ridurre l'attrito. Consulta il nostro team tecnico per abbinare il rivestimento e il substrato alle tue esigenze specifiche di lavorazione.
Q: Quale manutenzione è richiesta per gli utensili da taglio rivestiti?
A: Gli utensili da taglio rivestiti richiedono una corretta manipolazione e conservazione per preservare il rivestimento. Evita di scheggiare il filo di taglio, usa i parametri di taglio raccomandati e non superare i limiti di velocità o avanzamento dell'utensile. Conserva gli utensili lontano dall'umidità e dagli impatti. Indexa o sostituisci gli inserti una volta che il rivestimento è consumato, poiché un rivestimento usurato accelera l'usura dell'utensile e degrada la finitura superficiale.