: +86 15874211461

En la búsqueda incansable de una mayor productividad, tolerancias más estrictas y costos más bajos, las herramientas de corte se ven sometidas a una enorme presión. La fabricación moderna requiere herramientas que sean capaces de soportar temperaturas extremas, materiales abrasivos y operaciones a alta velocidad sin sufrir un desgaste prematuro. La solución a este reto no reside únicamente en la geometría o el material de la herramienta, sino en su capa más externa: el recubrimiento avanzado. Los recubrimientos obtenidos mediante métodos de Depósito de Vapor Físico (PVD) y Depósito de Vapor Químico (CVD) actúan como escudos sofisticados y multicapa que convierten una herramienta estándar en un elemento de alto rendimiento, capaz de funcionar incluso en las condiciones más difíciles.
Las Funciones Principales de un Recubrimiento de Herramienta de Corte
Un revestimiento de alta calidad cumple varias funciones críticas e interrelacionadas:
- Resistencia al Desgaste: Su función principal es actuar como una barrera dura y sacrificial entre el filo de corte y el material abrasivo de la pieza, ralentizando significativamente el desgaste de flanco y de cráter.
- Gestión del Calor: Los recubrimientos deben aislar el sustrato de carburo subyacente del calor intenso generado en la zona de corte (a menudo superando 1000°C). Muchos recubrimientos modernos también tienen baja conductividad térmica, manteniendo el calor en la viruta y alejándolo de la herramienta.
- Reducción de Fricción: Una superficie lisa y de baja fricción minimiza la acumulación de bordes rectificados, mejora el flujo de virutas, reduce las fuerzas de corte y proporciona acabados superficiales superiores en la pieza de trabajo.
- Inercia Química: El recubrimiento debe ser químicamente estable y resistir la difusión y adhesión con el material de la pieza, previniendo reacciones químicas no deseadas que aceleran la degradación de la herramienta.
PVD vs. CVD: Dos Caminos hacia el Rendimiento
Las dos tecnologías de recubrimiento más predominantes, PVD (Deposición por Vapores Puros) y CVD (Deposición por Vapores Compuestos), logran estos objetivos a través de procesos diferentes, lo que da como resultado propiedades específicas adecuadas para diversas aplicaciones.
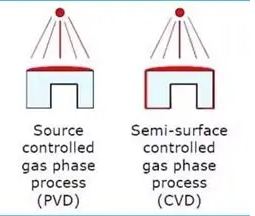
Deposición Física de Vapor (PVD) opera a temperaturas más bajas (típicamente 200-500°C). En una cámara de vacío, el material del recubrimiento se vaporiza (mediante evaporación por arco o sputtering) y luego se condensa sobre la superficie más fría de la herramienta. Este proceso produce recubrimientos que son:
- Más delgados (2-6 µm) y más rectificados, preservando geometrías de filo finas cruciales para el acabado y el micromecanizado.
- Extremadamente duros y densos, ofreciendo excelente resistencia a la abrasión.
- Ideales para herramientas de acero de alta velocidad (HSS) y carburo utilizadas en aceros endurecidos, aceros inoxidables, titanio y materiales no ferrosos.
Deposición Química de Vapor (CVD) utiliza una reacción química a temperaturas mucho más altas (700-1050°C) para depositar el recubrimiento a partir de un precursor gaseoso. Los recubrimientos CVD se caracterizan por:
- Mayor espesor (5-15 µm), proporcionando un reservorio más profundo de material resistente al desgaste para operaciones de desbaste pesado.
- Excelente adherencia y cobertura uniforme, incluso en geometrías complejas.
- Rendimiento superior en aplicaciones de corte continuo de alta temperatura como el torneado de hierro fundido o aleaciones de alta temperatura.
“La elección entre los métodos PVD (Deposición por Vapor de Precipitados) y CVD (Deposición por Vapor Químico) no se trata de determinar cuál es ‘mejor’, sino de decidir cuál es más adecuado para el escenario de mecanización específico”, señala un científico especializado en materiales. “Utilizar una pastilla recubierta con tecnología CVD para el acabado de un componente aeroespacial delicado probablemente arruinaría la nitidez de su filo; por otro lado, un recubrimiento delgado obtenido mediante tecnología PVD podría desgastarse demasiado rápidamente durante una operación de taladrado en hierro fundido”.
La Evolución: De Monocapa a Multicapa Nano-ingeniería
Los avances más significativos se encuentran en la composición y arquitectura de estos recubrimientos. Los primeros recubrimientos monocapa de TiN (Nitruro de Titanio) han dado paso a estructuras complejas multicapa y nanocompuestos.
- Recubrimientos Multicapa (ej., TiAlN/AlCrN): Capas alternas de diferentes materiales crean un efecto "de detención de grietas". Cuando se forma una microgrieta en una capa, se detiene en la interfaz con la siguiente, aumentando drásticamente la tenacidad y la vida útil general.
- Recubrimientos Nanocompuestos (ej., nc-TiAlN/a-Si3N4): Consisten en nanocristales ultra duros incrustados en una matriz amorfa. Esta estructura proporciona una dureza excepcional, estabilidad a alta temperatura (hasta 1100°C) y baja fricción, haciéndolos perfectos para el mecanizado en seco o casi en seco de superaleaciones y aceros endurecidos.
- Carbono Tipo Diamante (DLC) y Diamante Nanocristalino (NCD): Para materiales no ferrosos, altamente abrasivos o pegajosos como aleaciones de aluminio-silicio, compuestos y grafito, los recubrimientos basados en diamante ofrecen una resistencia al desgaste incomparable y el menor coeficiente de fricción posible.
Fuerzas Impulsoras: Sostenibilidad y Mecanizado Inteligente
La tendencia hacia el uso de recubrimientos avanzados se ve impulsada por dos factores principales de la industria. En primer lugar, la demanda de procesos de fabricación sostenibles hace que sea necesario que las herramientas tengan una mayor vida útil, lo que reduce directamente los residuos y el consumo de energía asociados con los cambios de herramienta, así como con los períodos de inactividad en la producción. En segundo lugar, el surgimiento de sistemas de mecanización inteligentes y conectados depende de la capacidad de predecir el desgaste de las herramientas. Un recubrimiento de alto rendimiento y consistente proporciona el perfil de desgaste necesario para una predicción precisa de la vida útil de la herramienta, así como para un control automatizado de los procesos de fabricación.
En resumen, los recubrimientos avanzados ya no son un simple complemento, sino un componente esencial del sistema moderno de herramientas de corte. Al seleccionar de forma estratégica la tecnología de recubrimiento más adecuada —ya sea una capa nanomultiple PVD para componentes aeroespaciales de alta precisión o un recubrimiento CVD grueso y resistente para procesos de mecanizado pesado en el sector automotriz—, los fabricantes pueden alcanzar nuevos niveles de eficiencia, fiabilidad y rentabilidad.
Preguntas frecuentes
Q: ¿Qué son los revestimientos de herramientas y por qué se aplican a las herramientas de corte?
A: Los revestimientos de herramientas son capas delgadas y duras que se aplican sobre la superficie de una herramienta de corte CNC —como plaquitas insertables de carburo, brocas y fresas— para mejorar su rendimiento. Aumentan la resistencia al desgaste y al calor, reducen la fricción durante el corte y prolongan la vida útil de la herramienta, permitiendo mayores velocidades de corte y mejores acabados superficiales en aplicaciones de mecanizado exigentes.
Q: ¿Cómo afecta el revestimiento al proceso de corte?
A: El revestimiento en una herramienta de corte protege el sustrato contra el desgaste, el calor y las reacciones químicas con la pieza de trabajo. Al reducir la fricción y la carga térmica en el filo de corte, los revestimientos ayudan a mantener la agudeza del filo, mejoran el flujo de virutas y permiten mayores velocidades de corte. Esto resulta en una mayor vida útil de la herramienta, mejor calidad superficial y mayor fiabilidad del proceso.
Q: ¿Qué tipos de revestimientos se utilizan comúnmente en las herramientas de corte?
A: Los revestimientos comunes para herramientas de corte incluyen recubrimientos PVD (Deposición de Vapor Físico) como TiN, TiAlN y AlCrN, y recubrimientos CVD (Deposición de Vapor Químico) como TiCN y Al2O3. Los revestimientos PVD son delgados y afilados, y son adecuados para acabados y micromecanizado, mientras que los revestimientos CVD son más gruesos y resistentes al desgaste para operaciones de desbaste pesado. La elección depende del material de la pieza y de la operación de mecanizado.
Q: ¿Cómo elijo la herramienta de corte recubierta adecuada para mi aplicación?
A: Elegir la herramienta de corte recubierta adecuada depende del material de la pieza de trabajo, la operación de mecanizado (desbaste o acabado), la velocidad de corte y si se utiliza refrigerante. Considere las propiedades del revestimiento: revestimientos duros como TiAlN para resistencia al desgaste a alta temperatura, y revestimientos lubricantes para reducir la fricción. Consulte a nuestro equipo técnico para combinar el revestimiento y el sustrato con sus requisitos específicos de mecanizado.
Q: ¿Qué mantenimiento requieren las herramientas de corte recubiertas?
A: Las herramientas de corte recubiertas requieren una manipulación y almacenamiento adecuados para preservar el revestimiento. Evite astillar el filo de corte, utilice los parámetros de corte recomendados y no exceda los límites de velocidad o avance de la herramienta. Almacene las herramientas alejadas de la humedad y los impactos. Reafile o sustituya las plaquitas una vez que el revestimiento esté desgastado, ya que un revestimiento desgastado acelera el desgaste de la herramienta y degrada el acabado superficial.