+86 15874211461

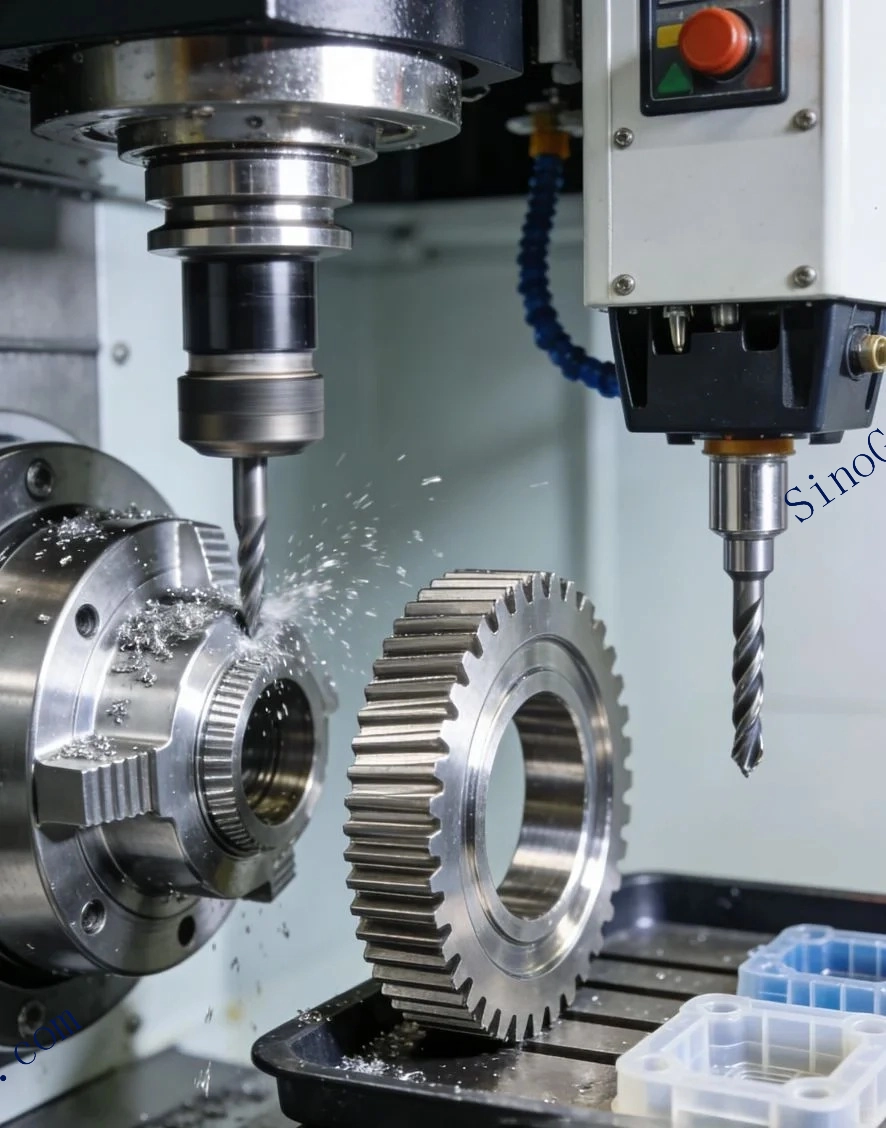
Dans la quête inlassable d’une productivité accrue, de tolérances plus strictes et d’un coût par pièce réduit, les outils de coupe sont soumis à une pression énorme. La fabrication moderne exige des outils capables de résister à des températures extrêmes, à des matériaux abrasifs et à des opérations à haute vitesse, sans subir de usure prématurée. La réponse à ce défi ne réside pas seulement dans la géométrie de l’outil ou dans son matériau de base, mais dans sa couche la plus externe : le revêtement. Les revêtements PVD (Dépôt Physique par Vaporisation) et CVD (Dépôt Chimique par Vaporisation) d’aujourd’hui sont des couches multicouches sophistiquées qui transforment un outil standard en un outil à haute performance, capable de fonctionner dans les environnements les plus difficiles.
Les fonctions essentielles d'un revêtement pour outil de coupe
Un revêtement de haute qualité remplit plusieurs fonctions essentielles et étroitement liées entre elles :
- Résistance à l'usure : Le rôle principal de cette barrière est de servir d'isolant protecteur entre la lame tranchante et le matériau abrasif, ralentissant ainsi considérablement l'usure des parois de la lame ainsi que la formation de cratères.
- Gestion de la chaleur : Les revêtements doivent isoler le substrat en carbure sous-jacent de la chaleur intense générée dans la zone de coupe (souvent dépassant 1000 °C). De nombreux revêtements modernes présentent également une faible conductivité thermique, ce qui permet de retenir la chaleur à l'intérieur de la mèche de coupe et de l'éloigner de l'outil.
- Réduction de la friction : Une surface lisse et à faible frottement minimise la formation de bords usés (BUE – Built-Up Edge), améliore le flux des copeaux, réduit les forces de coupe et permet d'obtenir des finitions de surface supérieures sur le travail.
- Inertie chimique : Le revêtement doit être stable sur le plan chimique et résister à la diffusion ainsi qu'à l'adhérence avec le matériau du travail, afin d'éviter toute réaction chimique indésirable qui pourrait accélérer la détérioration de l'outil.
PVD vs. CVD : Deux approches pour améliorer les performances
Les deux technologies de revêtement dominantes, la PVD et la CVD, atteignent ces objectifs par des processus différents, ce qui se traduit par des propriétés distinctes adaptées à des applications variées.
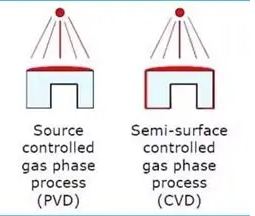
Le Dépôt Physique par Vaporisation (PVD) fonctionne à des températures plus basses (typiquement 200-500°C). Dans une chambre à vide, le matériau de revêtement est vaporisé (par évaporation par arc ou pulvérisation) puis se condense sur la surface plus froide de l'outil. Ce processus produit des revêtements qui sont :
- Plus fins (2–6 µm) et plus tranchants, tout en préservant les géométries des bords délicats essentielles pour le finissage et la micro-usinage.
- Extrêmement denses, offrant une excellente résistance à l'usure.
- Idéal pour les outils en acier à haute vitesse (HSS) et en carbure utilisés sur des aciers durcis, des aciers inoxydables, du titane et des matériaux non ferreux.
Le Dépôt Chimique par Vaporisation (CVD) utilise une réaction chimique à des températures beaucoup plus élevées (700–1050 °C) pour déposer la couche à partir d'un précurseur gazeux. Les revêtements obtenus par CVD se caractérisent par :
- Épaisseur plus importante (5-15 µm), ce qui offre un réservoir plus abondant de matériau résistant à l'usure pour les opérations de dégrossissage intensives.
- Adhérence excellente et couverture uniforme, même sur des géométries complexes.
- Performances supérieures dans les applications de coupe continue à haute température, telles que le tournage de fonte ou d'alliages à haute température.
Le choix entre la technologie PVD et la technologie CVD ne repose pas sur la question de savoir laquelle est « la meilleure », mais plutôt sur celle de savoir laquelle est la plus adaptée à un scénario d’application particulier. L’utilisation d’un insert revêtu par la technique CVD pour le finissage d’une pièce aérospatiale délicate risquerait de détériorer la netteté des bords de la pièce, tandis qu’un revêtement mince réalisé par la technique PVD pourrait s’usurer trop rapidement lors d’une opération de forage sur de l’acier fondu résistant.
L'évolution : des couches monocouches aux couches multicouches nanotechnologiques
Les avancées les plus significatives se situent dans la composition et l'architecture de ces revêtements. Les premiers revêtements monocouches en TiN (nitride de titane) ont cédé la place à des structures complexes, multicouches et nanocomposites.
- Revêtements multicouches (par exemple, TiAlN/AlCrN) : Les couches alternées de matériaux différents créent un effet qui empêche la propagation des fissures. Lorsqu'une micro-fissure se forme dans une couche, elle est arrêtée à la limite avec la couche suivante, ce qui augmente considérablement la résistance mécanique ainsi que la durée de vie globale.
- Revêtements nanocomposites (par exemple, nc-TiAlN/a-Si3N4) : Il s'agit de matériaux composés de nanocristaux ultradurs incrustés dans une matrice amorphe. Cette structure leur confère une dureté exceptionnelle, une stabilité à haute température (jusqu'à 1100 °C) ainsi qu'une faible friction, ce qui les rend idéaux pour le meulage de superalliages et d'aciers trempés, tant en conditions sèches qu'humides.
- Carbone à structure similaire à celle du diamant (DLC – Diamond-Like Carbon) et Diamant nanocristallin (NCD) : Pour les matériaux non ferreux, très abrasifs ou collants tels que les alliages d'aluminium-silicium, les composites et le graphite, les revêtements à base de diamant offrent une résistance à l'usure inégalée ainsi qu'un coefficient de frottement le plus bas possible.
Force motrice : la durabilité et l'usinage intelligent
La recherche de revêtements avancés est motivée par deux tendances majeures de l'industrie. Tout d'abord, la demande de modes de production durables incite à prolonger la durée de vie des outils, ce qui réduit directement les déchets ainsi que la consommation d'énergie liée aux changements d'outils et aux arrêts de production. Deuxièmement, l'émergence de systèmes d'usinage intelligents et connectés repose sur une usure prévisible des outils. Un revêtement de haute performance et cohérent assure un profil d'usure stable et progressif, indispensable à une prédiction précise de la durée de vie des outils et à un contrôle automatique des processus.
En conclusion, les revêtements avancés ne sont plus simplement un élément supplémentaire ; ils constituent un composant essentiel et bien conçu du système d’outils de coupe moderne. En choisissant de manière stratégique la technologie de revêtement appropriée – que ce soit un revêtement nano-multicouche par pulvérisation cathodique (PVD) pour des composants aérospatiaux de précision, ou un revêtement par dépôt chimique en phase vapeur (CVD) épais et résistant pour le travail des matériaux dans l’industrie automobile – les fabricants peuvent atteindre de nouveaux niveaux d’efficacité, de fiabilité et de rentabilité.
Questions fréquemment posées
Q: Que sont les revêtements d'outils et pourquoi sont-ils appliqués aux outils de coupe ?
A: Les revêtements d'outils sont des couches fines et dures appliquées à la surface d'un outil de coupe CNC — telles que les plaquettes carbure, les forets et les fraises — pour améliorer les performances. Ils augmentent la résistance à l'usure et à la chaleur, réduisent les frottements lors de la coupe et prolongent la durée de vie de l'outil, permettant des vitesses de coupe plus élevées et de meilleures finitions de surface dans des applications d'usinage exigeantes.
Q: Comment le revêtement affecte-t-il le processus de coupe ?
A: Le revêtement sur un outil de coupe protège le substrat contre l'usure, la chaleur et les réactions chimiques avec la pièce usinée. En réduisant les frottements et la charge thermique au fil de coupe, les revêtements contribuent à maintenir la netteté de l'arête, améliorer l'évacuation des copeaux et permettre des vitesses de coupe plus élevées. Cela se traduit par une durée de vie plus longue de l'outil, une meilleure qualité de surface et une fiabilité de processus accrue.
Q: Quels types de revêtements sont couramment utilisés sur les outils de coupe ?
A: Les revêtements courants pour outils de coupe comprennent les revêtements PVD (Dépôt Physique en Phase Vapeur) tels que TiN, TiAlN et AlCrN, et les revêtements CVD (Dépôt Chimique en Phase Vapeur) tels que TiCN et Al2O3. Les revêtements PVD sont fins et tranchants, adaptés à la finition et au micro-usinage, tandis que les revêtements CVD sont plus épais et plus résistants à l'usure pour les ébauches lourdes. Le choix dépend du matériau de la pièce et de l'opération d'usinage.
Q: Comment choisir l'outillage de coupe revêtu adapté à mon application ?
A: Le choix de l'outillage de coupe revêtu adapté dépend du matériau de la pièce, de l'opération d'usinage (ébauche ou finition), de la vitesse de coupe et de l'utilisation ou non d'un fluide de coupe. Considérez les propriétés du revêtement — les revêtements durs comme le TiAlN pour la résistance à l'usure à haute température, et les revêtements lubrifiants pour réduire les frottements. Consultez notre équipe technique pour faire correspondre le revêtement et le substrat à vos exigences d'usinage spécifiques.
Q: Quel entretien est nécessaire pour les outils de coupe revêtus ?
A: Les outils de coupe revêtus nécessitent une manipulation et un stockage appropriés pour préserver le revêtement. Évitez d'écailler le fil de coupe, utilisez les paramètres de coupe recommandés et ne dépassez pas les limites de vitesse ou d'avance de l'outil. Rangez les outils à l'abri de l'humidité et des chocs. Indexez ou remplacez les plaquettes une fois le revêtement usé, car un revêtement usé accélère l'usure de l'outil et dégrade la finition de surface.