: +86 15874211461

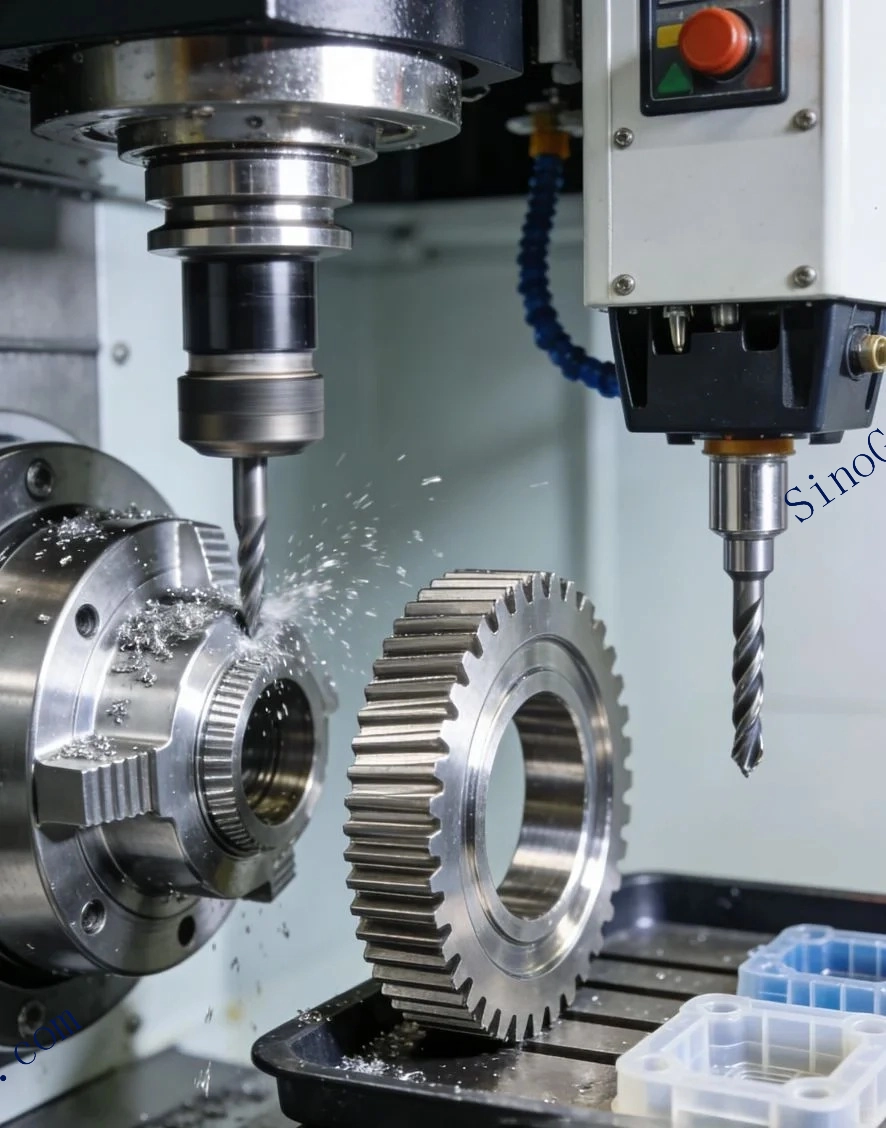
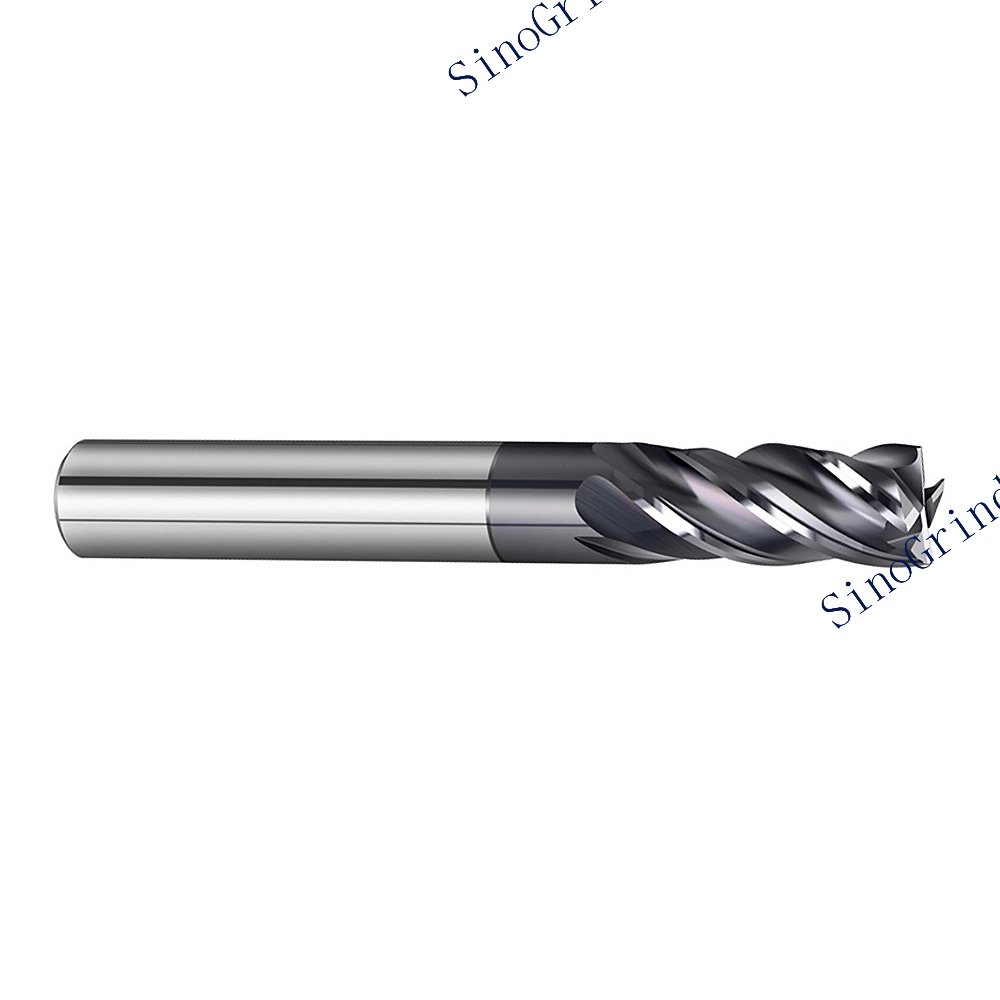
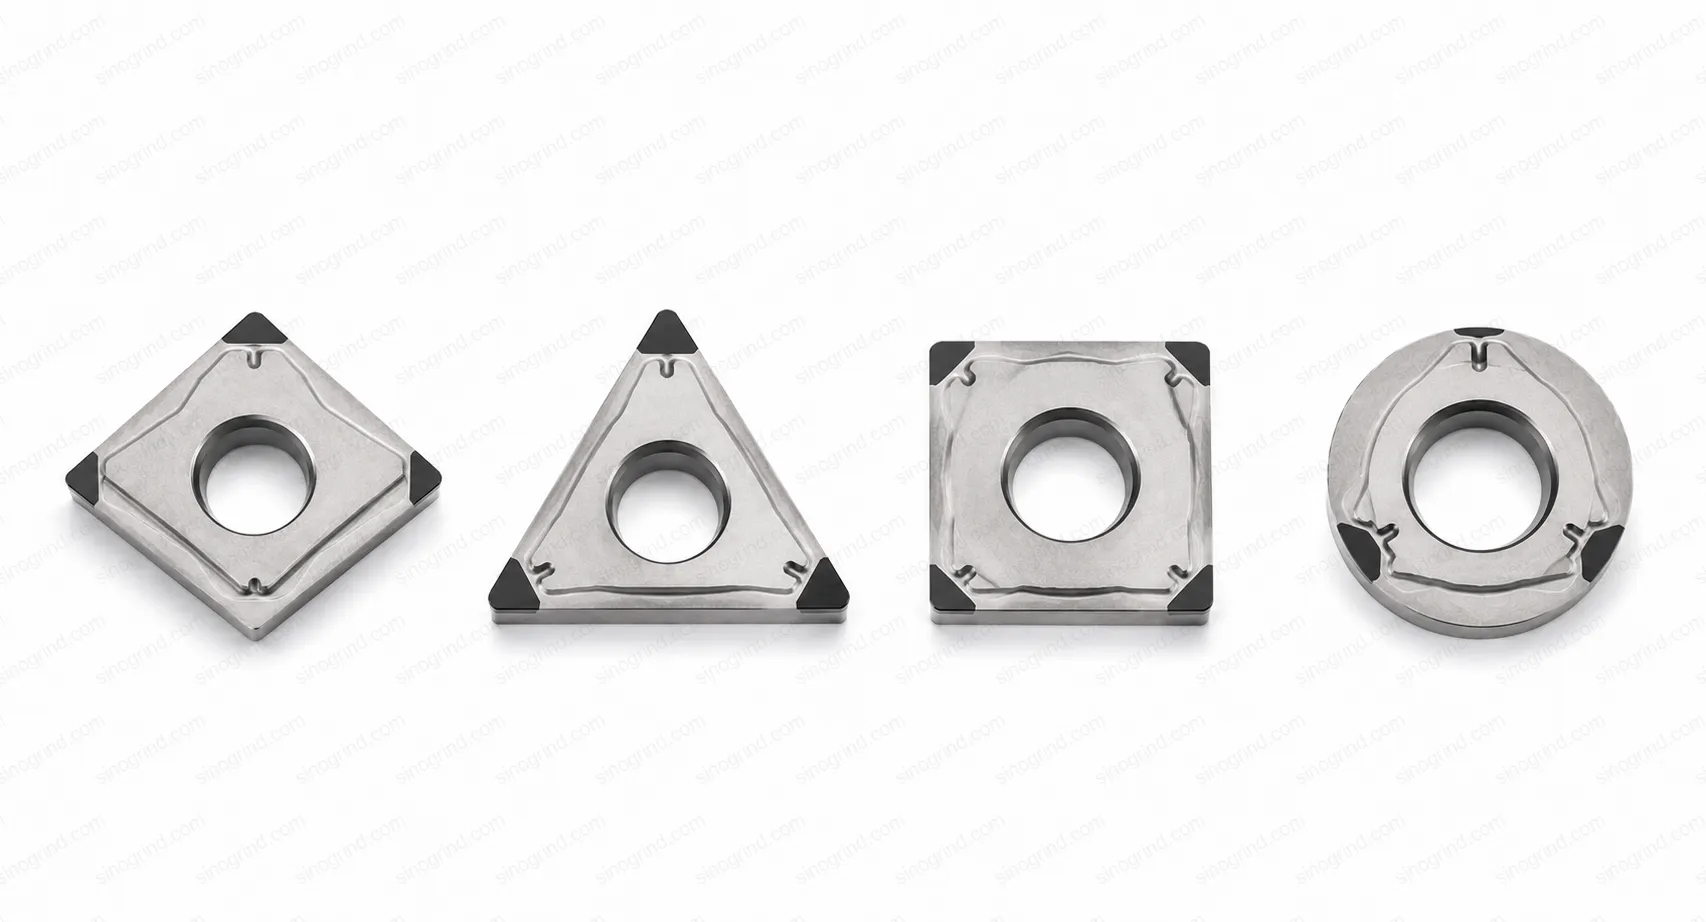
Bir CNC kesme takımının performansı ve ömrü, iş parçasına dokunmadan çok önce belirlenir. Her yüksek performanslı uç freze, matkap veya takım parçasının temeli, gereken dayanıklılığı, sertliği ve termal stabiliteyi sağlayan çekirdek malzemedir. Modern hassas işlemede, bu seçim büyük ölçüde doğru tungsten karbür kalitesinin belirlenmesine bağlıdır. Bu kaliteler arasındaki farklılıkları anlamak sadece teknik bir detay değildir; aynı zamanda optimal üretkenlik, yüzey kalitesi ve maliyet verimliliğinin anahtarıdır.
Karbonat Çekirdek: Sadece Sertlikten Daha Fazlası
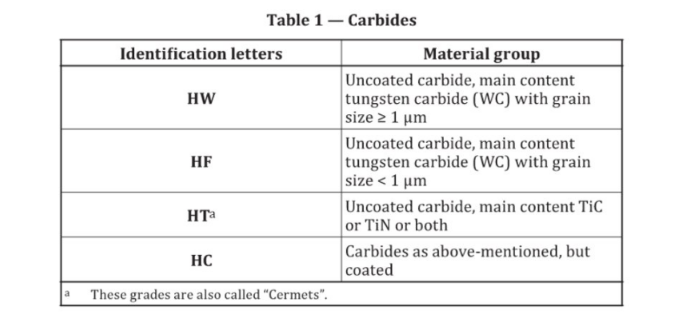
Tungsten karbür (WC), tungsten karbür partiküllerinin genellikle kobalt (Co) gibi bir metal bağlayıcı ile birleştirilmesiyle elde edilen bir kompozit malzemedir. Aşırı sertliğiyle ünlü olmasına rağmen, özellikleri oldukça ayarlanabilir. Üreticiler, WC tanelerinin boyutu, kobalt bağlayıcının oranı ve titanyum (TiC), tantalum (TaC) veya niyobiyum (NbC) gibi diğer karbürlerin eklenmesi gibi üç temel değişkeni ayarlayarak, her biri belirli zorluklar için tasarlanmış çeşitli karbür sınıfları oluşturabilirler.
- Tane Büyüklüğü: Nano taneden (<0,2 µm) iri taneye (>5 µm) kadar değişir. Daha ince taneler daha sert, aşınmaya daha dayanıklı ancak daha kırılgan bir alt yapı sağlar. Daha kalın taneler ise daha fazla sağlamlık ve çatlaklara karşı direnç sağlar.
- Kobalt İçeriği:“Yapıştırıcı” görevi görür. Daha yüksek kobalt içeriği (örneğin, %10-25), tokluk ve termal şok direncini artırır; ancak genel sertliği azaltır. Daha düşük kobalt içeriği (%3-6), kırılganlık pahasına sertliği ve aşınmaya karşı direnci en üst düzeye çıkarır.
- Katkı maddeleri (Kübik Karbürler):TiC, TaC ve NbC, alüminyum veya paslanmaz çelik gibi yapışkan malzemelerde kimyasal stabiliteyi artırmak, birikmiş kenar oluşumunu (BUE – Built-up Edge) azaltmak ve yüksek kesme hızlarında difüzyon aşınmasına karşı direnç göstererek performansı iyileştirmek için kullanılır.
ISO Uygulama Sınıflarını Çözümleme
Seçimi kolaylaştırmak amacıyla, Uluslararası Standartlar Örgütü (ISO), karbür sınıflarını temel kullanımlarına göre sınıflandıran bir sistem oluşturmuştur (ISO 513). Bu sistem, harf-numara kombinasyonları kullanır (örneğin: P10, M30, K20).
- P-Grade’ler (Mavi):Karbon çelikler, alaşımlı çelikler ve dökme demirler gibi uzun talaş oluşan demir malzemeler için tasarlanmıştır. Kesme yüzeyinde oluşan aşınmayı önlemek amacıyla, sert ve aşınmaya dayanıklı bir substrat kullanılmıştır; bu substrata kübik karbür katkı maddeleri eklenmiştir. P01 sınıfı, son işlemler için çok sert ve ince taneli bir yapıya sahiptir; P50 sınıfı ise pürüzlü kesim işlemleri için daha dayanıklıdır.
- M-Sınıfları (Sarı):“Evrensel” veya “paslanmaz çelik” sınıfları; özellikle aşındırıcı özelliklere sahip ve sertleşmeye meyilli malzemeler için tasarlanmıştır (örneğin austenitik paslanmaz çelikler, süperalüminyumlar ve yüksek sıcaklık alaşımları). Bu sınıflar, tokluk, sıcak sertlik ve kimyasal stabilite açısından mükemmel bir dengeye sahiptir.
- K-Sınıfları (Kırmızı):Gri dökme demir, demir dışı metaller (alüminyum, bakır), plastikler ve kompozitler gibi malzemeler için optimize edilmiştir. Dökme demir gibi malzemelerden kaynaklanan aşındırıcı aşınmaya ve yüksek hızlarda alüminyum işleme sırasında oluşan yüksek termal yüklerin etkisine karşı direnç göstermek amacıyla, dayanıklı ve düz bir WC-Co bileşimi kullanılmıştır.
ISO’nun Ötesinde: Gerçek Dünya’da Seçim Stratejileri
ISO sistemi önemli bir başlangıç noktası olsa da, gerçek dünyadaki alet seçimi, belirli işleme operasyonlarına daha derinlemesine bir bakış gerektirir.
“Sertleştirilmiş döküm çelikler (HRC 50+) üzerinde yüksek hızda frezeleme işlemi yapılırken, rastgele bir P-sınıfı alet seçemezsiniz,” diye açıklıyor SinoGrind’tan bir uygulama mühendisi. “Yoğun aşınma ve ısıya dayanabilmek için, mikron altı tane granüle sahip, düşük kobalt içerikli ve özel bir kaplamaya sahip bir P-sınıfı alete ihtiyaç vardır. Öte yandan, aynı çelikten yapılmış büyük ve düzensiz formların talaşlanması sırasında, kaba taneli, yüksek kobalt içerikli bir P-sınıfı alet kullanmak gerekir; böylece ağır ve kesintili kesimler sırasında alet kırılmaz.”
Dikkate alınması gereken temel faktörler şunlardır:
- Parça Malzemesi ve Durumu:Bu malzeme tavlalanmış mı, sertleştirilmiş mi yoksa yüksek sıcaklıkta işlenmiş bir alaşım mıdır? Kesme işlemi sürekli mi yoksa sık sık kesintiye uğruyor mu?
- İşletim Türü:Bitirme işlemi için keskin ve aşınmaya dayanıklı bir kenar (ince taneli yapı) gereklidir. Hamleme işlemi ise darbeye dayanıklılık gerektirir (kaba taneli yapı, yüksek kobalt içeriği).
- Torna Tezgahı Sertliği:Daha az sert bir makine daha fazla titreşim yayar; bu nedenle çatlakların önlenmesi için daha dayanıklı bir alet sınıfına ihtiyaç vardır.
Koatlama Teknolojileriyle Olan Sinerji
Yalnızca substrat tek başına yeterli değildir. Modern CNC aletlerinin neredeyse her zaman gelişmiş Fiziksel Buhar Biriktirme (PVD) veya Kimyasal Buhar Biriktirme (CVD) kaplamaları (örneğin TiAlN, AlCrN veya elmas) bulunur. Substratın bu kaplama işlemine uygun olması ve sağlam bir temel sağlaması gerekir. Güçlü bir substrat, kırılgan kaplamanın dökülmesine neden olabilecek mikro çatlakları önler; aynı zamanda sert bir substrat da kaplamanın erken aşınmasını engeller.
Sonuç olarak, doğru CNC aletinin seçimi sadece geometri veya fiyatla ilgili değildir; süreç, substratın akıllıca seçimiyle başlar. Karbür sınıflarının bilimini ve bunların belirli uygulamalarınızla olan uyumunu anlayarak, kesme aletinizi basit bir tüketim malzemesinden hassas üretim için stratejik bir varlığa dönüştürebilirsiniz.
Sıkça Sorulan Sorular
Q: CNC kesici takımları için altlık malzemesi seçilirken hangi faktörler göz önünde bulundurulmalıdır?
A: CNC kesici aleti için doğru altlık malzemesinin seçilmesi birkaç kilit faktörü içerir. Altlık malzemesi, kesme sıcaklıklarına deforme olmadan dayanabilmesi için yüksek sıcaklık sertliği ve termal kararlılık sağlamalıdır. Aşınma direnci, tokluk ve termal iletkenlik de önemlidir, çünkü bunlar aletin zorlu işleme operasyonlarında kesme performansını ve servis ömrünü doğrudan etkiler.
Q: Altlık malzemesi seçimi CNC kesici takımların performansını nasıl etkiler?
A: Altlık malzemesi seçimi, CNC kesici aletinin performansını önemli ölçüde etkiler. Uygun bir altlık malzemesi, yüksek kesme sıcaklıklarında sertliğini korur ve hem aleti hem de iş parçasını korumak için kesme kenarından ısıyı uzaklaştırır. Altlık malzemesinin sertliği, tokluğu ve yapısı, kenar kararlılığını ve aşınma davranışını etkiler; bu da kesme verimliliğini, alet ömrünü ve elde edilebilecek yüzey kalitesini belirler.
Q: CNC kesici takımları için yaygın altlık malzemeleri nelerdir?
A: CNC kesici takımları için yaygın altlık malzemeleri semente karbür (tungsten karbür), sermet, seramik ve PCD ile PCBN gibi süper sert malzemeleri içerir. Semente karbür genel işlemede baskınken, seramikler, PCD ve PCBN, yüksek sıcaklık sertliği ve aşınma dirençleri nedeniyle yüksek hızlı ve sert malzeme tornalama ile frezeleme için kullanılır.
Q: CNC takım altlıklarında termal şok direnci neden önemlidir?
A: Termal şok direnci, CNC kesici takım altlıkları için hayati önem taşır çünkü işleme, kesme bölgesinde önemli ısı üretir ve sıcaklıklar hızla değişebilir. İyi termal şok direncine sahip bir altlık malzemesi, bu hızlı sıcaklık değişimlerinde çatlamaya veya deformasyona karşı direnç gösterir, aletin yapısal bütünlüğünü korur ve yüksek performanslı işlemede servis ömrünü uzatır.
Q: Altlık malzemesi, CNC takımlarının uygun olduğu iş parçası türlerini etkileyebilir mi?
A: Evet, altlık malzemesi, bir CNC aletinin işleyebileceği iş parçası türlerini etkiler. Farklı altlık malzemeleri değişen sertlik, tokluk ve termal iletkenlik seviyeleri sunar. Örneğin, sert malzemeler ve kesintili kesimler için tok ve aşınmaya dayanıklı bir karbür derecesi gerekebilirken, daha sert bir derece yüksek hızlı bitirme işlemleri için uygundur. Uygun altlık malzemesinin seçilmesi, aletin farklı işleme görevlerinde etkili ve ekonomik bir şekilde performans göstermesini sağlar.