
 : +86 15874211461

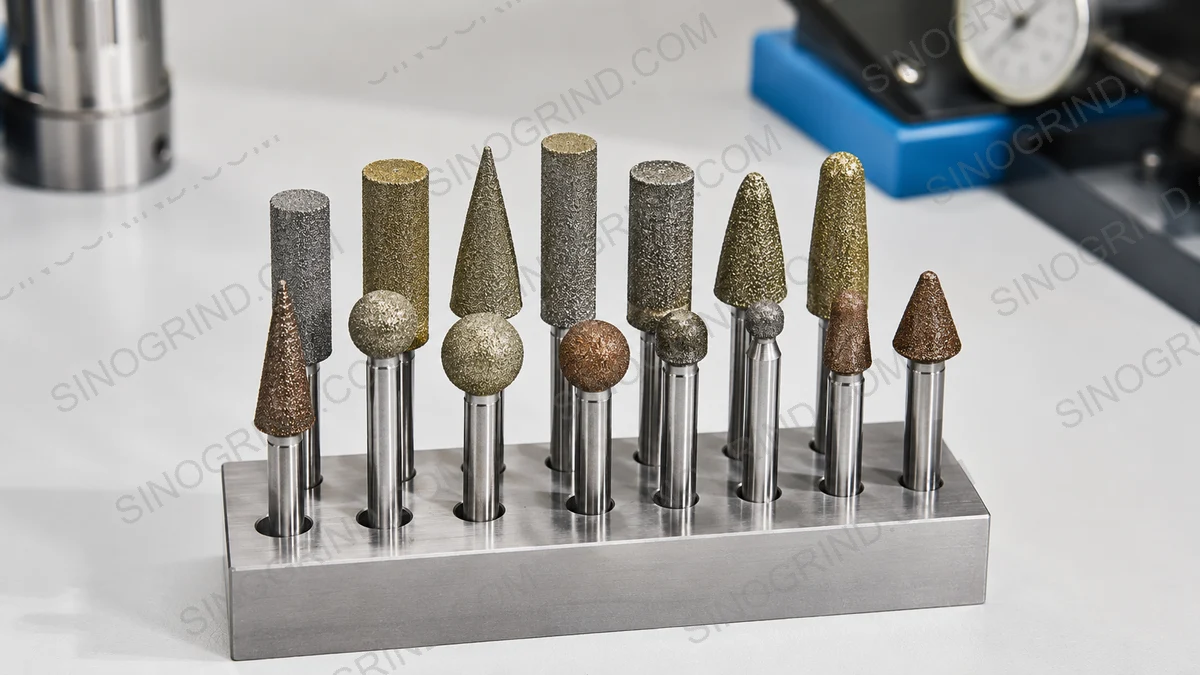
Kısa cevap: Dental zirkonya ve seramikler, ince elmas takımlarla — genellikle D46–D126 tane boyutunda, 75–100% konsantrasyonda reçine bağlı — soğutma sıvısı kullanılarak bitirilir. Amaç hızlı talaş kaldırma değil, uyumu ve gücü korumak için düşük hasar vermektir.
İlgili okumalar: Reçine Bağlı Elmas Taşlama Tekerleği · Seramik Taşlama için Elmas Tekerlek · Elmas Tane Boyutu Seçimi.
Dental seramikler neden elmas ve özen gerektirir
Zirkonya ve cam-seramikler sert ve kırılgandır; bitmiş parça tam oturmalı ve çiğneme yüklerine dayanmalıdır. Taşlama hasarı — mikro çatlaklar ve zirkonyada faz dönüşümü — restorasyonu zayıflatabilir; bu nedenle yüzeyi ve yüzey altını sağlam tutmak için ince elmas tane boyutu, düşük kuvvet ve soğutma sıvısı kullanılır.
Hangi bağ ve tane boyutunu seçmeliyim?
| İşlem | Bağ / tür | Tane Boyutu (FEPA D) | Konsantrasyon |
|---|---|---|---|
| CAD/CAM yolluk / blok işleme | Metal / Elektrokaplama | D91–D126 | 100% |
| Düzeltme / uyumlama | Reçine | D46–D91 | 75–100% |
| Bitirme | Reçine | D30–D64 | 75% |
| Polisaj | Reçine / Vitrifiye | D15–D46 | 50–75% |
İnce reçine bağlı elmas, serin ve nazik kestiği için düzeltme ve bitirmede standarttır.
Uyumu ve gücü koruma
- İnce tane boyutu ve hafif basınç yüzey hasarını sınırlar.
- Yerel aşırı ısınmayı önlemek için soğutma sıvısı veya su spreyi kullanın.
- Zirkonya bitirme ve sinterleme için üretici protokollerine uyun.
- Kenarları aşırı taşlamayın veya restorasyonu inceltmeyin.
- Taşlama hasarını gidermek için düzeltmeden sonra polisaj yapın.
Nerede kullanılır?
- Zirkonya kronlar, köprüler ve altyapılar.
- Lityum disilikat ve feldspatik seramikler.
- CAD/CAM frezeleme ve bitirme.
- Dental laboratuvar ve klinikte (ünite başında) yapılan düzeltmeler.
Hangi spesifikasyonu seçmeliyim?
| Parametre | Tipik değer |
|---|---|
| Bağ | Reçine (bitirme) / Metal (blok işleme) |
| Tane Boyutu (FEPA D) | D15–D126 |
| Konsantrasyon | 75–100% |
| Soğutma sıvısı | Su spreyi |
| Öncelik | Düşük hasar, doğru uyum |
| Not | Demir esaslı malzeme yok - elmas idealdir |
Takım seçiminin yanında malzeme üreticisinin bitirme protokolüne uyun.
Zirkonya gerilim altında olduğu için güçlüdür
Dental zirkonya, tetragonal fazının gerilim altında monoklinik faza dönüşerek enerji tüketip çatlakları durdurması sayesinde tokluk gösterir. Çok fazla ısı veya kuvvet üreten taşlama bu dönüşümü erken tetikler ve restorasyon tam da ihtiyaç duyduğu yerde gücünü kaybeder.
Bu nedenle pratik kurallar basittir: ince elmas, düşük hız, sürekli su, hafif basınç. Serbest kesen keskin bir frez, ovalayan aşınmış bir frezden daha güvenlidir; çünkü ısıyı üreten şey ovalamadır.
İşi nasıl kurmalıyım?
- Doğru frezi kullanın. Anatomiye uyan şekle sahip ince taneli elmas; ince bir kenarda zamandan tasarruf etmek için kaba frez kullanmayın.
- Düşük hız ayarlayın. Frez ve ünite üreticisinin hızına uyun; susuz yüksek hız hasarın ana nedenidir.
- Temas noktasında su tutun. Kesici kenara yönlendirilmiş sürekli sprey; başlık gövdesine değil.
- Hafif, kesintili basınç uygulayın. Frezin kesmesine izin verin; restorasyona yüklenmeyin.
- Kenarı kontrol edin. Pişirmeden veya simantasyondan önce uyumu ve kenar kalınlığını inceleyin.
- Doğru şekilde temizleyip kurulayın. Taşlama kalıntılarını temizleyin; kirlenme bağlanmayı etkiler.
Yaygın sorunları nasıl gideririm?
| Belirti | En olası neden | Ne değiştirilmeli |
|---|---|---|
| Kırılan kenar | Kaba frez veya aşırı basınç | Daha ince tane boyutu, daha hafif temas, kronu destekleyin |
| Taşlamadan sonra beyaz, opak leke | Isı kaynaklı faz dönüşümü | Hızı düşürün, suyu artırın, keskin frez kullanın |
| Düzeltme sonrası kötü uyum | Kenardan çok fazla malzeme kaldırma | Kenarı değil aksiyal duvarı düzeltin ve yeniden kontrol edin |
| Frez takılıyor ve yanıyor | Kesmek yerine ovalayan aşınmış frez | Frezi erken değiştirin |
| Bağlanma için yüzey çok pürüzlü | Son adım için yanlış tane boyutu | Belirtilen ince tane boyutuyla bitirin ve temizleyin |
Isı zirkonyanın düşmanıdır; su ve keskin frez en önemli iki kontroldür.
RFQ'da neler olmalı?
- Malzeme: zirkonya sınıfı ve ön sinterlenmiş mi tam sinterlenmiş mi olduğu.
- Adım: yeşil yoğunluklu bir kopingin, sinterlenmiş bir kronun veya bir köprünün düzeltilmesi.
- Frez: tane boyutu, şekil, sap ve önerilen hız.
- Ekipman: başlık veya frezeleme ünitesi, su beslemesi ve emiş.
- Kalite: kenar uyumu ve yüzey kalitesi gereksinimleri.
- Hacim: haftalık ünite sayısı; frez sınıfı verime göre eşleştirilebilir.
Bu uygulamaya uygun Elmas & CBN Taşlama Tekerlekleri aralığına göz atın.
Dental işlerde maliyet frez değil restorasyondur. Frezleri zamanında değiştirin ve su beslemesini temiz tutun; ikisi de bir kronu yeniden yapmaktan daha ucuzdur.
Zirkonya için elmas mı karbür frez mi?
Karbür frezler zirkonyayı keser; ancak hızla aşınır ve restorasyonun en zayıf olduğu tam da kenarda daha fazla ısı üretir. Elmas frezler daha uzun keskin kalır ve daha düşük kuvvetle keser; bu nedenle sinterlenmiş zirkonyanın düzeltilmesinde varsayılan seçenektir.
İstisna, yeşil yoğunluklu bir kopingte kaba talaş kaldırmadır; taze ve su soğutmalı olduğunda karbür frez verimli olabilir. Kenara yakın her düzeltmede veya sinterlenmiş bir kronda ince elmas kullanın ve işi frezin yapmasına izin verin.
Alt tablo 1 — malzeme ailesine göre
| Malzeme | Tipik işlem | Önerilen bağ | Tane Boyutu (FEPA D) | Konsantrasyon | Tipik Ra |
|---|---|---|---|---|---|
| Sert metal (WC-Co) | Kesici & takım taşlama | Reçine / Metal | D91–D181 | 100–150% | 0,1–0,4 µm |
| PCD / PCBN | Kenar hazırlığı, çevresel | Metal / Vitrifiye | D46–D91 | 125–150% | 0,05–0,2 µm |
| İleri seramikler (Al₂O₃, ZrO₂, Si₃N₄) | Yüzey / form | Vitrifiye / Reçine | D64–D151 | 75–125% | 0,2–0,6 µm |
| Optik / düz cam, kuvars | Kenar, pah, CNC | Metal / Reçine | D64–D126 | 75–125% | 0,05–0,3 µm |
| Yarı iletken (Si, SiC, safir) | Arka yüzey taşlama, dilimleme | Elektrokaplama / Reçine | D126–D400+ | 100–200% | <0,02 µm (ince) |
| Ferrit / yumuşak manyetik | Yüzey / form | Reçine / Metal | D91–D181 | 100–150% | 0,2–0,8 µm |
| Grafit / karbon | Form / kesme | Elektrokaplama / Metal | D181–D301 | 75–125% | — |
| CFRP / kompozitler | Kesme, kanal açma | Elektrokaplama | D252–D400 | — | — |
| Termal püskürtme kaplamaları | Taşlama, polisaj | Reçine / Metal | D126–D252 | 75–100% | 0,1–0,4 µm |
| Taş / kuvars kompozit | Kenar, kalibrasyon | Metal / Elektrokaplama | D181–D400 | — | — |
| Zirkonya (dental / medikal) | Bitirme, polisaj | Reçine / Vitrifiye | D46–D126 | 75–100% | 0,1–0,3 µm |
| Çelik / dökme demir (demir esaslı) | — | Elmas değil — CBN kullanın | — | — | — |
Planlama için temsili değerler; nihai tane boyutu, konsantrasyon ve bağı kendi makinenizde yapacağınız bir taşlama denemesiyle doğrulayın.
Uygulama sınırı — elmasın kullanılmaması gereken durumlar
Elmas en sert aşındırıcıdır ve sert metal, seramik, cam, silikon, safir, ferrit, grafit ve kompozitler gibi sert, kırılgan, demir içermeyen malzemeler için doğru seçimdir. Çelik, dökme demir ve bunların alaşımları gibi demir esaslı metallerde kullanılmamalıdır; çünkü elmastaki karbon, taşlama sıcaklıklarında (yaklaşık 700 °C / 1300 °F üzerinde) demirle reaksiyona girer. Bu kimyasal ilgi, hızlı ve anormal elmas aşınmasına (grafitizasyon) yol açarak tekerleği tahrip eder. Çelik, sertleştirilmiş çelik, dökme demir ve diğer demir esaslı iş parçaları için bunun yerine CBN (kübik bor nitrür) kullanın.














