
 : +86 15874211461

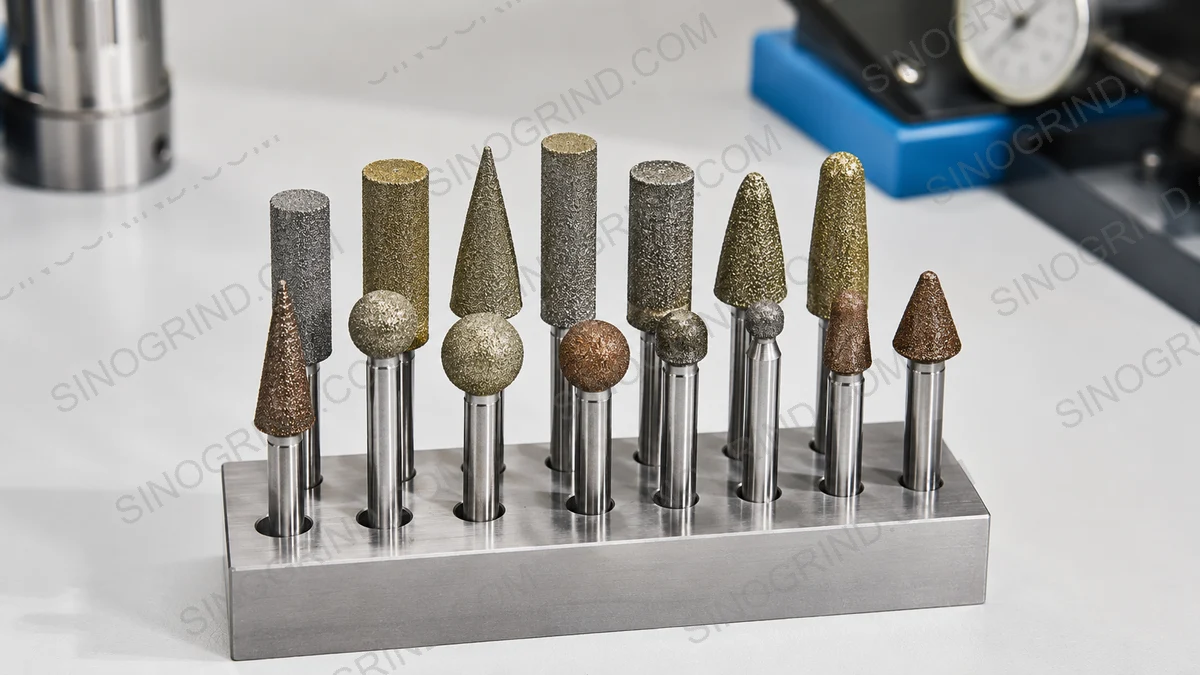
Kurzantwort: Dentales Zirkonoxid und Dentalkeramik werden mit feinen Diamantwerkzeugen — in der Regel kunstharzgebunden mit D46–D126, 75–100% Konzentration — und mit Kühlung bearbeitet. Ziel ist ein schonender Abtrag, der Passung und Festigkeit erhält, nicht schnelle Materialabnahme.
Weiterführende Lektüre: Kunstharzgebundene Diamantschleifscheibe · Diamantschleifscheibe für das Keramikschleifen · Auswahl der Diamant-Korngröße.
Warum Dentalkeramik Diamant und Sorgfalt verlangt
Zirkonoxid und Glaskeramiken sind hart und spröde, und das fertige Teil muss präzise passen und Kaukräften standhalten. Schleifschäden — Mikrorisse und Phasenumwandlung im Zirkonoxid — können die Restauration schwächen; deshalb wird mit feiner Diamantkörnung, geringer Kraft und Kühlung gearbeitet, um Oberfläche und Randzone intakt zu halten.
Welche Bindung und Körnung sollte ich wählen?
| Arbeitsgang | Bindung / Typ | Körnung (FEPA D) | Konzentration |
|---|---|---|---|
| CAD/CAM: Anguss / Rohlingbearbeitung | Metall / galvanisch | D91–D126 | 100% |
| Anpassen / Einpassen | Kunstharz | D46–D91 | 75–100% |
| Finishen | Kunstharz | D30–D64 | 75% |
| Polieren | Kunstharz / keramisch | D15–D46 | 50–75% |
Feiner kunstharzgebundener Diamant ist bei Anpassungen und beim Finishen der Standard, weil er kühl und schonend schneidet.
Passung und Festigkeit erhalten
- Feine Körnung und leichter Druck begrenzen Oberflächenschäden.
- Kühlung oder Wasserspray verwenden, um lokale Überhitzung zu vermeiden.
- Herstellerprotokolle befolgen für das Finishen und Sintern von Zirkonoxid.
- Nicht zu viel abtragen: Weder die Randbereiche überschleifen noch die Restauration ausdünnen.
- Nach dem Anpassen polieren, um Schleifschäden zu entfernen.
Wo wird es eingesetzt?
- Zirkonoxid-Kronen, -Brücken und -Gerüste.
- Lithiumdisilikat- und Feldspatkeramik.
- CAD/CAM-Fräsen und Finishen.
- Anpassungen im Dentallabor und am Behandlungsstuhl.
Welche Auslegung sollte ich wählen?
| Parameter | Typischer Wert |
|---|---|
| Bindung | Kunstharz (Finish) / Metall (Rohlingbearbeitung) |
| Körnung (FEPA D) | D15–D126 |
| Konzentration | 75–100% |
| Kühlmittel | Wasserspray |
| Priorität | Schonend, passgenau |
| Hinweis | Kein eisenhaltiger Werkstoff – Diamant ist ideal |
Neben der Werkzeugwahl das Finishing-Protokoll des Materialherstellers beachten.
Zirkonoxid ist stark, weil es unter Spannung steht
Dentales Zirkonoxid ist zäh, weil seine tetragonale Phase unter Spannung in die monokline Phase umwandelt, dabei Energie verbraucht und Risse stoppt. Schleifen mit zu viel Wärme oder zu viel Kraft löst diese Umwandlung vorzeitig aus, und die Restauration verliert genau dort an Festigkeit, wo sie gebraucht wird.
Die praktischen Regeln sind daher einfach: feiner Diamant, niedrige Drehzahl, ständig Wasser, leichter Druck. Ein scharfer Bohrer, der frei schneidet, ist sicherer als ein stumpfer, der reibt — denn Reiben erzeugt die Wärme.
Wie richte ich die Bearbeitung ein?
- Den richtigen Bohrer verwenden. Feinkörniger Diamant in einer Form, die zur Anatomie passt; keinen groben Bohrer einsetzen, um an einem dünnen Rand Zeit zu sparen.
- Niedrige Drehzahl einstellen. Die Drehzahlvorgaben von Bohrer- und Gerätehersteller beachten; hohe Drehzahl ohne Wasser ist die Hauptursache für Schäden.
- Wasser am Kontakt halten. Kontinuierlicher Sprühstrahl, auf die Schneide gerichtet, nicht auf den Handstückkopf.
- Leichten, unterbrochenen Druck ausüben. Den Bohrer schneiden lassen; nicht auf die Restauration drücken.
- Den Rand prüfen. Passung und Randstärke vor dem Brand oder dem Zementieren kontrollieren.
- Richtig reinigen und trocknen. Schleifabrieb entfernen; Verunreinigungen beeinträchtigen die Haftung.
Wie behebe ich typische Probleme?
| Symptom | Wahrscheinlichste Ursache | Was ändern |
|---|---|---|
| Ausgebrochener Rand | Grober Bohrer oder zu viel Druck | Feinere Körnung, leichterer Druck, Krone abstützen |
| Weiße, opake Stelle nach dem Schleifen | Wärmebedingte Phasenumwandlung | Drehzahl senken, Wasser erhöhen, scharfen Bohrer verwenden |
| Schlechte Passung nach dem Anpassen | Zu viel Abtrag am Rand | Axialwand statt Rand anpassen und erneut prüfen |
| Bohrer bleibt stehen und erzeugt Brandstellen | Stumpfer Bohrer reibt statt zu schneiden | Bohrer frühzeitig ersetzen |
| Oberfläche zu rau für die Haftung | Falsche Körnung für den letzten Schritt | Mit der vorgegebenen feinen Körnung finishen und reinigen |
Wärme ist der Feind des Zirkonoxids; Wasser und ein scharfer Bohrer sind die beiden wichtigsten Stellgrößen.
Was gehört in eine RFQ?
- Werkstoff: Zirkonoxid-Sorte und ob vorgesintert oder vollständig gesintert.
- Schritt: Anpassen eines Copings im Grünzustand, einer gesinterten Krone oder einer Brücke.
- Bohrer: Körnung, Form, Schaft und empfohlene Drehzahl.
- Ausrüstung: Handstück oder Fräseinheit, Wasserversorgung und Absaugung.
- Qualität: Anforderungen an Randpassung und Oberflächenfinish.
- Menge: Einheiten pro Woche, damit die Bohrersorte zum Durchsatz passt.
Passende Diamant- & CBN-Schleifscheiben für diese Anwendung ansehen.
In der Dentaltechnik kostet die Restauration, nicht der Bohrer. Bohrer planmäßig ersetzen und die Wasserversorgung sauber halten; beides ist billiger als eine neue Krone.
Diamant- oder Hartmetallbohrer für Zirkonoxid?
Hartmetallbohrer schneiden Zirkonoxid, verschleißen aber schnell und erzeugen am Rand mehr Wärme — genau dort, wo die Restauration am schwächsten ist. Diamantbohrer bleiben länger scharf und schneiden mit geringerer Kraft; deshalb sind sie die Standardwahl beim Anpassen gesinterten Zirkonoxids.
Die Ausnahme ist grober Materialabtrag an einem Rohling im Grünzustand, wo ein Hartmetallbohrer effizient sein kann, wenn er frisch und wassergekühlt ist. Für jede Anpassung nahe am Rand oder an einer gesinterten Krone feinen Diamant verwenden und den Bohrer arbeiten lassen.
Untertabelle 1 — nach Werkstofffamilie
| Werkstoff | Typische Bearbeitung | Empfohlene Bindung | Körnung (FEPA D) | Konzentration | Typisches Ra |
|---|---|---|---|---|---|
| Hartmetall (WC-Co) | Schneid- & Werkzeugschleifen | Kunstharz / Metall | D91–D181 | 100–150% | 0,1–0,4 µm |
| PCD / PCBN | Kantenvorbereitung, Umfang | Metall / keramisch | D46–D91 | 125–150% | 0,05–0,2 µm |
| Hochleistungskeramik (Al₂O₃, ZrO₂, Si₃N₄) | Fläche / Form | Keramisch / Kunstharz | D64–D151 | 75–125% | 0,2–0,6 µm |
| Optisches Glas / Flachglas, Quarz | Kante, Fase, CNC | Metall / Kunstharz | D64–D126 | 75–125% | 0,05–0,3 µm |
| Halbleiter (Si, SiC, Saphir) | Rückschleifen, Vereinzeln | Galvanisch / Kunstharz | D126–D400+ | 100–200% | <0,02 µm (fein) |
| Ferrit / weichmagnetisch | Fläche / Form | Kunstharz / Metall | D91–D181 | 100–150% | 0,2–0,8 µm |
| Graphit / Kohlenstoff | Formen / Trennen | Galvanisch / Metall | D181–D301 | 75–125% | — |
| CFK / Verbundwerkstoffe | Schneiden, Nuten | Galvanisch | D252–D400 | — | — |
| Thermische Spritzschichten | Schleifen, Polieren | Kunstharz / Metall | D126–D252 | 75–100% | 0,1–0,4 µm |
| Stein / Quarzkomposit | Kante, Kalibrieren | Metall / galvanisch | D181–D400 | — | — |
| Zirkonoxid (Dental / Medizin) | Finishbearbeitung, Polieren | Kunstharz / keramisch | D46–D126 | 75–100% | 0,1–0,3 µm |
| Stahl / Gusseisen (eisenhaltig) | — | Kein Diamant — CBN verwenden | — | — | — |
Richtwerte zur Planung; endgültige Körnung, Konzentration und Bindung mit einem Schleifversuch auf Ihrer Maschine bestätigen.
Anwendungsgrenze — wann kein Diamant verwendet werden darf
Diamant ist das härteste Schleifmittel und die richtige Wahl für harte, spröde, nicht eisenhaltige Werkstoffe wie Hartmetall, Keramik, Glas, Silizium, Saphir, Ferrit, Graphit und Verbundwerkstoffe. Er darf nicht für eisenhaltige Metalle — Stahl, Gusseisen und deren Legierungen — verwendet werden, weil der Kohlenstoff im Diamanten bei Schleiftemperaturen (etwa über 700 °C / 1300 °F) mit Eisen reagiert. Diese chemische Affinität verursacht schnellen, abnormalen Diamantverschleiß (Graphitisierung) und zerstört die Schleifscheibe. Für Stahl, gehärteten Stahl, Gusseisen und andere eisenhaltige Werkstücke stattdessen CBN (kubisches Bornitrid) verwenden.














