
 : +86 15874211461

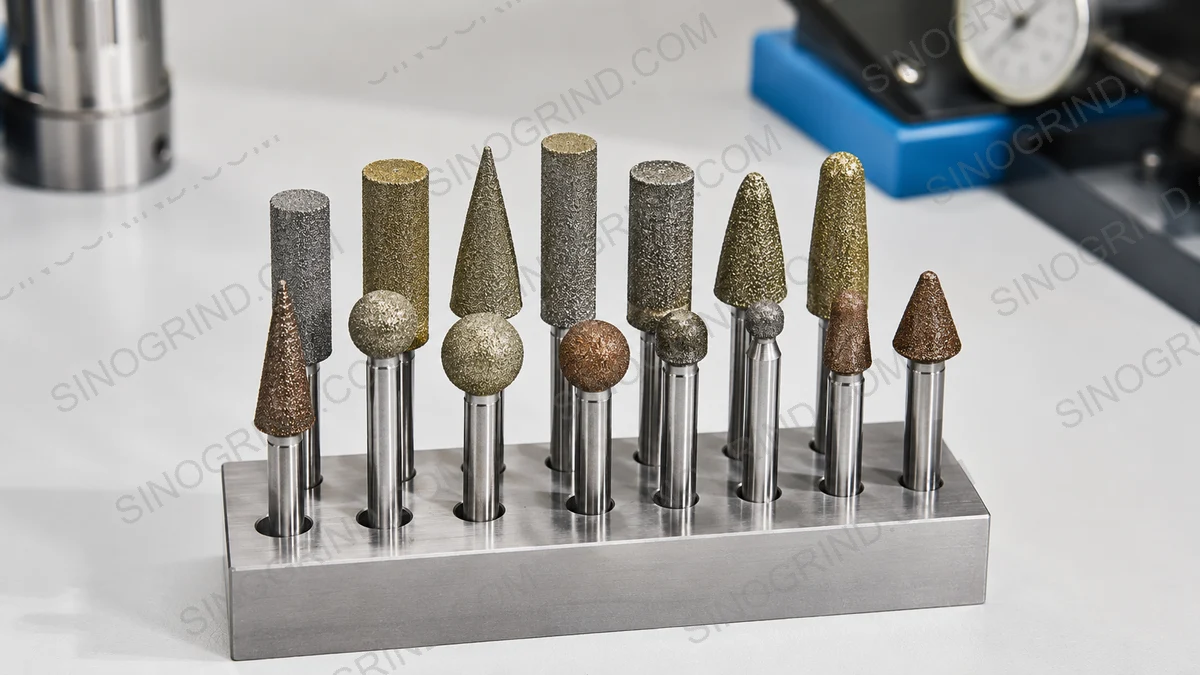
Risposta rapida: zirconia e ceramiche dentali vengono finite con utensili diamantati fini — di solito legante in resina, granulometria D46–D126, concentrazione 75–100% — usando refrigerante. L'obiettivo è il basso danneggiamento per preservare adattamento e resistenza, non l'asportazione rapida.
Letture correlate: Mola diamantata con legante in resina · Mola diamantata per la rettifica delle ceramiche · Scelta della granulometria del diamante.
Perché le ceramiche dentali richiedono diamante e cura
La zirconia e le vetroceramiche sono dure e fragili, e il pezzo finito deve adattarsi con precisione e resistere ai carichi masticatori. Il danno da rettifica — microcricche e cambiamento di fase nella zirconia — può indebolire il manufatto, quindi si usano granulometria fine, bassa forza e refrigerante per mantenere intatta la superficie e il substrato.
Quale legante e granulometria scegliere?
| Operazione | Legante / tipo | Granulometria (FEPA D) | Concentrazione |
|---|---|---|---|
| Lavoro su attacco di colata / blocco CAD/CAM | Metallo / Elettrodepositato | D91–D126 | 100% |
| Aggiustamento / adattamento | Resina | D46–D91 | 75–100% |
| Finitura | Resina | D30–D64 | 75% |
| Lucidatura | Resina / Vetrificato | D15–D46 | 50–75% |
Il diamante fine in legante resina è la norma per aggiustamenti e finitura perché taglia in modo freddo e delicato.
Proteggere adattamento e resistenza
- Granulometria fine e pressione leggera limitano il danno superficiale.
- Usare refrigerante o getto d'acqua per evitare surriscaldamenti locali.
- Seguire i protocolli del produttore per finitura e sinterizzazione della zirconia.
- Non rettificare eccessivamente i margini né assottigliare il manufatto.
- Lucidare dopo l'aggiustamento per rimuovere il danno da rettifica.
Dove viene impiegata?
- Corone, ponti e strutture in zirconia.
- Disilicato di litio e ceramiche feldspatiche.
- Fresatura e finitura CAD/CAM.
- Aggiustamenti in laboratorio e alla poltrona.
Quale specifica scegliere?
| Parametro | Valore tipico |
|---|---|
| Legante | Resina (finitura) / Metallo (lavoro su blocco) |
| Granulometria (FEPA D) | D15–D126 |
| Concentrazione | 75–100% |
| Refrigerante | Getto d'acqua |
| Priorità | Basso danneggiamento, adattamento corretto |
| Nota | Nessun materiale ferroso: il diamante è ideale |
Seguire il protocollo di finitura del produttore del materiale insieme alla scelta dell'utensile.
La zirconia è resistente perché è sotto tensione
La zirconia dentale è tenace perché la sua fase tetragonale si trasforma in monoclina sotto sforzo, consumando energia e arrestando le cricche. Una rettifica che genera troppo calore o troppa forza provoca prematuramente quella trasformazione, e il manufatto perde resistenza proprio dove serve.
Le regole pratiche sono quindi semplici: diamante fine, bassa velocità, acqua costante, pressione leggera. Una fresa affilata che taglia liberamente è più sicura di una usurata che strofina, perché è lo strofinamento a generare calore.
Come preparo il posto di lavoro?
- Usare la fresa giusta. Diamante a granulometria fine con una forma adatta all'anatomia; non usare una fresa grossa per risparmiare tempo su un margine sottile.
- Impostare una bassa velocità. Seguire la velocità indicata dal produttore della fresa e del manipolo; l'alta velocità senza acqua è la principale causa di danno.
- Tenere l'acqua sul contatto. Getto continuo, puntato sul filo di taglio, non sulla testa del manipolo.
- Usare pressione leggera e intermittente. Lasciare che la fresa tagli; non premere sul manufatto.
- Controllare il margine. Ispezionare adattamento e spessore del margine prima della cottura o della cementazione.
- Pulire e asciugare correttamente. Rimuovere i detriti di rettifica; la contaminazione compromette l'adesione.
Come risolvo i problemi più comuni?
| Sintomo | Causa più probabile | Cosa modificare |
|---|---|---|
| Margine scheggiato | Fresa grossa o pressione eccessiva | Granulometria più fine, tocco più leggero, supportare la corona |
| Macchia bianca e opaca dopo la rettifica | Cambiamento di fase indotto dal calore | Ridurre la velocità, aumentare l'acqua, usare una fresa affilata |
| Adattamento scarso dopo l'aggiustamento | Asportazione eccessiva sul margine | Aggiustare la parete assiale, non il margine, e ricontrollare |
| La fresa si blocca e brucia | Fresa usurata che strofina invece di tagliare | Sostituire la fresa per tempo |
| Superficie troppo ruvida per l'adesione | Granulometria sbagliata per la fase finale | Finire con la granulometria fine specificata e pulire |
Il calore è il nemico della zirconia; l'acqua e una fresa affilata sono i due controlli che contano di più.
Cosa deve includere una RFQ?
- Materiale: grado di zirconia e se è presinterizzata o completamente sinterizzata.
- Fase: aggiustamento di una capsula allo stato verde, di una corona sinterizzata o di un ponte.
- Fresa: granulometria, forma, gambo e velocità consigliata.
- Attrezzatura: manipolo o unità di fresatura, alimentazione dell'acqua e aspirazione.
- Qualità: requisiti di adattamento del margine e finitura superficiale.
- Volume: unità a settimana, così il grado della fresa può essere abbinato alla produttività.
Consulta la gamma di Mole diamantate & CBN per questa applicazione.
Nel lavoro dentale il costo è il manufatto, non la fresa. Sostituire le frese secondo programma e mantenere pulita l'alimentazione dell'acqua; entrambe le cose costano meno che rifare una corona.
Frese diamantate o in carburo per la zirconia?
Le frese in carburo tagliano la zirconia, ma si usurano rapidamente e generano più calore sul margine, che è esattamente dove il manufatto è più debole. Le frese diamantate restano affilate più a lungo e tagliano con forza inferiore, ed è per questo che sono la scelta predefinita per aggiustare la zirconia sinterizzata.
L'eccezione è la forte asportazione su una capsula allo stato verde, dove una fresa in carburo può essere efficiente se nuova e raffreddata ad acqua. Per qualsiasi aggiustamento vicino al margine, o su una corona sinterizzata, usare un diamante fine e lasciare che la fresa faccia il lavoro.
Sottotabella 1 — per famiglia di materiali
| Materiale | Operazione tipica | Legante consigliato | Granulometria (FEPA D) | Concentrazione | Ra tipico |
|---|---|---|---|---|---|
| Carburo cementato (WC-Co) | Rettifica di frese & utensili | Resina / Metallo | D91–D181 | 100–150% | 0.1–0.4 µm |
| PCD / PCBN | Preparazione del filo, periferica | Metallo / Vetrificato | D46–D91 | 125–150% | 0.05–0.2 µm |
| Ceramiche avanzate (Al₂O₃, ZrO₂, Si₃N₄) | Superficie / forma | Vetrificato / Resina | D64–D151 | 75–125% | 0.2–0.6 µm |
| Vetro ottico / piano, quarzo | Bordo, bisello, CNC | Metallo / Resina | D64–D126 | 75–125% | 0.05–0.3 µm |
| Semiconduttori (Si, SiC, zaffiro) | Rettifica del retro, taglio in chip | Elettrodepositato / Resina | D126–D400+ | 100–200% | <0.02 µm (fine) |
| Ferrite / magnetico dolce | Superficie / forma | Resina / Metallo | D91–D181 | 100–150% | 0.2–0.8 µm |
| Grafite / carbonio | Profilatura / troncatura | Elettrodepositato / Metallo | D181–D301 | 75–125% | — |
| CFRP / compositi | Taglio, scanalatura | Elettrodepositato | D252–D400 | — | — |
| Rivestimenti termospruzzati | Rettifica, lucidatura | Resina / Metallo | D126–D252 | 75–100% | 0.1–0.4 µm |
| Pietra / quarzo tecnico | Bordo, calibrazione | Metallo / Elettrodepositato | D181–D400 | — | — |
| Zirconia (dentale / medicale) | Finitura, lucidatura | Resina / Vetrificato | D46–D126 | 75–100% | 0.1–0.3 µm |
| Acciaio / ghisa (ferrosi) | — | Non diamante — usare CBN | — | — | — |
Valori indicativi per la pianificazione; confermare granulometria, concentrazione e legante definitivi con una prova di rettifica sulla propria macchina.
Limite d'impiego — quando non usare il diamante
Il diamante è l'abrasivo più duro ed è la scelta corretta per i materiali duri, fragili e non ferrosi come il carburo cementato, le ceramiche, il vetro, il silicio, lo zaffiro, la ferrite, la grafite e i compositi. Non deve essere usato sui metalli ferrosi — acciaio, ghisa e loro leghe — perché il carbonio del diamante reagisce con il ferro alle temperature di rettifica (all'incirca oltre 700 °C / 1300 °F). Questa affinità chimica provoca una rapida e anomala usura del diamante (grafitizzazione) e distrugge la mola. Per acciaio, acciaio temprato, ghisa e altri pezzi ferrosi, usare invece il CBN (nitruro di boro cubico).














