
 : +86 15874211461

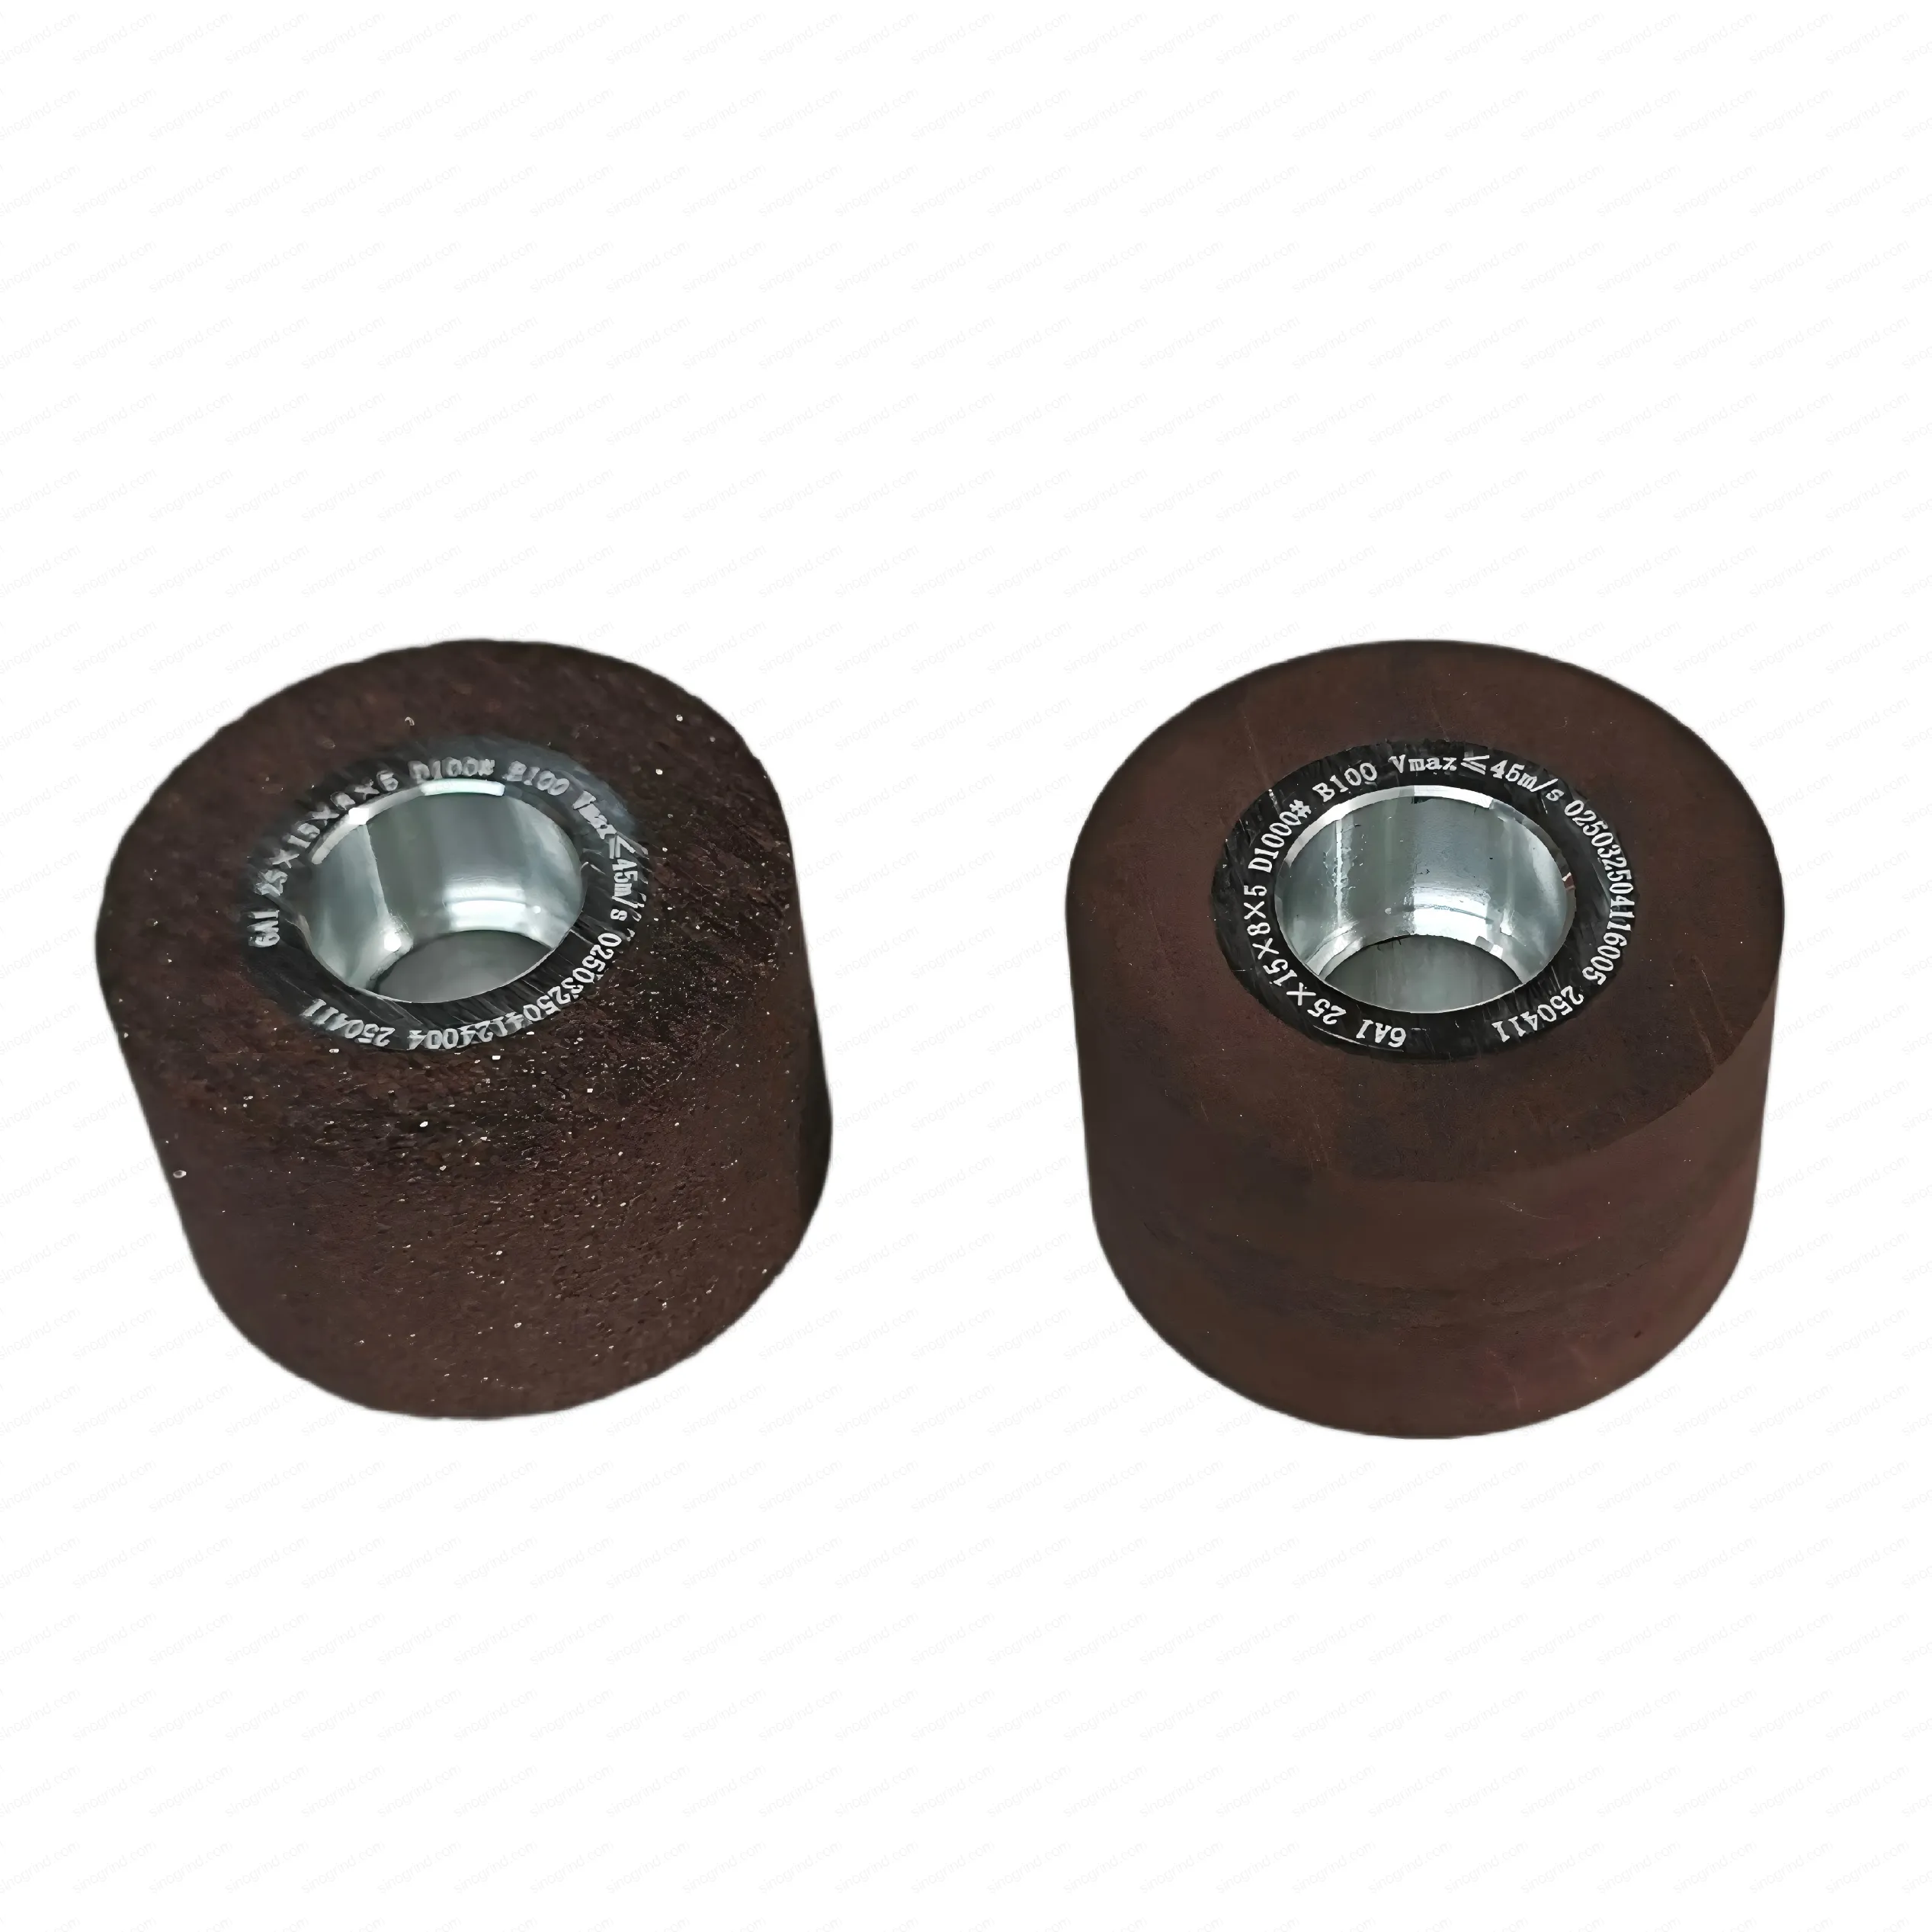
Kısa cevap: Ferrit ve yumuşak manyetik çekirdekler kırılgan ve demir içermez; bu nedenle onları elmas tekerlekle — genellikle D91–D181 tane boyutunda, 100–150% konsantrasyonda reçine veya metal bağlı — taşlayın ve kenar kırılmasını önlemek için soğutma sıvısı kullanın.
İlgili okumalar: Reçine Bağlı Elmas Taşlama Tekerleği · Seramik Taşlama için Elmas Tekerlek · Karbür Taşlama için Elmas Tekerlek.
Ferrit neden elmasla taşlanır
Ferrit (ve ilgili yumuşak manyetik malzemeler) sert, kırılgan ve demir içermez. Kolayca kırılır; bu nedenle ezen değil kesen keskin bir elmas tekerlek, geleneksel aşındırıcıdan çok daha iyi sonuç verir. Ferrit manyetik olduğundan talaş sıklıkla tekerleğe ve iş parçasına yapışır; bu nedenle iyi soğutma sıvısı ve temizlik önemlidir.
Hangi bağ ve tane boyutunu seçmeliyim?
| İşlem | Bağ | Tane Boyutu (FEPA D) | Konsantrasyon |
|---|---|---|---|
| Yüzey / düzlem taşlama | Reçine | D91–D151 | 100–150% |
| Form / profil | Metal / Reçine | D91–D126 | 100–150% |
| Çekirdek / çubuk taşlama | Metal | D91–D181 | 100–150% |
| İnce bitirme | Reçine | D46–D64 | 75–100% |
Reçine, hassas çekirdekler için en serin kesimi ve en iyi yüzeyi verir; metal bağ üretime ve form korumaya uygundur.
Kırılmaları ve manyetik şişme sorunlarını önleme
- Taneleri keskin tutun; camlaşmış tekerlek kırılgan ferriti kırar.
- Soğutma sıvısı ve temiz filtreler kullanın; yapışan manyetik talaşı uzaklaştırın.
- Kenar kırılmalarını önlemek için hafif dalma ve rijit destek.
- Çekirdek kenarını korumak için bitirmede ince tane boyutu kullanın.
Nerede kullanılır?
- İndüktörler ve transformatörler için yumuşak ferrit çekirdekler.
- Güç ve sinyal bileşenleri için Mn-Zn ve Ni-Zn ferritler.
- Manyetik sensör ve motor parçaları.
- Mikrodalga / RF ferrit bileşenleri.
Hangi spesifikasyonu seçmeliyim?
| Parametre | Tipik değer |
|---|---|
| Bağ | Reçine (bitirme) / Metal (üretim) |
| Tane Boyutu (FEPA D) | D91–D181 (ince D46–D64) |
| Konsantrasyon | 100–150% |
| Tekerlek hızı | 20–35 m/s |
| Soğutma sıvısı | Su bazlı, iyi filtrelenmiş |
| Öncelik | Kırıksız kenarlar |
Manyetik talaş mutlaka yıkanıp uzaklaştırılmalıdır; tutarlı yüzey için filtreleri temiz tutun.
Kırılgan, manyetik ve affetmez
Ferrit sinterlenmiş bir seramiktir: sert, kırılgan ve ısıyı zayıf ileten bir malzemedir. Herhangi bir teknik seramik kadar kolay kenardan kırılır ve talaşları manyetik olduğu için makineye, soğutma sıvısı tankına ve parçaya yapışır. Bu nedenle taşlama aynı anda üç şeyi kontrol etmelidir: mekanik yük, ısı ve kirlenme.
Ödül, dar boyutsal kontrole sahip ve manyetik yolu kısa devre olmayan bir parçadır. Ferrit genellikle bir çekirdek veya mıknatıs olduğundan küçük bir kenar kırığı tüm montajın elektriksel performansını değiştirebilir.
İşi nasıl kurmalıyım?
- Makineyi temizleyin. Başlamadan önce tabladaki, muhafazalardaki ve soğutma sıvısı tankındaki ferrit tozunu temizleyin; eski talaş bir sonraki parçayı çizer.
- İnce, serbest kesen bir tekerlek kullanın. Reçine veya metal bağ, genel işler için D91–D181, kutup yüzeyleri ve hava aralıkları için daha ince.
- Parçayı destekleyin. Ferrit çekmede zayıftır; ince kesitleri alttan destekleyin ki tekerlek onları esnetemesin.
- Serin taşlayın. Hafif dalma, bol akışlı soğutma sıvısı ve talaşı küçük tutan bir tekerlek hızı.
- Manyetikliği giderin ve temizleyin. Soğutma sıvısını üfleyerek alın, spesifikasyonun gerektirdiği yerlerde manyetikliği giderin ve temiz eldivenlerle tutun.
- Elektriksel olarak ölçün. Parça bir çekirdekse boyutun yanı sıra manyetik parametreyi de kontrol edin.
Yaygın sorunları nasıl gideririm?
| Belirti | En olası neden | Ne değiştirilmeli |
|---|---|---|
| Kırılan kenarlar | Aşırı dalma veya desteklenmemiş ince kesit | Derinliği azaltın, destek ekleyin, bir tane boyutu inceltin |
| Çekirdekte çatlaklar | Termal şok veya mekanik esneme | Soğutma sıvısını artırın, kuvveti azaltın, fikstür düzlüğünü kontrol edin |
| Devridaim edilen talaştan kaynaklanan çizikler | Soğutma sıvısında manyetik toz | Tankı filtreleyip temizleyin, mıknatıs tuzağı kullanın |
| Ölçü kayması | Tekerlek aşınması ve termal büyüme | Partiler arasında yeniden düzeltin, ısınma süresine izin verin |
| Tekerlek yükleniyor | İnce kesim için bağ çok sert | Yüzü açın, hızı düşürün, daha yumuşak bağ kullanın |
Ferrit tozu aşındırıcı ve manyetiktir - soğutma sıvısı sistemi en az tekerlek kadar önemlidir.
RFQ'da neler olmalı?
- Sınıf: MnZn veya NiZn ferrit ve parçanın çekirdek, mıknatıs veya alt tabaka olup olmadığı.
- Özellik: düz yüzey, kutup yüzeyi, hava aralığı veya delik; toleranslarıyla.
- Tekerlek: bağ, tane boyutu ve şekil, ayrıca makinenin maksimum hızı.
- Soğutma sıvısı: manyetik toza göre boyutlandırılmış filtrasyonlu, su bazlı.
- Kabul: boyutsal ve manyetik performans kriterleri.
- Hacim: aylık parça sayısı ve mevcut kırılma oranı.
Bu uygulamaya uygun Elmas & CBN Taşlama Tekerlekleri aralığına göz atın.
Ferrit parçalar tek tek genellikle ucuz ama ayıklaması pahalı olduğundan en ucuz iyileştirme genellikle yeni bir tekerlek değil, soğutma sıvısı ve temizlik rutinidir. Önce kirlenmeyi giderin, sonra tane boyutu ve bağı ayarlayın.
Taşlama sonrası manyetikliği giderme ve temizlik
Taşlama, ferrit çekirdeği hafifçe manyetize bırakabilir; manyetik talaş da hava aralığına ve sargı yuvalarına yapışır. Spesifikasyonun izin verdiği yerlerde taşlamadan sonra manyetikliği giderin, ardından tozu yeniden dağıtan bir bez yerine filtrelenmiş hava ve yumuşak fırça ile temizleyin.
Çekirdekler için elektriksel parametreyi temizlikten önce değil sonra ölçün. Sıkışmış talaş iyi bir çekirdeği arızalı gösterebilir; temizlik sonrası aynı ölçüm parçanın gerçekten hurda olup olmadığını kanıtlar.
Alt tablo 1 — malzeme ailesine göre
| Malzeme | Tipik işlem | Önerilen bağ | Tane Boyutu (FEPA D) | Konsantrasyon | Tipik Ra |
|---|---|---|---|---|---|
| Sert metal (WC-Co) | Kesici & takım taşlama | Reçine / Metal | D91–D181 | 100–150% | 0,1–0,4 µm |
| PCD / PCBN | Kenar hazırlığı, çevresel | Metal / Vitrifiye | D46–D91 | 125–150% | 0,05–0,2 µm |
| İleri seramikler (Al₂O₃, ZrO₂, Si₃N₄) | Yüzey / form | Vitrifiye / Reçine | D64–D151 | 75–125% | 0,2–0,6 µm |
| Optik / düz cam, kuvars | Kenar, pah, CNC | Metal / Reçine | D64–D126 | 75–125% | 0,05–0,3 µm |
| Yarı iletken (Si, SiC, safir) | Arka yüzey taşlama, dilimleme | Elektrokaplama / Reçine | D126–D400+ | 100–200% | <0,02 µm (ince) |
| Ferrit / yumuşak manyetik | Yüzey / form | Reçine / Metal | D91–D181 | 100–150% | 0,2–0,8 µm |
| Grafit / karbon | Form / kesme | Elektrokaplama / Metal | D181–D301 | 75–125% | — |
| CFRP / kompozitler | Kesme, kanal açma | Elektrokaplama | D252–D400 | — | — |
| Termal püskürtme kaplamaları | Taşlama, polisaj | Reçine / Metal | D126–D252 | 75–100% | 0,1–0,4 µm |
| Taş / kuvars kompozit | Kenar, kalibrasyon | Metal / Elektrokaplama | D181–D400 | — | — |
| Zirkonya (dental / medikal) | Bitirme, polisaj | Reçine / Vitrifiye | D46–D126 | 75–100% | 0,1–0,3 µm |
| Çelik / dökme demir (demir esaslı) | — | Elmas değil — CBN kullanın | — | — | — |
Planlama için temsili değerler; nihai tane boyutu, konsantrasyon ve bağı kendi makinenizde yapacağınız bir taşlama denemesiyle doğrulayın.
Uygulama sınırı — elmasın kullanılmaması gereken durumlar
Elmas en sert aşındırıcıdır ve sert metal, seramik, cam, silikon, safir, ferrit, grafit ve kompozitler gibi sert, kırılgan, demir içermeyen malzemeler için doğru seçimdir. Çelik, dökme demir ve bunların alaşımları gibi demir esaslı metallerde kullanılmamalıdır; çünkü elmastaki karbon, taşlama sıcaklıklarında (yaklaşık 700 °C / 1300 °F üzerinde) demirle reaksiyona girer. Bu kimyasal ilgi, hızlı ve anormal elmas aşınmasına (grafitizasyon) yol açarak tekerleği tahrip eder. Çelik, sertleştirilmiş çelik, dökme demir ve diğer demir esaslı iş parçaları için bunun yerine CBN (kübik bor nitrür) kullanın.














