
 : +86 15874211461

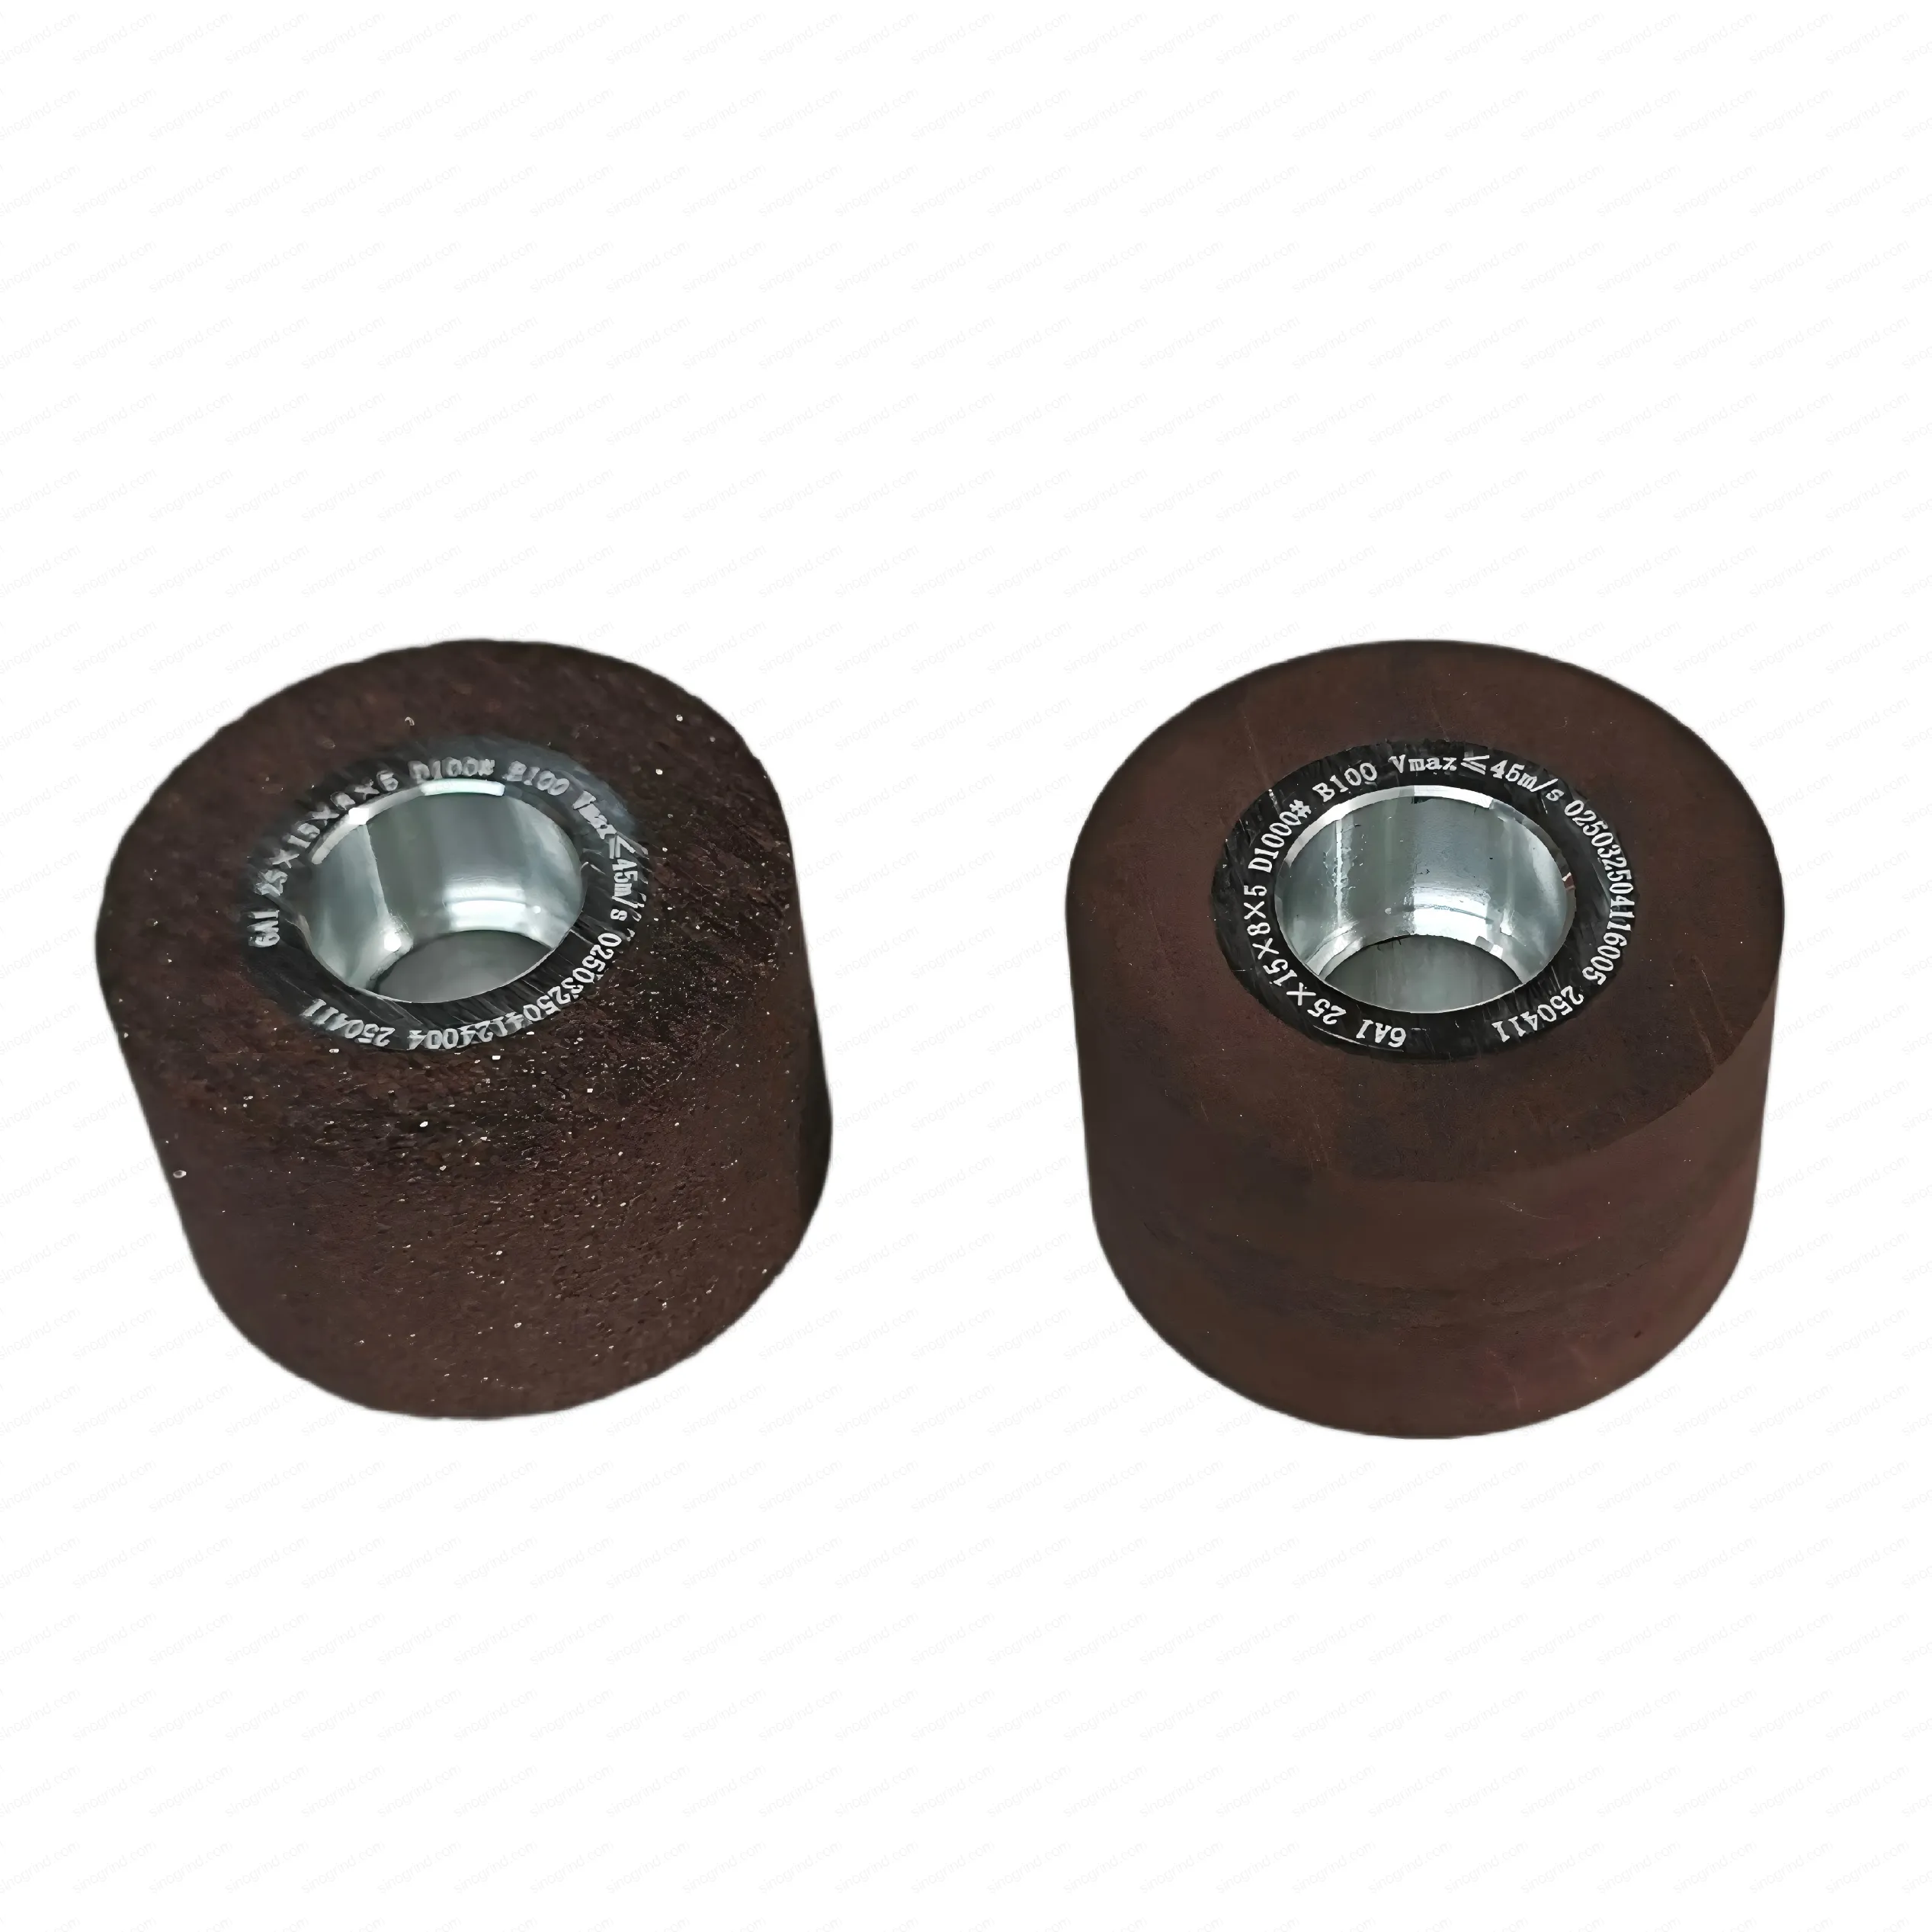
Краткий ответ: Феррит и магнитомягкие сердечники хрупкие и не содержат железа, поэтому шлифуйте их алмазным кругом — обычно на смоляной или металлической связке зернистостью D91–D181, концентрацией 100–150% — и применяйте СОЖ, чтобы предотвратить сколы кромки.
См. также: Алмазный шлифовальный круг на смоляной связке · Алмазный круг для шлифования керамики · Алмазный круг для шлифования твердого сплава.
Почему феррит шлифуют алмазом
Феррит (и родственные магнитомягкие материалы) твёрдый, хрупкий и не содержит железа. Он легко скалывается, поэтому острый алмазный круг, который режет, а не дробит, даёт гораздо лучший результат, чем обычный абразив. Поскольку феррит магнитный, шлам часто прилипает к кругу и заготовке, поэтому важны хорошая СОЖ и очистка.
Какую связку и зернистость выбрать?
| Операция | Связка | Зернистость (FEPA D) | Концентрация |
|---|---|---|---|
| Плоское шлифование | Смоляная | D91–D151 | 100–150% |
| Профиль / фасон | Металлическая / смоляная | D91–D126 | 100–150% |
| Шлифование сердечников / стержней | Металлическая | D91–D181 | 100–150% |
| Чистовая отделка | Смоляная | D46–D64 | 75–100% |
Смоляная связка даёт самое холодное резание и лучшую отделку точных сердечников; металлическая подходит для серии и сохранения профиля.
Как избежать сколов и проблем с магнитным шламом
- Держите зерно острым; засаленный круг скалывает хрупкий феррит.
- Используйте СОЖ и чистые фильтры, чтобы удалять прилипающий магнитный шлам.
- Малое врезание и жёсткая поддержка, чтобы не было сколов кромки.
- Мелкое зерно для отделки, чтобы защитить кромку сердечника.
Где применяется?
- Сердечники из мягкого феррита для дросселей и трансформаторов.
- Ферриты Mn-Zn и Ni-Zn для силовых и сигнальных компонентов.
- Детали магнитных датчиков и двигателей.
- Ферритовые СВЧ / ВЧ компоненты.
Какую спецификацию выбрать?
| Параметр | Типичное значение |
|---|---|
| Связка | Смоляная (отделка) / металлическая (серия) |
| Зернистость (FEPA D) | D91–D181 (тонкая D46–D64) |
| Концентрация | 100–150% |
| Скорость круга | 20–35 м/с |
| СОЖ | Водная, хорошо отфильтрованная |
| Приоритет | Кромки без сколов |
Магнитный шлам необходимо смывать; держите фильтры чистыми для стабильной отделки.
Хрупкий, магнитный и не прощающий ошибок
Феррит — это спечённая керамика: твёрдая, хрупкая и плохо проводящая тепло. Он скалывается по кромке так же легко, как любая техническая керамика, а сколы магнитны, поэтому прилипают к станку, баку СОЖ и детали. Следовательно, при шлифовании нужно одновременно контролировать три вещи: механическую нагрузку, тепло и загрязнение.
Награда — деталь с жёстким размерным контролем и без замыкания магнитного пути. Поскольку феррит обычно является сердечником или магнитом, небольшой скол кромки может изменить электрические характеристики всего узла.
Как настроить операцию?
- Очистите станок. Удалите ферритовую пыль со стола, кожухов и бака СОЖ перед началом; старый шлам царапает следующую деталь.
- Используйте мелкозернистый круг свободного резания. Смоляная или металлическая связка, D91–D181 для обычных работ, мельче — для полюсных поверхностей и воздушных зазоров.
- Поддержите деталь. Феррит слаб на растяжение; подпирайте тонкие сечения, чтобы круг не мог их прогнуть.
- Шлифуйте холодно. Малое врезание, обильная СОЖ и скорость круга, при которой стружка остаётся мелкой.
- Размагнитьте и очистите. Сдуйте СОЖ, размагнитьте там, где это требует спецификация, и берите деталь чистыми перчатками.
- Измеряйте электрически. Если деталь — сердечник, проверяйте магнитный параметр наряду с размером.
Как устранить типичные проблемы?
| Симптом | Вероятная причина | Что изменить |
|---|---|---|
| Сколы кромок | Слишком большое врезание или неподдержанное тонкое сечение | Уменьшите глубину, добавьте поддержку, перейдите на одно зерно мельче |
| Трещины в сердечнике | Термический удар или механический изгиб | Увеличьте подачу СОЖ, снизьте усилие, проверьте плоскостность оснастки |
| Царапины от циркулирующего шлама | Магнитная пыль в СОЖ | Отфильтруйте и очистите бак, используйте магнитную ловушку |
| Уход размера | Износ круга и тепловое расширение | Правьте между партиями, дайте станку прогреться |
| Круг засаливается | Связка слишком твёрдая для тонкого резания | Вскройте торец, снизьте скорость, используйте более мягкую связку |
Ферритовая пыль абразивна и магнитна — системе СОЖ нужно не меньше внимания, чем кругу.
Что включить в RFQ?
- Марка: феррит MnZn или NiZn и назначение детали — сердечник, магнит или подложка.
- Элемент: плоскость, полюсная поверхность, воздушный зазор или отверстие, с допусками.
- Круг: связка, зернистость и форма, а также максимальная скорость станка.
- СОЖ: водная, с фильтрацией, рассчитанной на магнитную пыль.
- Приёмка: критерии размерных и магнитных характеристик.
- Объём: деталей в месяц и текущий уровень сколов.
Посмотрите подходящие Алмазные & CBN шлифовальные круги для этой задачи.
Поскольку ферритовые детали часто дешевы по отдельности, но дороги в сортировке, самое дешёвое улучшение — обычно режим СОЖ и очистки, а не новый круг. Сначала устраните загрязнение, затем настраивайте зернистость и связку.
Размагничивание и очистка после шлифования
После шлифования ферритовый сердечник может остаться слабо намагниченным, и магнитный шлам прилипает к воздушному зазору и пазам обмотки. Размагнитьте после шлифования там, где это допускает спецификация, затем очистите отфильтрованным воздухом и мягкой щёткой, а не тканью, которая лишь размазывает пыль.
Для сердечников измеряйте электрический параметр после очистки, а не до неё. Застрявший шлам может показать годный сердечник как брак, а то же измерение после очистки докажет, действительно ли деталь в отход.
Подтаблица 1 — по семействам материалов
| Материал | Типовая операция | Рекомендуемая связка | Зернистость (FEPA D) | Концентрация | Типичная Ra |
|---|---|---|---|---|---|
| Твёрдый сплав (WC-Co) | Заточка режущего инструмента | Смоляная / металлическая | D91–D181 | 100–150% | 0.1–0.4 µm |
| PCD / PCBN | Подготовка кромки, периферийное шлифование | Металлическая / керамическая | D46–D91 | 125–150% | 0.05–0.2 µm |
| Техническая керамика (Al₂O₃, ZrO₂, Si₃N₄) | Плоское / профильное | Керамическая / смоляная | D64–D151 | 75–125% | 0.2–0.6 µm |
| Оптическое и листовое стекло, кварц | Кромка, фаска, ЧПУ | Металлическая / смоляная | D64–D126 | 75–125% | 0.05–0.3 µm |
| Полупроводники (Si, SiC, сапфир) | Шлифование обратной стороны, резка пластин | Гальваническая / смоляная | D126–D400+ | 100–200% | <0.02 µm (тонкая отделка) |
| Феррит / магнитомягкие материалы | Плоское / профильное | Смоляная / металлическая | D91–D181 | 100–150% | 0.2–0.8 µm |
| Графит / углерод | Профильное шлифование / отрезка | Гальваническая / металлическая | D181–D301 | 75–125% | — |
| CFRP / композиты | Отрезка, пазование | Гальваническая | D252–D400 | — | — |
| Газотермические покрытия | Шлифование, полирование | Смоляная / металлическая | D126–D252 | 75–100% | 0.1–0.4 µm |
| Камень / искусственный кварц | Кромка, калибровка | Металлическая / гальваническая | D181–D400 | — | — |
| Диоксид циркония (стоматология / медицина) | Отделка, полирование | Смоляная / керамическая | D46–D126 | 75–100% | 0.1–0.3 µm |
| Сталь / чугун (чёрные металлы) | — | Не алмаз — используйте CBN | — | — | — |
Ориентировочные значения для планирования; окончательные зернистость, концентрацию и связку подтвердите пробным шлифованием на вашем станке.
Границы применимости — когда не используют алмаз
Алмаз — самый твёрдый абразив, и он подходит для твёрдых, хрупких, не содержащих железа материалов: твёрдого сплава, керамики, стекла, кремния, сапфира, феррита, графита и композитов. Его нельзя применять для чёрных металлов — стали, чугуна и их сплавов, — поскольку углерод алмаза реагирует с железом при температурах шлифования (примерно выше 700 °C / 1300 °F). Это химическое сродство вызывает быстрое аномальное изнашивание алмаза (графитизацию) и разрушает круг. Для стали, закалённой стали, чугуна и других заготовок из чёрных металлов используйте вместо него CBN (кубический нитрид бора).














