
 : +86 15874211461

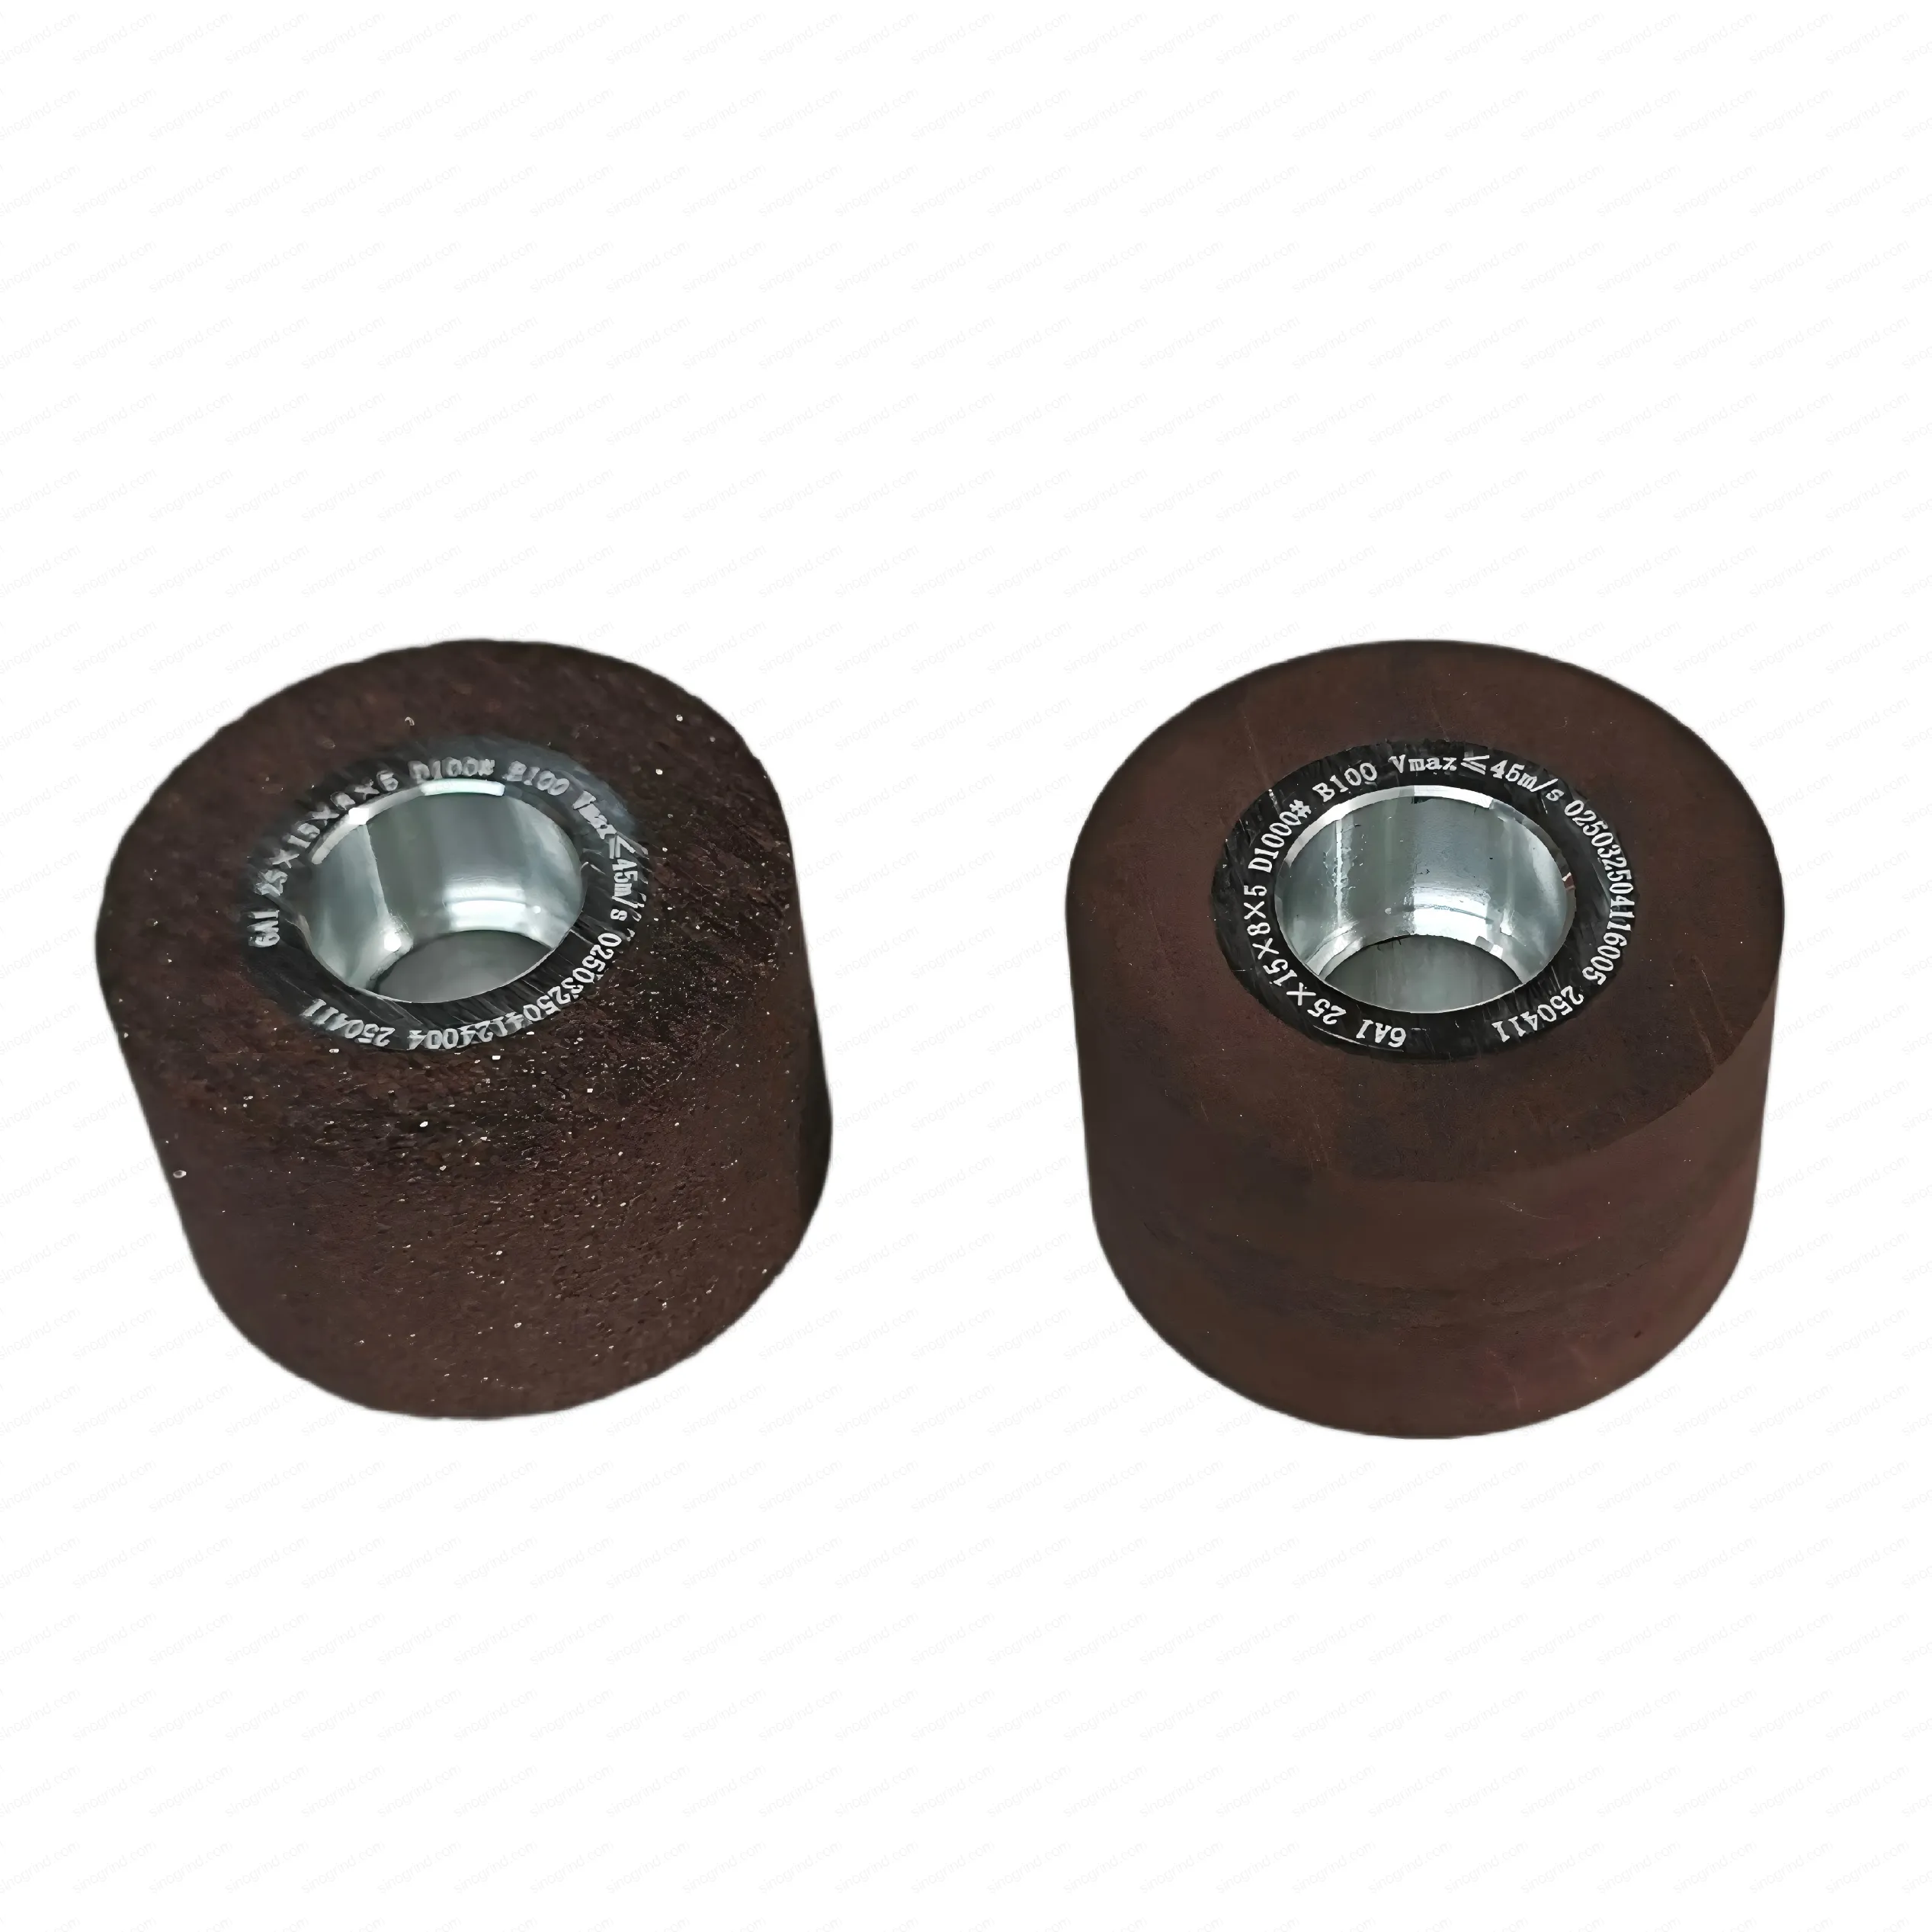
Szybka odpowiedź: Ferryt i rdzenie magnetycznie miękkie są kruche i nieżelazne, więc szlifuj je ściernicą diamentową — zwykle ze spoiwem żywicznym lub metalowym, ziarno D91–D181, koncentracja 100–150% — i stosuj chłodziwo, aby zapobiec wykruszaniu krawędzi.
Powiązane lektury: Ściernica diamentowa ze spoiwem żywicznym · Ściernica diamentowa do szlifowania ceramiki · Ściernica diamentowa do szlifowania węglika.
Dlaczego ferryt szlifuje się diamentem
Ferryt (i pokrewne materiały magnetycznie miękkie) jest twardy, kruchy i nieżelazny. Łatwo się wykrusza, więc ostra ściernica diamentowa, która tnie, a nie kruszy, daje znacznie lepsze wyniki niż ścierniwo konwencjonalne. Ponieważ ferryt jest magnetyczny, wióry często przywierają do ściernicy i przedmiotu, dlatego dobre chłodziwo i czyszczenie mają duże znaczenie.
Jakie spoiwo i ziarno wybrać?
| Operacja | Spoiwo | Ziarno (FEPA D) | Koncentracja |
|---|---|---|---|
| Szlifowanie powierzchniowe / płaskie | Żywica | D91–D151 | 100–150% |
| Kształt / profil | Metalowe / żywiczne | D91–D126 | 100–150% |
| Szlifowanie rdzeni / prętów | Metal | D91–D181 | 100–150% |
| Wykańczanie | Żywica | D46–D64 | 75–100% |
Żywica daje najchłodniejsze cięcie i najlepsze wykończenie precyzyjnych rdzeni; spoiwo metalowe odpowiada produkcji i zachowaniu kształtu.
Unikanie wykruszeń i problemów z przywierającymi wiórami magnetycznymi
- Utrzymuj ostre ziarno; zaskliwiona ściernica wykrusza kruchy ferryt.
- Stosuj chłodziwo i czyste filtry, aby usuwać przywierające wióry magnetyczne.
- Lekki dosuw i sztywne podparcie, aby zapobiec wykruszaniu krawędzi.
- Do wykańczania używaj drobnego ziarna, aby chronić krawędź rdzenia.
Gdzie jest stosowana?
- Rdzenie z miękkiego ferrytu do induktorów i transformatorów.
- Ferryty Mn-Zn i Ni-Zn do elementów mocy i sygnałowych.
- Części czujników magnetycznych i silników.
- Elementy ferrytowe mikrofalowe / RF.
Jaką specyfikację wybrać?
| Parametr | Typowa wartość |
|---|---|
| Spoiwo | Żywiczne (wykończenie) / metalowe (produkcja) |
| Ziarno (FEPA D) | D91–D181 (drobne D46–D64) |
| Koncentracja | 100–150% |
| Prędkość ściernicy | 20–35 m/s |
| Chłodziwo | Na bazie wody, dobrze filtrowane |
| Priorytet | Krawędzie bez wykruszeń |
Wióry magnetyczne trzeba spłukiwać; utrzymuj czyste filtry dla powtarzalnego wykończenia.
Kruchy, magnetyczny i niewybaczający błędów
Ferryt to spiekana ceramika: twardy, kruchy i słabo przewodzący ciepło. Wykrusza się na krawędzi tak samo łatwo jak każda ceramika techniczna, a wióry są magnetyczne, więc przywierają do maszyny, zbiornika chłodziwa i przedmiotu. Szlifowanie musi więc jednocześnie kontrolować trzy rzeczy: obciążenie mechaniczne, ciepło i zanieczyszczenia.
Nagrodą jest część o ciasnej kontroli wymiarowej i bez zwartego obwodu magnetycznego. Ponieważ ferryt jest zwykle rdzeniem lub magnesem, nawet niewielkie wykruszenie krawędzi może zmienić właściwości elektryczne całego zespołu.
Jak przygotować obróbkę?
- Wyczyść maszynę. Przed rozpoczęciem usuń pył ferrytowy ze stołu, osłon i zbiornika chłodziwa; stare wióry rysują następną część.
- Używaj drobnej, swobodnie skrawającej ściernicy. Spoiwo żywiczne lub metalowe, D91–D181 do ogólnych prac, drobniejsze do powierzchni biegunów i szczelin powietrznych.
- Podpieraj część. Ferryt jest słaby na rozciąganie; podpieraj cienkie przekroje, aby ściernica nie mogła ich ugiąć.
- Szlifuj chłodno. Lekki dosuw, obfite chłodziwo i prędkość ściernicy, która utrzymuje wiór mały.
- Rozmagnesuj i wyczyść. Odmuchaj chłodziwo, rozmagnesuj, jeśli wymaga tego specyfikacja, i obsługuj część w czystych rękawicach.
- Zmierz elektrycznie. Jeśli część jest rdzeniem, sprawdź parametr magnetyczny obok wymiaru.
Jak rozwiązać typowe problemy?
| Objaw | Najbardziej prawdopodobna przyczyna | Co zmienić |
|---|---|---|
| Wykruszone krawędzie | Zbyt duży dosuw lub niepodparty cienki przekrój | Zmniejsz głębokość, dodaj podparcie, przejdź o jedno ziarno drobniej |
| Pęknięcia w rdzeniu | Szok termiczny lub ugięcie mechaniczne | Zwiększ chłodzenie, zmniejsz siłę, sprawdź płaskość oprzyrządowania |
| Rysy od krążących wiórów | Pył magnetyczny w chłodziwie | Filtruj i czyść zbiornik, stosuj łapacz magnetyczny |
| Dryf wymiaru | Zużycie ściernicy i rozszerzalność cieplna | Obciągaj między partiami, pozwól maszynie się rozgrzać |
| Zapychanie ściernicy | Spoiwo zbyt twarde do drobnego cięcia | Otwórz czoło, zmniejsz prędkość, użyj miękkiego spoiwa |
Pył ferrytowy jest ścierny i magnetyczny - układ chłodziwa zasługuje na tyle samo uwagi co ściernica.
Co powinno zawierać RFQ?
- Gatunek: ferryt MnZn lub NiZn oraz informacja, czy część jest rdzeniem, magnesem czy podłożem.
- Cecha: płaszczyzna, powierzchnia bieguna, szczelina powietrzna lub otwór, z tolerancjami.
- Ściernica: spoiwo, ziarno i kształt oraz maksymalna prędkość maszyny.
- Chłodziwo: na bazie wody, z filtracją dostosowaną do pyłu magnetycznego.
- Odbiór: kryteria wymiarowe i kryteria właściwości magnetycznych.
- Wolumen: części na miesiąc i obecny poziom wykruszeń.
Zobacz odpowiednie Ściernice diamentowe & CBN do tego zastosowania.
Ponieważ części ferrytowe są często tanie pojedynczo, ale kosztowne w sortowaniu, najtańszą poprawą jest zwykle chłodziwo i rutyna czyszczenia, a nie nowa ściernica. Najpierw usuń zanieczyszczenia, potem dostrój ziarno i spoiwo.
Rozmagnesowywanie i czyszczenie po szlifowaniu
Szlifowanie może pozostawić rdzeń ferrytowy lekko namagnesowany, a wióry magnetyczne przywierają wtedy do szczeliny powietrznej i żłobków uzwojenia. Rozmagnesuj część po szlifowaniu, jeśli pozwala na to specyfikacja, a następnie wyczyść filtrowanym powietrzem i miękką szczotką, a nie ściereczką, która rozprowadza pył.
W przypadku rdzeni zmierz parametr elektryczny po czyszczeniu, a nie przed nim. Uwięzione wióry mogą sprawić, że dobry rdzeń wypadnie jako wadliwy, a ten sam pomiar po czyszczeniu dowodzi, czy część faktycznie jest brakiem.
Tabela 1 — według rodziny materiałów
| Materiał | Typowa operacja | Zalecane spoiwo | Ziarno (FEPA D) | Koncentracja | Typowe Ra |
|---|---|---|---|---|---|
| Węglik spiekany (WC-Co) | Szlifowanie frezów & narzędzi | Żywiczne / metalowe | D91–D181 | 100–150% | 0,1–0,4 µm |
| PCD / PCBN | Przygotowanie krawędzi, szlifowanie obwodowe | Metalowe / ceramiczne | D46–D91 | 125–150% | 0,05–0,2 µm |
| Ceramika zaawansowana (Al₂O₃, ZrO₂, Si₃N₄) | Powierzchnia / kształt | Ceramiczne / żywiczne | D64–D151 | 75–125% | 0,2–0,6 µm |
| Szkło optyczne / płaskie, kwarc | Krawędź, fazowanie, CNC | Metalowe / żywiczne | D64–D126 | 75–125% | 0,05–0,3 µm |
| Półprzewodniki (Si, SiC, szafir) | Szlifowanie tylnej strony, cięcie płytek | Galwaniczne / żywiczne | D126–D400+ | 100–200% | <0,02 µm (drobne) |
| Ferryt / magnetycznie miękki | Powierzchnia / kształt | Żywiczne / metalowe | D91–D181 | 100–150% | 0,2–0,8 µm |
| Grafit / węgiel | Kształtowanie / przecinanie | Galwaniczne / metalowe | D181–D301 | 75–125% | — |
| CFRP / kompozyty | Cięcie, rowkowanie | Galwaniczne | D252–D400 | — | — |
| Powłoki natryskiwane cieplnie | Szlifowanie, polerowanie | Żywiczne / metalowe | D126–D252 | 75–100% | 0,1–0,4 µm |
| Kamień / konglomerat kwarcowy | Krawędź, kalibrowanie | Metalowe / galwaniczne | D181–D400 | — | — |
| Cyrkonia (stomatologia / medycyna) | Wykańczanie, polerowanie | Żywiczne / ceramiczne | D46–D126 | 75–100% | 0,1–0,3 µm |
| Stal / żeliwo (metale żelazne) | — | Nie diament — użyj CBN | — | — | — |
Wartości orientacyjne do planowania; końcowe ziarno, koncentrację i spoiwo potwierdź próbą szlifowania na swojej maszynie.
Granica zastosowań — kiedy nie stosować diamentu
Diament jest najtwardszym materiałem ściernym i właściwym wyborem do twardych, kruchych, nieżelaznych materiałów, takich jak węgliki spiekane, ceramika, szkło, krzem, szafir, ferryt, grafit i kompozyty. Nie wolno go stosować do metali żelaznych — stali, żeliwa i ich stopów — ponieważ węgiel zawarty w diamencie reaguje z żelazem w temperaturach szlifowania (około 700 °C / 1300 °F i powyżej). To powinowactwo chemiczne powoduje szybkie, nieprawidłowe zużycie diamentu (grafityzację) i niszczy ściernicę. Do stali, stali hartowanej, żeliwa i innych przedmiotów żelaznych należy zamiast tego stosować CBN (kubiczny azotek boru).














