
 : +86 15874211461

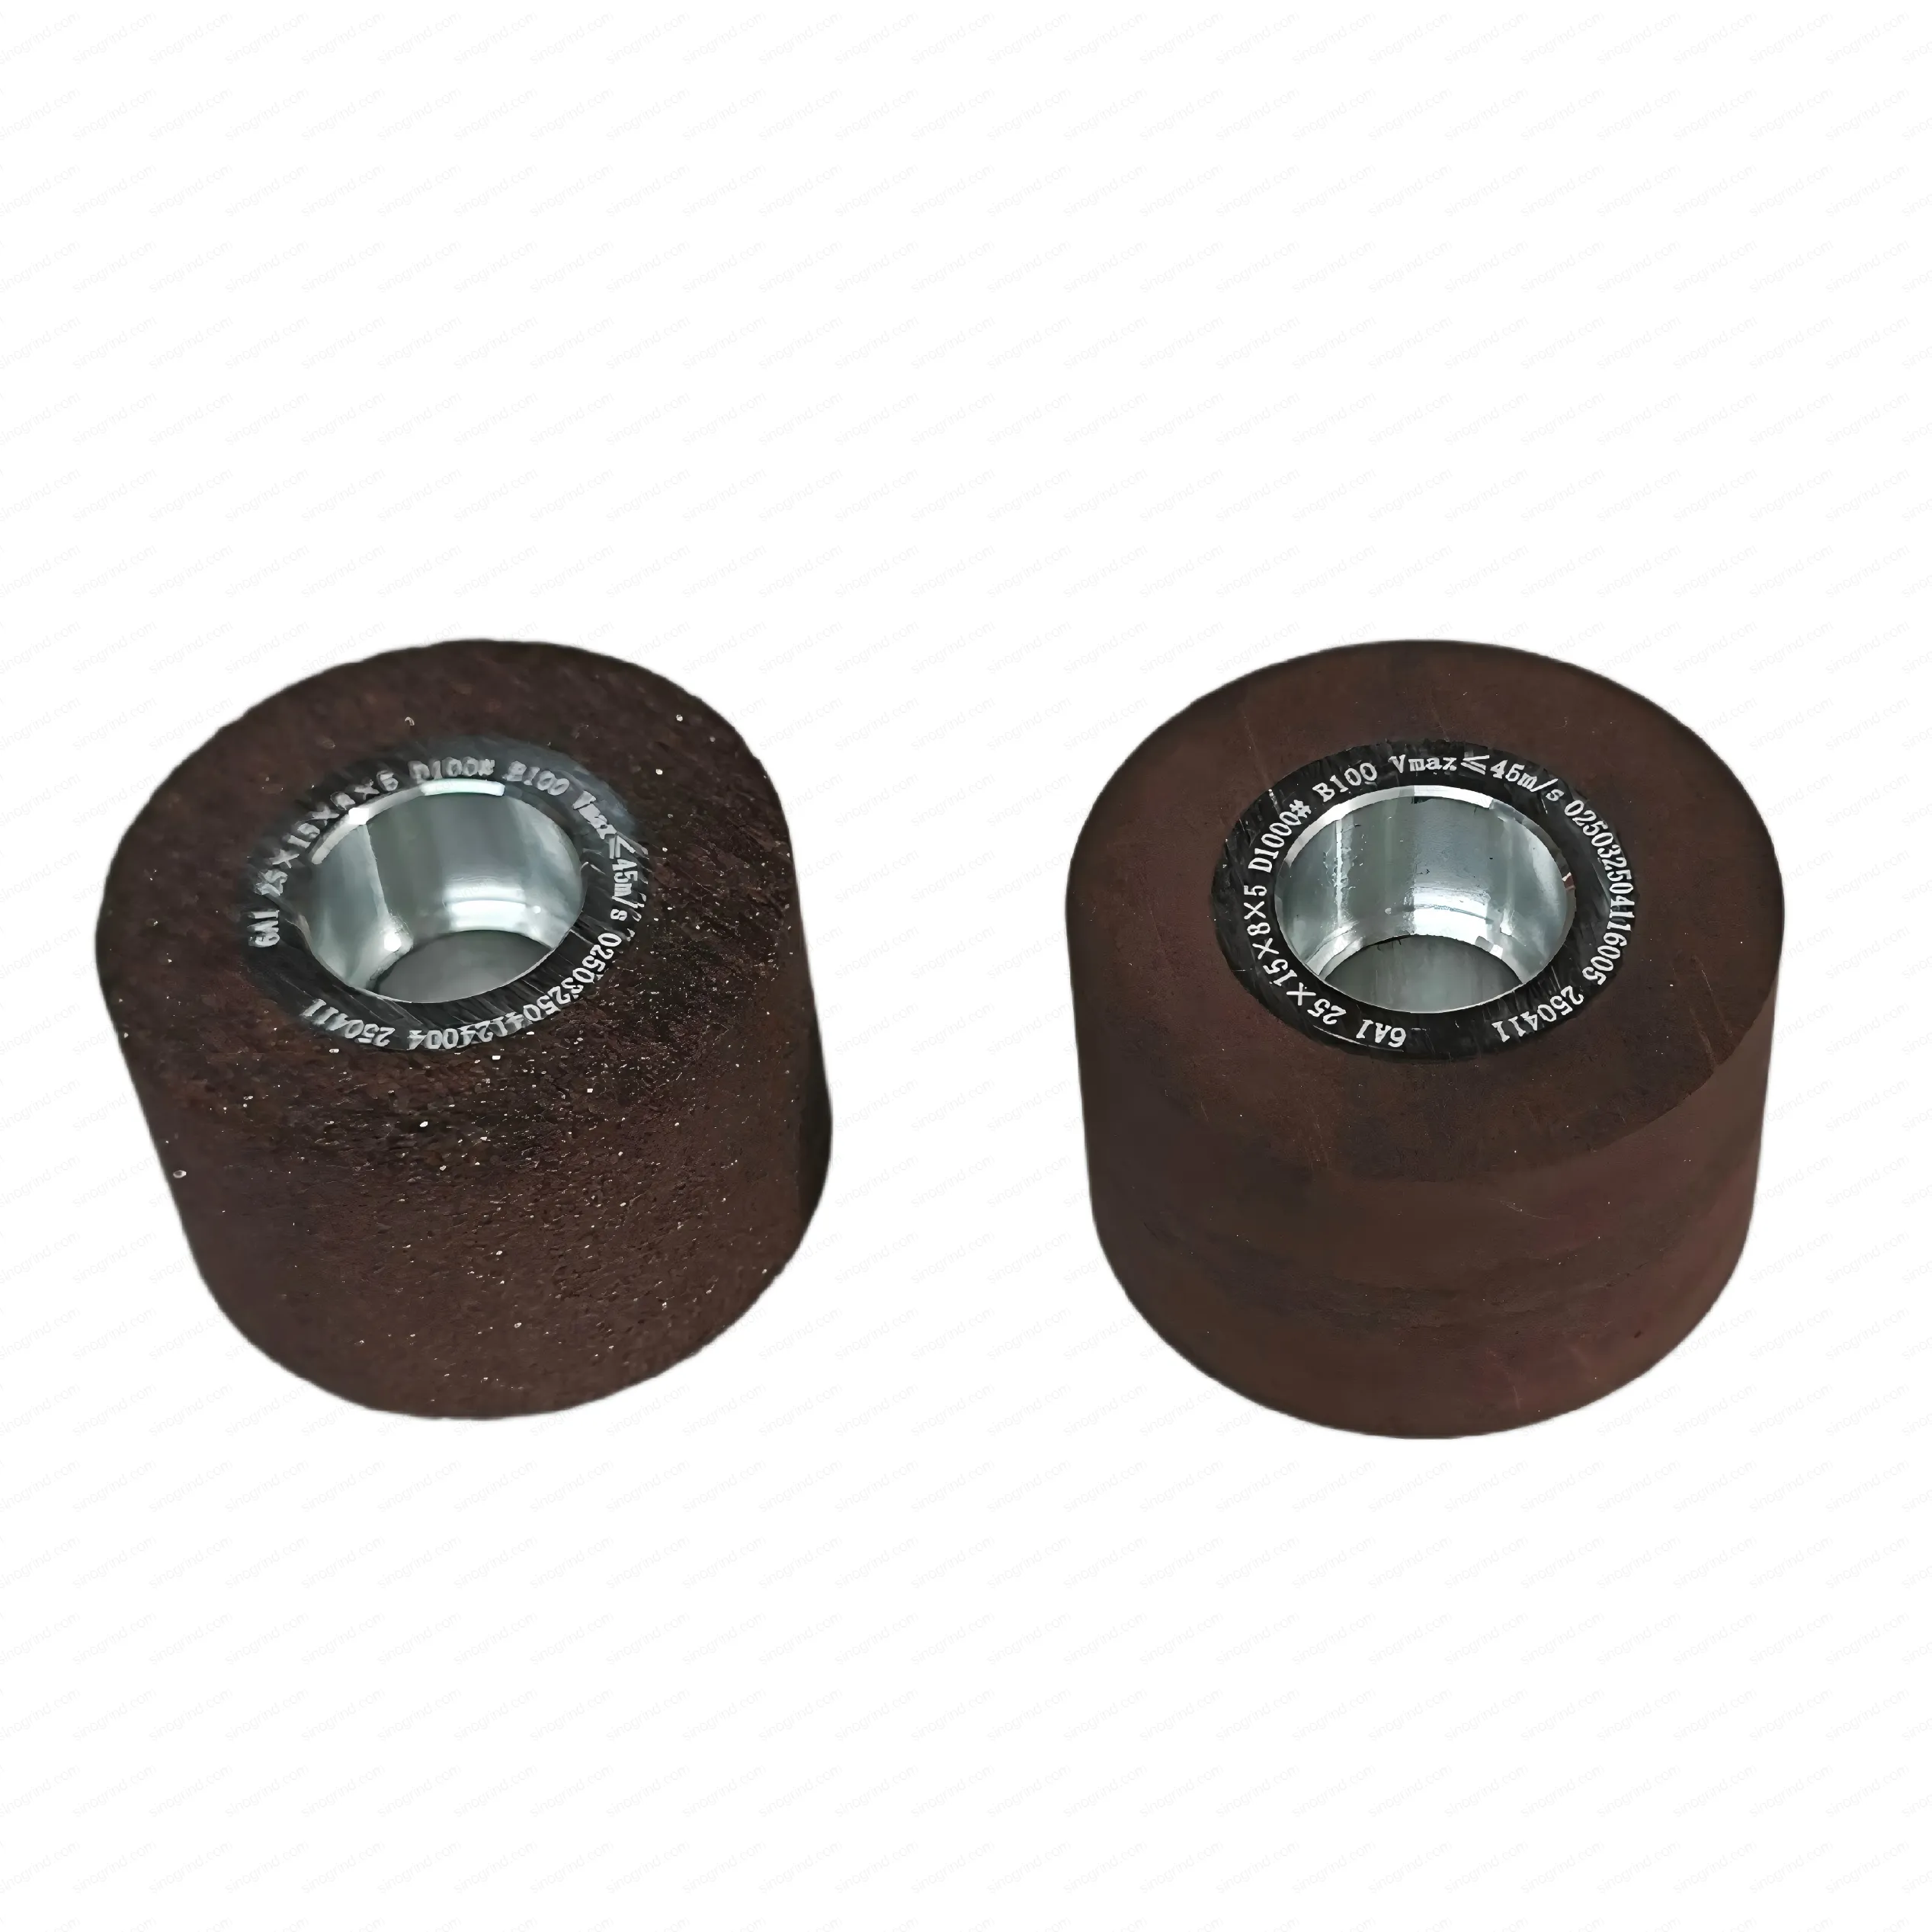
Risposta rapida: la ferrite e i nuclei magnetici dolci sono fragili e non ferrosi, quindi si rettificano con una mola diamantata — di solito con legante in resina o metallico, granulometria D91–D181, concentrazione 100–150% — e si usa il refrigerante per evitare scheggiature del bordo.
Letture correlate: Mola diamantata con legante in resina · Mola diamantata per la rettifica delle ceramiche · Mola diamantata per la rettifica del carburo.
Perché la ferrite si rettifica con il diamante
La ferrite (e i materiali magnetici dolci correlati) è dura, fragile e non ferrosa. Si scheggia facilmente, quindi una mola diamantata affilata che taglia invece di frantumare dà risultati molto migliori di un abrasivo convenzionale. Poiché la ferrite è magnetica, i trucioli spesso aderiscono alla mola e al pezzo, per cui contano un buon refrigerante e la pulizia.
Quale legante e granulometria scegliere?
| Operazione | Legante | Granulometria (FEPA D) | Concentrazione |
|---|---|---|---|
| Rettifica superficiale / piana | Resina | D91–D151 | 100–150% |
| Forma / profilo | Metallo / Resina | D91–D126 | 100–150% |
| Rettifica di nuclei / barre | Metallo | D91–D181 | 100–150% |
| Finitura fine | Resina | D46–D64 | 75–100% |
La resina offre il taglio più freddo e la migliore finitura per i nuclei di precisione; il legante metallico è adatto alla produzione e alla tenuta della forma.
Evitare scheggiature e problemi di rigonfiamento magnetico
- Mantenere i grani affilati; una mola lucidata scheggia la ferrite fragile.
- Usare refrigerante e filtri puliti per rimuovere i trucioli magnetici aderenti.
- Avanzamento leggero e supporto rigido per evitare scheggiature del bordo.
- Usare granulometria fine per la finitura per proteggere il bordo del nucleo.
Dove viene impiegata?
- Nuclei in ferrite dolce per induttori e trasformatori.
- Ferriti Mn-Zn e Ni-Zn per componenti di potenza e di segnale.
- Particolari per sensori magnetici e motori.
- Componenti in ferrite per microonde / RF.
Quale specifica scegliere?
| Parametro | Valore tipico |
|---|---|
| Legante | Resina (finitura) / Metallo (produzione) |
| Granulometria (FEPA D) | D91–D181 (fine D46–D64) |
| Concentrazione | 100–150% |
| Velocità della mola | 20–35 m/s |
| Refrigerante | A base acqua, ben filtrata |
| Priorità | Bordi senza scheggiature |
I trucioli magnetici devono essere allontanati; mantenere i filtri puliti per una finitura costante.
Fragile, magnetica e poco tollerante
La ferrite è una ceramica sinterizzata: dura, fragile e cattiva conduttrice di calore. Si scheggia sul bordo come qualsiasi ceramica tecnica, e le schegge sono magnetiche, quindi aderiscono alla macchina, alla vasca del refrigerante e al pezzo. La rettifica deve quindi controllare tre cose contemporaneamente: carico meccanico, calore e contaminazione.
Il risultato è un pezzo con controllo dimensionale stretto e senza percorsi magnetici in cortocircuito. Poiché la ferrite è di solito un nucleo o un magnete, una piccola scheggiatura del bordo può cambiare le prestazioni elettriche dell'intero gruppo.
Come preparo il posto di lavoro?
- Pulire la macchina. Rimuovere la polvere di ferrite dal tavolo, dalle protezioni e dalla vasca del refrigerante prima di iniziare; i trucioli vecchi graffiano il pezzo successivo.
- Usare una mola fine e libera di tagliare. Legante in resina o metallico, D91–D181 per i lavori generali, più fine per facce polari e traferri.
- Supportare il pezzo. La ferrite è debole a trazione; sostenere le sezioni sottili affinché la mola non le fletta.
- Rettificare a freddo. Avanzamento leggero, refrigerante a inondazione e una velocità della mola che mantenga piccolo il truciolo.
- Smagnetizzare e pulire. Soffiare via il refrigerante, smagnetizzare dove la specifica lo richiede e maneggiare con guanti puliti.
- Misurare elettricamente. Dove il pezzo è un nucleo, controllare il parametro magnetico oltre alla dimensione.
Come risolvo i problemi più comuni?
| Sintomo | Causa più probabile | Cosa modificare |
|---|---|---|
| Bordi scheggiati | Avanzamento eccessivo o sezione sottile non supportata | Ridurre la profondità, aggiungere supporto, passare a una granulometria più fine |
| Cricche nel nucleo | Shock termico o flessione meccanica | Aumentare il refrigerante, ridurre la forza, controllare la planarità dell'attrezzatura |
| Graffi da trucioli ricircolati | Polvere magnetica nel refrigerante | Filtrare e pulire la vasca, usare una trappola magnetica |
| Deriva dimensionale | Usura della mola e dilatazione termica | Raddrizzare tra un lotto e l'altro, consentire il riscaldamento |
| La mola si intasa | Legante troppo duro per il taglio fine | Aprire la superficie, ridurre la velocità, usare un legante più tenero |
La polvere di ferrite è abrasiva e magnetica: il sistema di refrigerante merita la stessa attenzione della mola.
Cosa deve includere una RFQ?
- Grado: ferrite MnZn o NiZn, e se il pezzo è un nucleo, un magnete o un substrato.
- Caratteristica: piano, faccia polare, traferro o foro, con tolleranze.
- Mola: legante, granulometria e forma, più la velocità massima della macchina.
- Refrigerante: a base acqua, con filtrazione dimensionata per la polvere magnetica.
- Accettazione: criteri dimensionali e di prestazione magnetica.
- Volume: pezzi al mese e tasso di scheggiature attuale.
Consulta la gamma di Mole diamantate & CBN per questa applicazione.
Poiché i pezzi in ferrite sono spesso economici singolarmente ma costosi da selezionare, il miglioramento più economico è di solito la routine di refrigerante e pulizia, non una nuova mola. Eliminare prima la contaminazione, poi ottimizzare granulometria e legante.
Smagnetizzazione e pulizia dopo la rettifica
La rettifica può lasciare un nucleo in ferrite leggermente magnetizzato, e i trucioli magnetici aderiscono poi al traferro e alle cave degli avvolgimenti. Smagnetizzare dopo la rettifica dove la specifica lo consente, poi pulire con aria filtrata e una spazzola morbida invece di uno straccio che ridistribuisce la polvere.
Per i nuclei, misurare il parametro elettrico dopo la pulizia, non prima. I trucioli intrappolati possono far leggere come guasto un nucleo buono, e la stessa misura dopo la pulizia dimostra se il pezzo è davvero da scartare.
Sottotabella 1 — per famiglia di materiali
| Materiale | Operazione tipica | Legante consigliato | Granulometria (FEPA D) | Concentrazione | Ra tipico |
|---|---|---|---|---|---|
| Carburo cementato (WC-Co) | Rettifica di frese & utensili | Resina / Metallo | D91–D181 | 100–150% | 0.1–0.4 µm |
| PCD / PCBN | Preparazione del filo, periferica | Metallo / Vetrificato | D46–D91 | 125–150% | 0.05–0.2 µm |
| Ceramiche avanzate (Al₂O₃, ZrO₂, Si₃N₄) | Superficie / forma | Vetrificato / Resina | D64–D151 | 75–125% | 0.2–0.6 µm |
| Vetro ottico / piano, quarzo | Bordo, bisello, CNC | Metallo / Resina | D64–D126 | 75–125% | 0.05–0.3 µm |
| Semiconduttori (Si, SiC, zaffiro) | Rettifica del retro, taglio in chip | Elettrodepositato / Resina | D126–D400+ | 100–200% | <0.02 µm (fine) |
| Ferrite / magnetico dolce | Superficie / forma | Resina / Metallo | D91–D181 | 100–150% | 0.2–0.8 µm |
| Grafite / carbonio | Profilatura / troncatura | Elettrodepositato / Metallo | D181–D301 | 75–125% | — |
| CFRP / compositi | Taglio, scanalatura | Elettrodepositato | D252–D400 | — | — |
| Rivestimenti termospruzzati | Rettifica, lucidatura | Resina / Metallo | D126–D252 | 75–100% | 0.1–0.4 µm |
| Pietra / quarzo tecnico | Bordo, calibrazione | Metallo / Elettrodepositato | D181–D400 | — | — |
| Zirconia (dentale / medicale) | Finitura, lucidatura | Resina / Vetrificato | D46–D126 | 75–100% | 0.1–0.3 µm |
| Acciaio / ghisa (ferrosi) | — | Non diamante — usare CBN | — | — | — |
Valori indicativi per la pianificazione; confermare granulometria, concentrazione e legante definitivi con una prova di rettifica sulla propria macchina.
Limite d'impiego — quando non usare il diamante
Il diamante è l'abrasivo più duro ed è la scelta corretta per i materiali duri, fragili e non ferrosi come il carburo cementato, le ceramiche, il vetro, il silicio, lo zaffiro, la ferrite, la grafite e i compositi. Non deve essere usato sui metalli ferrosi — acciaio, ghisa e loro leghe — perché il carbonio del diamante reagisce con il ferro alle temperature di rettifica (all'incirca oltre 700 °C / 1300 °F). Questa affinità chimica provoca una rapida e anomala usura del diamante (grafitizzazione) e distrugge la mola. Per acciaio, acciaio temprato, ghisa e altri pezzi ferrosi, usare invece il CBN (nitruro di boro cubico).














