: +86 15874211461

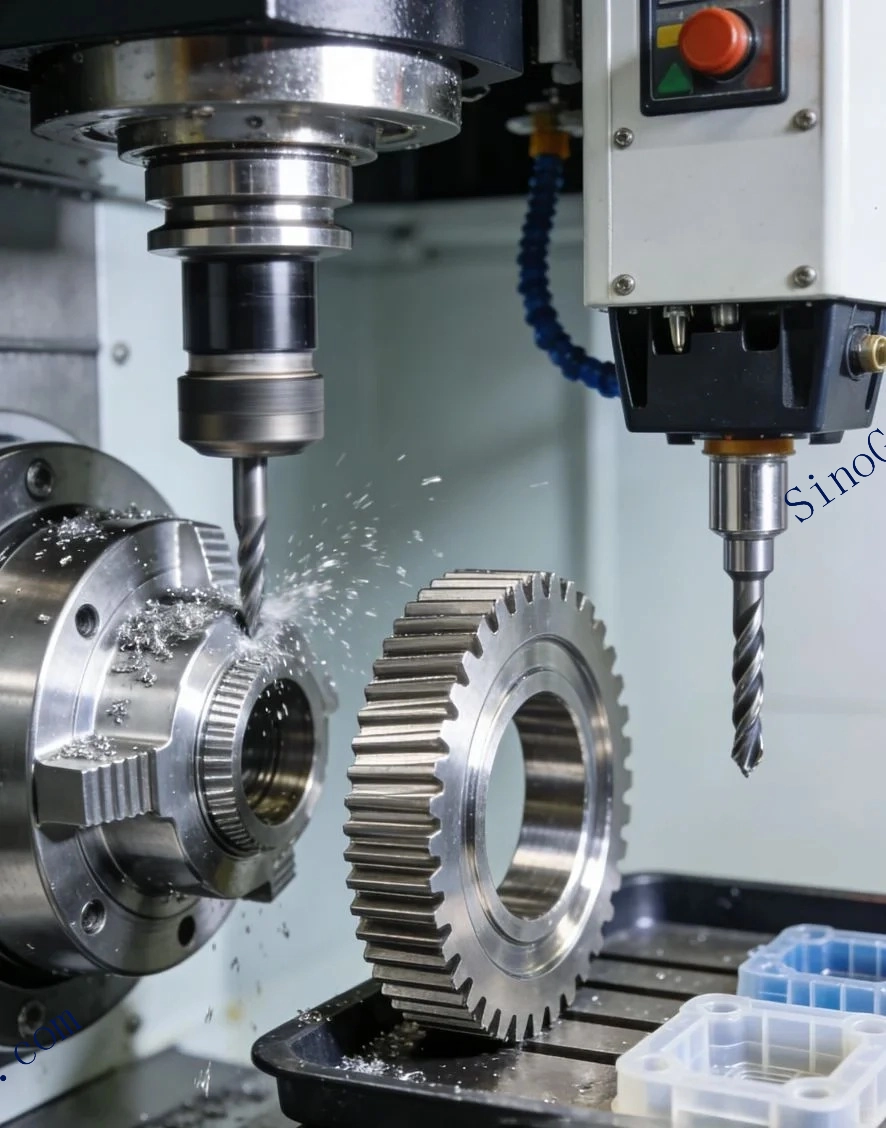
Daha yüksek verimlilik, daha sıkı toleranslar ve daha düşük parça başına maliyet hedefleri doğrultusundaki arayışlar, kesici aletler üzerinde büyük baskı oluşturmaktadır. Modern imalat süreçleri, aşırı sıcaklıklara, aşındırıcı iş parçası malzemelerine ve yüksek hızlı işlemlere dayanabilen ve erken aşınmaya uğramayan aletler gerektirmektedir. Bu zorluğun çözümü yalnızca aletin geometrisinde veya yapısal özelliklerinde değil, aynı zamanda en dış katmanında, yani gelişmiş kaplamalarda yatmaktadır. Günümüzde kullanılan Fiziksel Buhar Biriktirme (PVD – PVD) ve Kimyasal Buhar Biriktirme (CVD – CVD) teknolojileriyle üretilen kaplamalar, standart bir kesici aleti en zorlu koşullarda bile çalışabilen, yüksek performanslı bir araca dönüştürmektedir.
Bir Kesici Alet Kaplamanının Temel İşlevleri
Yüksek kaliteli bir kaplama birçok kritik ve birbiriyle ilişkili işlevi yerine getirir:
- Aşınma Direnci:Ana rolü, kesici kenar ile aşındırıcı iş parçası malzemesi arasında sert ve fedakar bir bariyer görevi görmek; böylece kenar aşınmasını ve çukur oluşumunu önemli ölçüde yavaşlatmaktır.
- Isı Yönetimi:Kaplamalar, kesme bölgesinde oluşan yoğun ısıdan (genellikle 1000°C’yi aşan) alttaki karbür substratı korumalıdır. Birçok modern kaplamanın aynı zamanda düşük ısı iletkenliği de vardır; bu da ısıyı talaşın içinde tutar ve aletten uzaklaştırır.
- Sürtünmeyi Azaltma:Pürüzsüz, düşük sürtünmeli bir yüzey, kenar birikimini (BUE – Built-Up Edge) en aza indirir, talaş akışını iyileştirir, kesme kuvvetlerini azaltır ve iş parçasında daha üstün yüzey kalitesi sağlar.
- Kimyasal İnertlik:Kaplamanın kimyasal olarak stabil olması ve iş parçası malzemesiyle olan difüzyon ve yapışma süreçlerine karşı direnç göstermesi gerekir; bu da aletin bozulmasını hızlandıran istenmeyen kimyasal reaksiyonları önler.
PVD ve CVD: Performansa Giden İki Yol
PVD ve CVD olmak üzere iki baskın kaplama teknolojisi, farklı süreçler aracılığıyla bu hedeflere ulaşır ve bu da farklı uygulamalar için uygun özelliklerin ortaya çıkmasına neden olur.
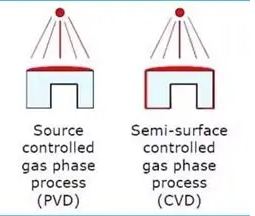
Fiziksel Buhar Biriktirme (PVD)Daha düşük sıcaklıklarda (genellikle 200-500°C) çalışır. Vakum odasında, kaplama malzemesi buharlaştırılır (arka buharlaştırma veya sputterleme yoluyla) ve ardından daha soğuk olan alet yüzeyine yoğunlaşır. Bu işlem, aşağıdaki özelliklere sahip kaplamalar üretir:
- Daha ince (2–6 µm) ve daha keskindir; bu da bitirme ve mikro işleme için gereken ince kenar geometrilerini korur.
- Son derece sert ve yoğundur; mükemmel aşınma direnci sunar.
- Sertleştirilmiş çelikler, paslanmaz çelikler, titanyum ve demir dışı malzemeler üzerinde kullanılan yüksek hızlı çelik (HSS) ve karbür aletler için idealdir.
Kimyasal Buhar Biriktirme (CVD)CVD (Kimyasal Buhar Biriktirme) yöntemi, gaz halindeki öncü maddelerden kaplamanın çok daha yüksek sıcaklıklarda (700–1050°C) biriktirilmesini sağlar. CVD kaplamalarının özellikleri şunlardır:
- Daha fazla kalınlık (5-15 µm), ağır zımparalama işlemleri için daha fazla aşınmaya dayanıklı malzeme rezervi sağlar.
- Karmaşık geometrilere bile mükemmel yapışma ve eşit kaplama sağlar.
- Dökme demir veya yüksek sıcaklıkta eriyen alaşımların tornalanması gibi yüksek ısıda ve sürekli kesim uygulamalarında üstün performans.
“PVD ile CVD arasındaki seçim, hangisinin ‘daha iyi’ olduğu konusunda değil; hangisinin belirli bir işleme senaryosu için daha uygun olduğu konusundadır,” diyor bir malzeme bilimcisi. “Hassas bir havacılık bileşenini son işlemek için CVD kaplı bir takım parçası kullanmak, kenarın keskinliğini bozabilir; öte yandan ince bir PVD kaplama, ağır yük altındaki dökme demir delme işlemlerinde çok hızlı aşınabilir.”
Gelişim: Tek Katmandan Nano-Mühendislikli Çok Katmana
En önemli gelişmeler, bu kaplamaların bileşimi ve yapısında gerçekleşmiştir. Başlangıçtaki tek katmanlı TiN (Titanyum Nitrit) kaplamaları, karmaşık, çok katmanlı ve nano-kompozit yapılarla değiştirilmiştir.
- Çok Katmanlı Kaplamalar (örneğin, TiAlN/AlCrN):Farklı malzemelerin alternatif katmanları, “kırık önleme” etkisi yaratır. Bir katmanda mikro çatlak oluştuğunda, bu çatlak bir sonraki katmanla olan arayüzde durur; bu da tokluk ve genel ömrü önemli ölçüde artırır.
- Nano-Kompozit Kaplamalar (örneğin, nc-TiAlN/a-Si3N4):Bunlar, amorf bir matris içine gömülü ultra-sert nanokristallerden oluşmaktadır. Bu yapı, olağanüstü sertlik, yüksek sıcaklık stabilitesi (1100°C’ye kadar) ve düşük sürtünme özellikleri sunar; bu da onları süperalayların ve sertleştirilmiş çeliklerin kuru veya neredeyse kuru işlenmesi için mükemmel hale getirir.
- Elmas Benzeri Karbon (DLC) ve Nanokristal Elmas (NCD):Alüminyum-silikon alaşımları, kompozitler ve grafit gibi demir dışı, aşındırıcı veya yapışkan malzemeler için elmas bazlı kaplamalar benzeri görülmemiş aşınma direnci ve mümkün olan en düşük sürtünme katsayısına sahiptir.
Itici Güçler: Sürdürülebilirlik ve Akıllı İşleme
Gelişmiş kaplamalara olan talep, iki ana endüstriyel eğilimden kaynaklanmaktadır. Birincisi, sürdürülebilir üretim talebi, daha uzun alet ömrüne olan ihtiyacı artırmaktadır; bu da alet değişiklikleri ve üretim duraklamalarıyla ilişkili atıkları ve enerji tüketimini doğrudan azaltır. İkincisi, akıllı ve bağlantılı işleme sistemlerinin yükselişi, öngörülebilir alet aşınmasına dayanmaktadır. Yüksek performanslı ve tutarlı kaplamalar, doğru alet ömrü tahminleri ve otomatik işlem kontrolü için gerekli olan stabil ve kademeli aşınma profiline sahiptir.
Sonuç olarak, gelişmiş kaplamalar artık sadece ek bir özellik değil; modern kesici alet sistemlerinin ayrılmaz ve mühendislik gerektiren bir parçası haline gelmiştir. İster hassas havacılık bileşenleri için keskin PVD nano-katmanlı kaplamalar olsun, ister ağır hizmet tipi otomotiv işleme için kalın ve dayanıklı CVD kaplamalar olsun, üreticiler doğru kaplama teknolojisini stratejik olarak seçerek verimlilik, güvenilirlik ve karlılık açısından yeni seviyelere ulaşabilirler.
Sıkça Sorulan Sorular
Q: Takım kaplamaları nelerdir ve kesici takımlara neden uygulanırlar?
A: Takım kaplamaları, performansı artırmak için CNC kesici takım yüzeyine — örneğin karbür takımlar, matkaplar ve parmak frezeleri — uygulanan ince, sert katmanlardır. Aşınma ve ısı direncini artırırlar, kesme sırasında sürtünmeyi azaltırlar ve takım ömrünü uzatırlar, bu sayede zorlu işleme uygulamalarında daha yüksek kesme hızlarına ve daha iyi yüzey bitişine olanak tanırlar.
Q: Kaplama kesme sürecini nasıl etkiler?
A: Bir kesici takımdaki kaplama, substratı aşınma, ısının ve iş parçasıyla kimyasal reaksiyona karşı korur. Kesme kenarındaki sürtünme ve termal yükü azaltarak, kaplamalar keskinliğin korunmasına, talaş akışının iyileştirilmesine ve daha yüksek kesme hızlarına olanak tanır. Bu, daha uzun takım ömrü, daha iyi yüzey kalitesi ve daha yüksek süreç güvenilirliği ile sonuçlanır.
Q: Kesici takımlarda yaygın olarak hangi kaplama türleri kullanılır?
A: Yaygın kesici takım kaplamaları, PVD (Fiziksel Buhar Biriktirme) kaplamaları (TiN, TiAlN ve AlCrN gibi) ve CVD (Kimyasal Buhar Biriktirme) kaplamaları (TiCN ve Al2O3 gibi) içerir. PVD kaplamalar ince ve keskindir, hassas ve mikro-işleme için uygundur, oysa CVD kaplamalar daha kalındır ve ağır kaba talaş kaldırma için daha aşınmaya dayanıklıdır. Seçim, iş parçası malzemesine ve işleme işlemine bağlıdır.
Q: Uygulamam için doğru kaplamalı kesici takımı nasıl seçerim?
A: Doğru kaplamalı kesici takımı seçmek, iş parçası malzemesine, işleme işlemine (kaba talaş kaldırma veya hassas işlem), kesme hızına ve soğutucu kullanılıp kullanılmadığına bağlıdır. Kaplamanın özelliklerini göz önünde bulundurun — yüksek sıcaklıkta aşınma direnci için TiAlN gibi sert kaplamalar ve sürtünmeyi azaltmak için yağlayıcı kaplamalar. Kaplamayı ve substratı özel işleme gereksinimlerinizle eşleştirmek için teknik ekibimize danışın.
Q: Kaplamalı kesici takımlar için ne tür bir bakım gereklidir?
A: Kaplamalı kesici takımlar, kaplamayı korumak için uygun kullanım ve depolama gerektirir. Kesme kenarında yonga oluşumunu önlemek için tavsiye edilen kesme parametrelerini kullanın ve takımın hız veya ilerleme limitlerini aşmayın. Takımları nemden ve darbelerden uzak tutun. Kaplama aşındığında indeksleyin veya takımları değiştirin, çünkü aşınmış bir kaplama takım aşınmasını hızlandırır ve yüzey bitişini bozar.