: +86 15874211461

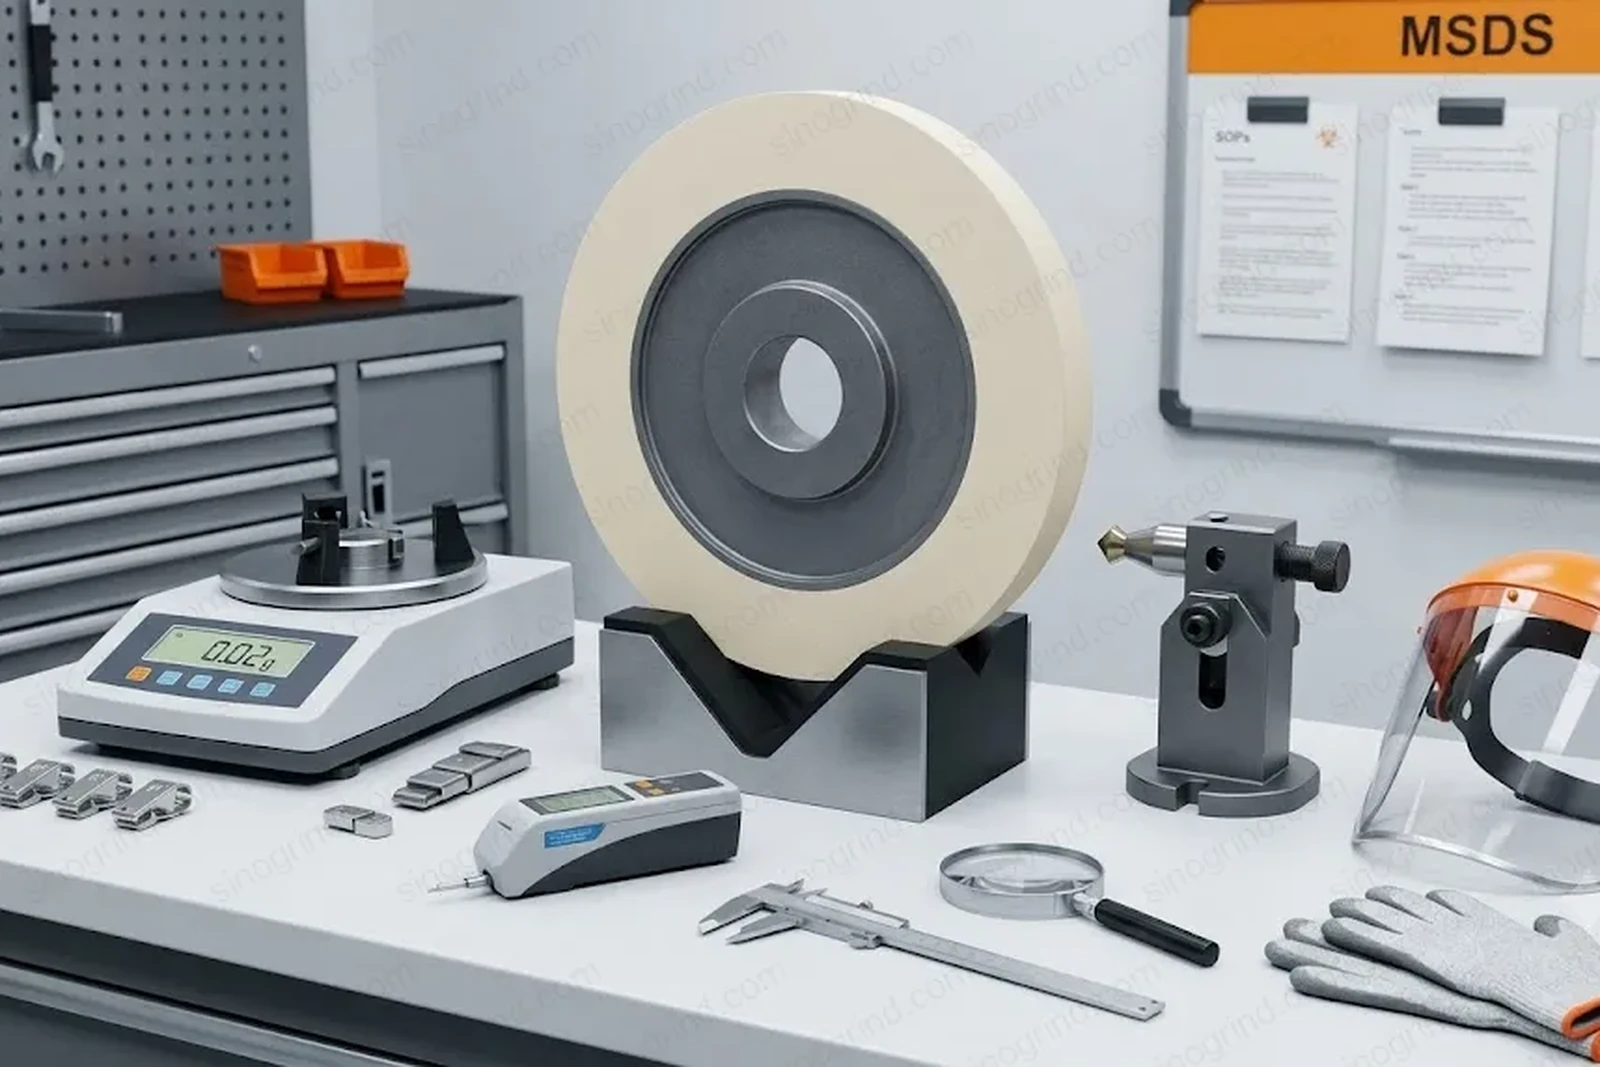
Équilibrez une meule pour réduire les vibrations, le broutement et la charge de la broche. L'équilibrage statique suffit généralement pour les meules étroites ; l'équilibrage dynamique est nécessaire pour les meules larges, grandes ou à grande vitesse. Équilibrez après le montage et le dressage, contrôlez les flasques et le faux rond, puis recontrôlez après un changement de meule ou une usure importante.
Pourquoi le balancement compte
Une meule non équilibrée crée une force rotative qui augmente avec la vitesse. Le résultat est de la vibration, des marques de broutement, un mauvais fini, une usure plus rapide de la meule et une charge accrue de la colonne. Dans les travaux de précision, l'effet peut être plus important que l'erreur due à la choix du grain ou du liant.
Statique vs équilibre dynamique
| Méthode | Ce qu'il corrige | Idéal pour | Limites |
|---|---|---|---|
| Équilibrage statique | Décalage du centre de masse dans un seul plan | Meules étroites, rectification sur banc et plane | Ne corrige pas le balourd de couple des meules larges |
| Équilibrage dynamique | Balourd dans deux plans, y compris le couple | Meules larges, grandes et à grande vitesse | Nécessite une machine d'équilibrage ou un système embarqué |
| Équilibrage sur machine | Balourd dans le système broche monté | Broches de production, rectification à grande vitesse | Nécessite un matériel d'équilibrage adapté |
Niveaux de balance
La qualité de balance est souvent exprimée sous forme d'un numéro ISO 1940 de balance (G). Un numéro G inférieur signifie une balance plus serrée. Les meules de rectification utilisent généralement G16 ou G6.3; les applications de précision ou les applications à grande vitesse peuvent nécessiter G2.5 ou mieux. Le bon niveau dépend de la vitesse, de la masse de la meule et du niveau de vibration acceptable, il faut donc confirmer avec la machine et le fournisseur de la meule.
| Niveau de balance | Vibration relative | Utilisation typique |
|---|---|---|
| G16 | Modéré | Rectification générale, meules plus grandes |
| G6.3 | Faible | Rectification de précision, arbres de tour à vitesse moyenne |
| G2.5 | Très faible | Rectification de haute précision et à haute vitesse |
| G1 / G0.4 | Extrêmement faible | Arbres de tour de précision spéciale et instruments |
Le seul degré ne garantit pas une bonne finition ; l'assemblage, l'excentricité, le dressage et la rigidité de la machine comptent aussi.
Montage et brides
- Nettoyez le trou de la meule, les brides et le talon de l'arbre ; une piqure ou une épingle crée l'excentricité.
- Utilisez la bonne épaisseur de la bague et un joint/écrou souple comme spécifié par le fabricant de la meule.
- Tendez de manière égale et ne pas sur-torquez; une distorsion due à un sur-torquage est une erreur courante.
- Vérifiez la meule pour les fissures ou les dommages avant de l'installer; ne jamais installer une meule endommagée.
- Après montage, dressage de la meule en place pour rectifier la face de travail.
Excentricité et dressage
L'excentricité est la totalité de l'écartement indiqué de la meule montée. Mesurez-la avec un indicateur à aiguille et comparez-la avec la spécification de la machine ou de la meule. Si l'excentricité est élevée, remontez et réexaminez avant le dressage. Le dressage supprime le point haut mais ne peut pas corriger une colonne de direction déformée ou une flèche endommagée.
Symptômes d'une meule non équilibrée
| Symptôme | Cause possible d'équilibre | Vérifiez |
|---|---|---|
| Les marques de broutement sont espacées régulièrement. | L'inégalité ou l'excentricité | Qualité de balancement, montage, arbre |
| Fente ou dérive de taille | Vibration et croissance thermique | Balancement, liquide de refroidissement, usure de la meule |
| Finition médiocre sur un côté | Excentricité de la meule ou de l'arbre | Excentricité et contact de la flange |
| Charge élevée sur l'arbre | Inégalité ou surcharge de la meule | Équilibrage, dressage, liquide de refroidissement |
| Le broutement qui augmente avec la vitesse | L'excès de masse résiduel | Équilibrage dynamique à vitesse de fonctionnement |
Liste de contrôle d'équilibrage
- Inspectez la meule, les flasques et la broche.
- Montez la meule et serrez uniformément.
- Mesurez l'excentricité avec un comparateur.
- Équilibrez la meule statiquement ou dynamiquement.
- Dressez la meule en place et revérifiez l'excentricité.
- Tournez à la vitesse de travail et vérifiez les vibrations.
- Rééquilibrez après changement ou usure de la meule.
Sécurité en premier
Utilisez toujours le garde-fou, vérifiez la vitesse maximale et restez à l'écart lors du démarrage d'une nouvelle ou d'une meule remontée. Une meule craquelée ou sur-accélérée peut éclater.
Limite d'utilisation — quand ne pas utiliser le diamant
Le diamant est l'abrasif le plus dur et le bon choix pour les matériaux durs, fragiles et non ferreux tels que le carbure cémenté, la céramique, le verre, le silicium, le saphir, la ferrite, le graphite et les composites. Il ne doit pas être utilisé sur les métaux ferreux — acier, fonte et leurs alliages — car le carbone du diamant réagit avec le fer aux températures de rectification (au-dessus d'environ 700 °C / 1300 °F). Cette affinité chimique provoque une usure rapide et anormale du diamant (graphitisation) et détruit la meule. Pour l'acier, l'acier trempé, la fonte et les autres pièces en matériau ferreux, utilisez plutôt le CBN (nitrure de bore cubique).