: +86 15874211461

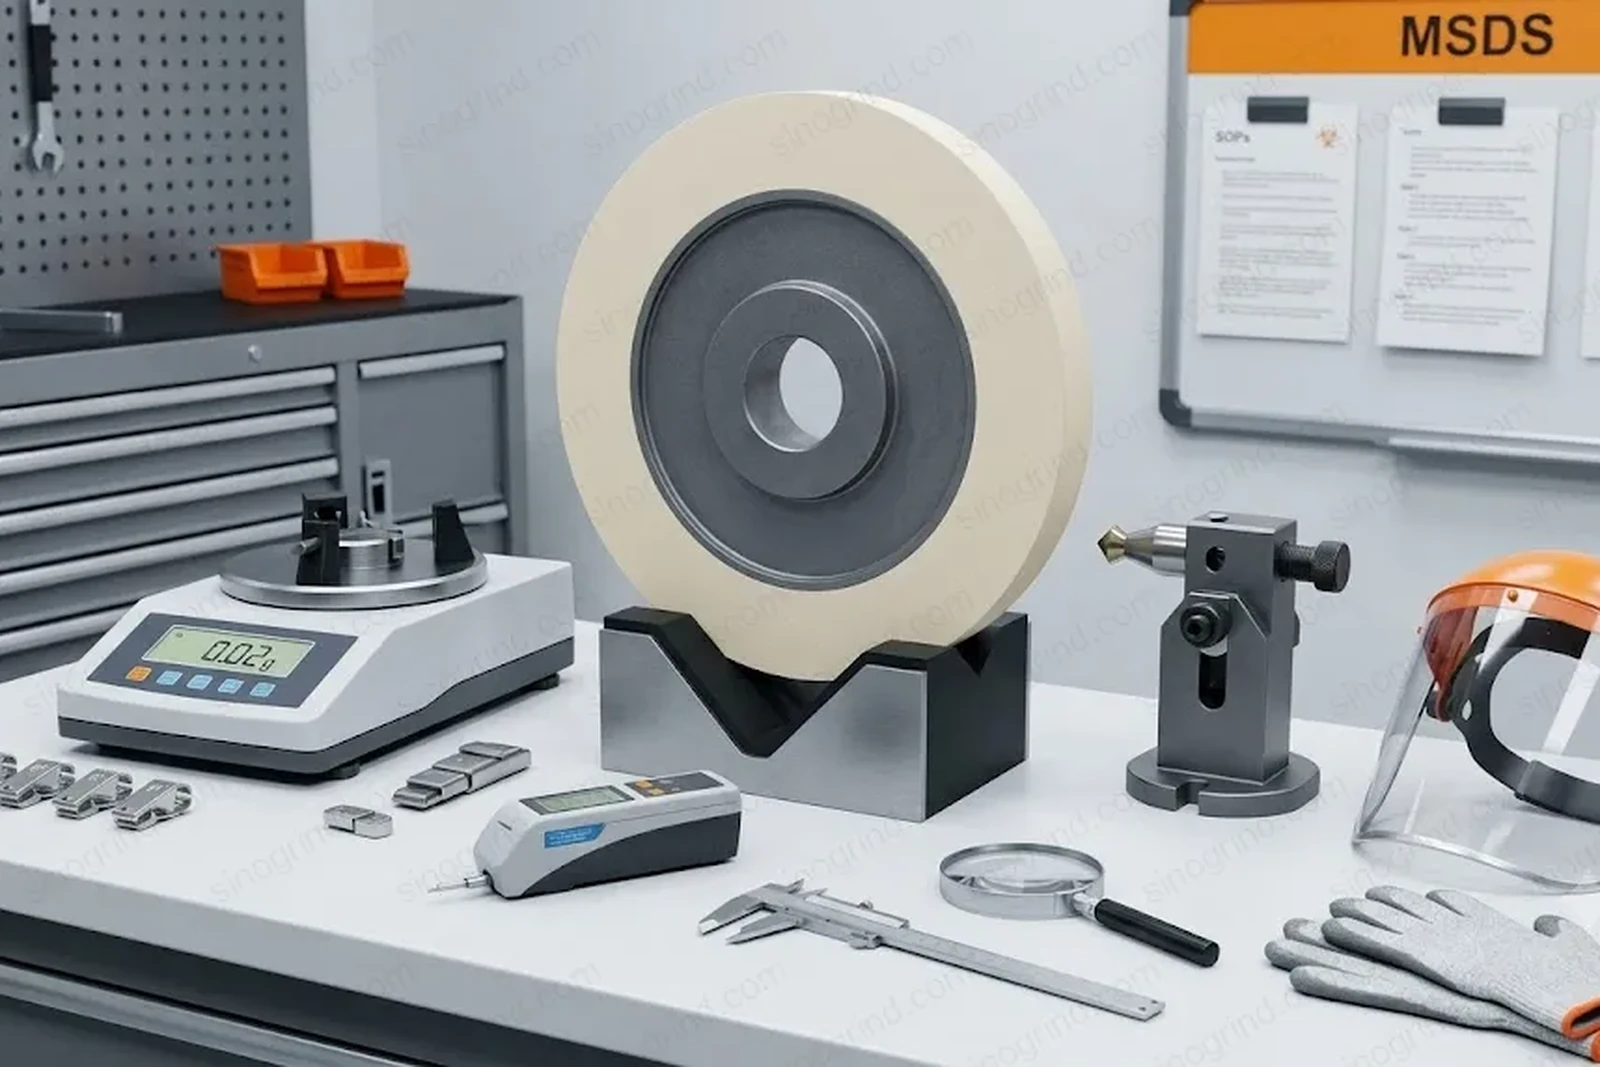
Bilancia la mola per ridurre vibrazioni, chatter e carico del mandrino. Il bilanciamento statico basta di solito per mole strette; quello dinamico serve per mole larghe, grandi o ad alta velocità. Bilancia dopo montaggio e raddrizzatura, controlla flange ed eccentricità e ricontrolla dopo un cambio mola o un'usura importante.
Perché il bilanciamento è importante
Una mola non bilanciata crea una forza rotante che cresce con la velocità. Il risultato è la vibrazione, i segni di chatter, la cattiva finitura, un maggiore consumo della mola e un carico aggiuntivo del mandrino. Nel lavoro di precisione, l'effetto può essere più grande dell'errore dalla scelta della grana o del legante.
Statico vs dinamico bilanciamento
| Metodo | Cosa corregge | Meglio per | Limitazioni |
|---|---|---|---|
| Bilanciamento statico | Spostamento del centro di massa in un piano | Moline sottili, rettifica su banco e rettifica superficiale | Non corregge il disequilibrio di coppia nelle mole larghe |
| Bilanciamento dinamico | Squilibrio in due piani, incluso coppia | Mole vaste, larghe e ad alta velocità | Richiede una macchina di bilanciamento o un sistema di bilanciamento integrato nella macchina |
| Bilanciamento integrato nella macchina | Squilibrio nel sistema di asse montato | Asse di produzione, rettifica ad alta velocità | Richiede hardware di asse/bilanciere adatto |
Gradi di bilanciamento
La qualità di bilanciamento è spesso espressa come un grado di bilanciamento ISO 1940 (numero G). Un numero G più basso significa un bilanciamento più stretto. Le mole diamantate utilizzano comunemente G16 o G6.3; le applicazioni di precisione o ad alta velocità possono richiedere G2.5 o superiore. Il grado corretto dipende dalla velocità, dal peso della mola e dal livello di vibrazione accettabile, quindi confermare con il fornitore di macchina e mola.
| Grado di bilanciamento | Vibrazione relativa | Uso tipico |
|---|---|---|
| G16 | Moderato | Rettifica generale, mole di grandi dimensioni |
| G6.3 | Bassa | Rettifica ad alta precisione, mandrini a velocità media |
| G2.5 | Molto bassa | Rettifica ad alta precisione e velocità |
| G1 / G0.4 | Estremamente bassa | Viti da presa speciali ad alta precisione e strumenti speciali |
Il grado solo non garantisce una buona finitura; l'impostazione, l'eccentricità, la raddrizzatura e la rigidità della macchina contano anche.
Impostazione e anelli
- Pulisci il foro della mola, gli anelli e la tara della vite; un pezzo di scarto o un gusci crea l'eccentricità.
- Usa il diametro del flangia corretto e un guanto morbido/washer come specificato dalla fabbricante della mola.
- Tighten in modo uniforme e non sovratensionare; la distorsione da sovratensionamento è un errore comune.
- Controlla la mola per crepe o danni prima di montarla; non montare mai una mola danneggiata.
- Dopo il montaggio, raddrizza la mola in sede per rettificare la faccia di lavoro.
Eccentricità e raddrizzatura
L'eccentricità totale indicata della mola montata è la runout. Misurala con un indicatore di giro e confrontala con la specifica della macchina o della mola. Se l'eccentricità è alta, rimonta e riconferma la mola prima di procedere con la raddrizzatura. La raddrizzatura elimina la zona alta ma non può correggere una mandrino piegata o un flangia danneggiato.
Sintomi di una mola non bilanciata
| Sintomo | Causa di bilanciamento possibile | Verifica |
|---|---|---|
| Le macchie di chatter a distanza regolare | Imbalance o eccentricità | Grado di bilanciamento, montaggio, asse |
| Talpa o deriva di dimensione | Vibrazioni e crescita termica | Bilanciamento, refrigerante, usura della mola |
| Pessima finitura su un lato | Eccentricità della mola o dell'asse | Eccentricità e contatto della lama |
| Carico di asse elevato | Imbalance o sovraccarico della mola | Bilanciamento, raddrizzatura, refrigerante |
| Vibrazione che aumenta con la velocità | Imbalance residuo | Bilanciamento dinamico a velocità di esercizio |
Elenco di controllo per il bilanciamento
- Ispezionare mola, flangie e mandrino.
- Montare la mola e serrare in modo uniforme.
- Misurare l'eccentricità con un comparatore.
- Bilanciare la mola staticamente o dinamicamente.
- Raddrizzare la mola montata e ricontrollare l'eccentricità.
- Far girare alla velocità di lavoro e controllare le vibrazioni.
- Ribilanciare dopo cambio o usura della mola.
La sicurezza va per prima
Usa sempre la guardia, controlla la velocità massima e mantieniti alla larga quando si avvia una nuova o una ruota rimontata. Una ruota rotta o sovralimentata può esplodere.
Limite d'impiego — quando non usare il diamante
Il diamante è l'abrasivo più duro ed è la scelta corretta per i materiali duri, fragili e non ferrosi come il carburo cementato, le ceramiche, il vetro, il silicio, lo zaffiro, la ferrite, la grafite e i compositi. Non deve essere usato sui metalli ferrosi — acciaio, ghisa e loro leghe — perché il carbonio del diamante reagisce con il ferro alle temperature di rettifica (all'incirca oltre 700 °C / 1300 °F). Questa affinità chimica provoca una rapida e anomala usura del diamante (grafitizzazione) e distrugge la mola. Per acciaio, acciaio temprato, ghisa e altri pezzi ferrosi, usare invece il CBN (nitruro di boro cubico).