: +86 15874211461

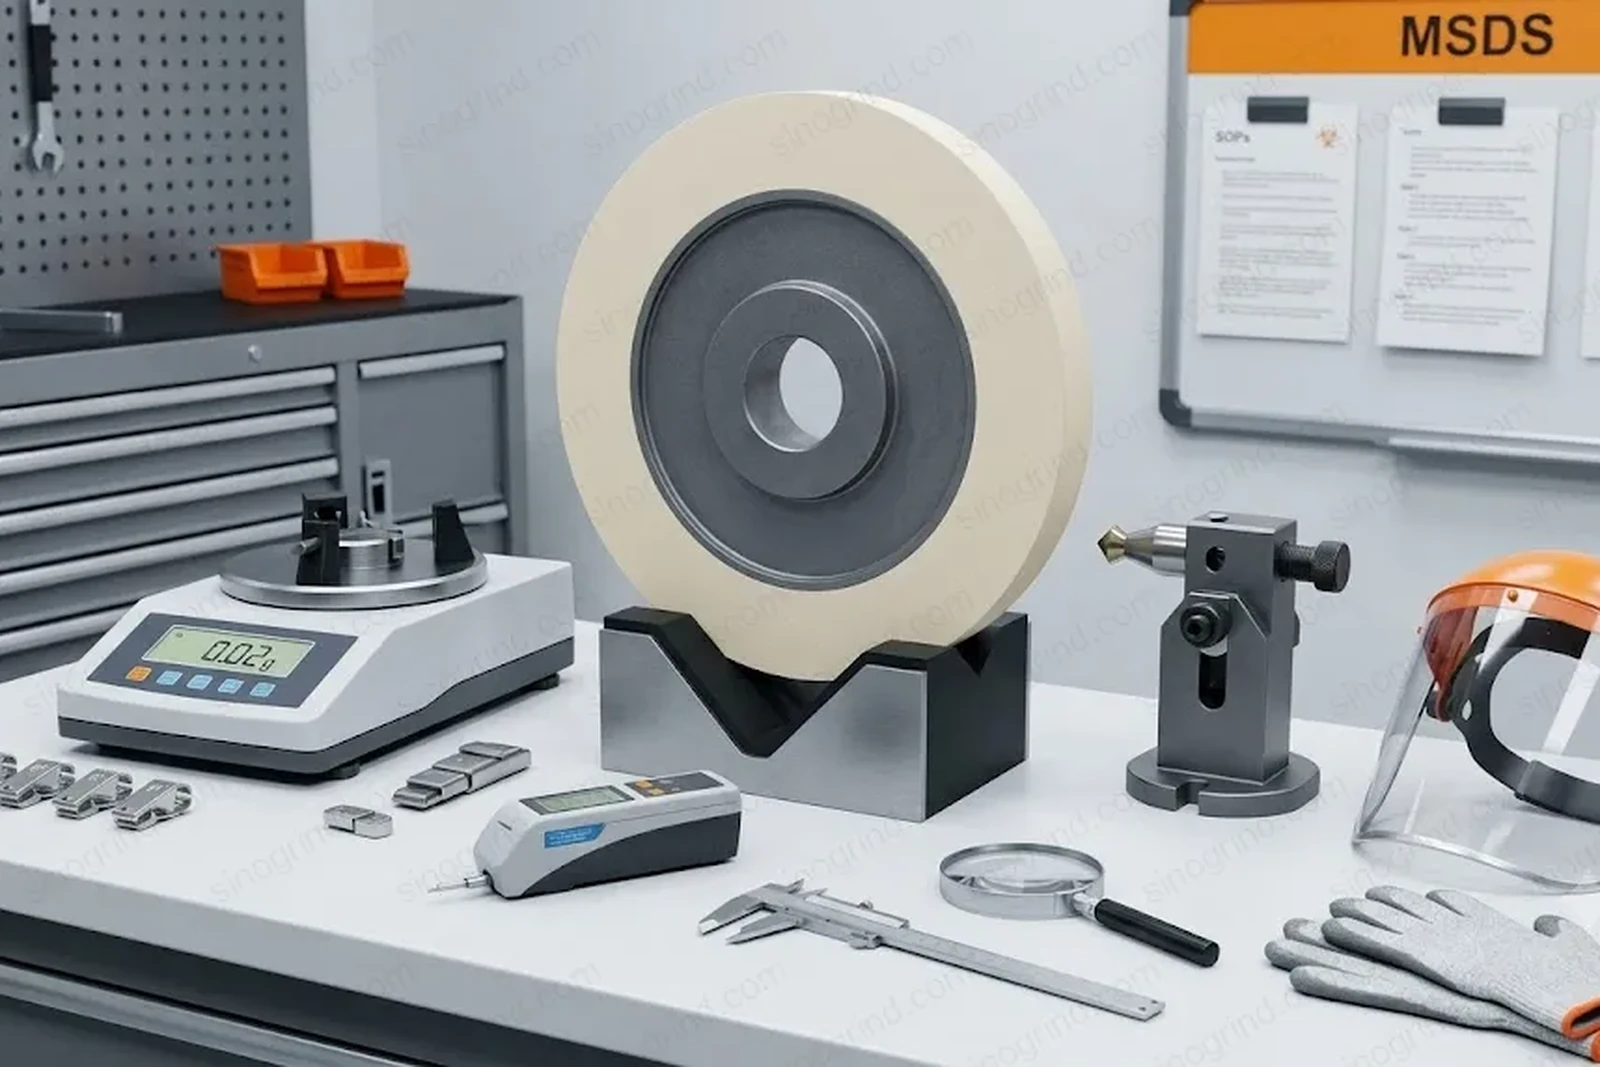
Wyważaj ściernicę, aby zmniejszyć drgania, drgania wymuszone i obciążenie wrzeciona. Wyważanie statyczne zwykle wystarcza dla wąskich ściernic; dynamiczne jest potrzebne dla szerokich, dużych lub szybkoobrotowych. Wyważaj po zamontowaniu i obciągnięciu, sprawdzaj kołnierze i bicie, a następnie sprawdź ponownie po wymianie ściernicy lub znacznym zużyciu.
Dlaczego wyważanie jest ważne
Niewyważona ściernica tworzy ruch obrotowy, który rośnie wraz z prędkością. Wynikiem jest drgania, ślady drgań, zła chropowatość, szybsze zużycie ściernicy i dodatkowe obciążenie wrzeciona. W precyzyjnej pracy efekt może być większy niż błąd z wyboru ziarna lub spoiwa.
Wyważanie statyczne a dynamiczne
| Metoda | Co poprawia | Najlepsze dla | W przypadku ściernic diamentowych z łączem metalowym (metal bond) i ściernic z łączem ceramicznym (vitrified bond) oraz ściernic z łączem galwanicznym (electroplated bond) zalecane jest wyważanie (balancing) przed użyciem. Należy pamiętać, że niektóre ściernice mogą być już wyważone przez producenta, jednak nie jest to powszechna praktyka. |
|---|---|---|---|
| W przypadku ściernic diamentowych z łączem żywicznym (resin bond) lub ceramicznym (vitrified bond) oraz ściernic z łączem galwanicznym (electroplated bond) zalecane jest wyważanie (balancing) przed użyciem. Należy pamiętać, że niektóre ściernice mogą być już wyważone przez producenta, jednak nie jest to powszechna praktyka. | Przesunięcie środka masy w jednej płaszczyźnie | Szerokie ściernice, szlifowanie na stołku i powierzchniową szlifowanie | Nie koryguje nieliniowości w szerokich ściernicach |
| Dynamiczne wyważanie | Niesymetria w dwóch płaszczyznach, w tym para | Szerokie, duże i wysokoobrotowe ściernice | Potrzebuje maszyny do wyważania lub systemu wbudowanego na maszynie |
| Wyważanie na maszynie | Niesymetria w systemie głowicy zamontowanej | Głowice produkcyjne, szybkie ścieranie | Wymaga odpowiedniej sprzętnej głowicy/wyważacza |
Stopnie balansowania
Jakość balansowania jest często wyrażana jako klasa wyważenia ISO 1940 (G numer). Niski numer G oznacza ściślejszy balans. Serciwa mechaniczne często używają G16 lub G6.3; precyzyjne lub wysokoobrotowe aplikacje możą wymagać G2.5 lub lepszego. Poprawny stopień zależy od prędkości, masy ściernicy i poziomu dopuszczalnych wibracji, więc potwierdź to z maszyną i dostawcą ściernicy.
| Stopień balansowania | Wibracja względna | Typowe zastosowanie |
|---|---|---|
| G16 | Średnie | Ścieranie ogólne, większe ściernice |
| G6.3 | Niska | Precyzyjna frezarka, średnie obroty wałka |
| G2.5 | bardzo niska | Dokładna i szybka frezarka |
| G1 / G0.4 | Najbardziej niska | Specjalne precyzyjne wałki i urządzenia |
Stopień sam w sobie nie gwarantuje dobrego końca; montaż, bicie, obciąganie i elastyczność maszyny są również istotne.
Montaż i łączniki
- Czyść wnękę ściernicy, łączniki i wąską strzałkę wałka; cień lub grzebień tworzą bicie.
- Użyj prawidłowej średnicy tulei i cienkiej gąbki/wkrętka zgodnie z wymaganiami producenta ściernicy.
- Najpierw zamocuj równomiernie, nie przekraczaj dopuszczalnej mocy i nie nadmiernie ściskaj; deformacja spowodowana nadmiernym ściskaniem jest powszechnym błędem.
- Przed zamocowaniem sprawdź, czy ściernica nie ma pęknięć lub uszkodzeń; nigdy nie zamocuj uszkodzonej ściernicy.
- Po zamocowaniu obciągaj ściernicę w miejscu, aby ustawić jej powierzchnię roboczą.
Bicie i obciąganie
Bicie to łączna wskazana nieregularność zamontowanej ściernicy. Mierzyć ją należy przy pomocy wskazówki obrotowej i porównać z danymi maszyny lub ściernicy. Jeśli bić jest wysokie, zdemontuj i ponownie sprawdź przed obciąganiem. Obciąganie usuwa wysokie punkty ale nie poprawia zgiętego wału lub uszkodzonego trzonu.
Znaki wskazujące na niezbalansowaną ściernicę
| Objaw | Powyższe przyczyny mogą powodować niezbalansowanie ściernicy | Sprawdź |
|---|---|---|
| Oznaki drgań w regularnych odstępach | Niesymetria lub bicie. | Stopień balansu, montaż, szprycha. |
| Żłobienie lub zmiana rozmiaru. | Drgania i wzrost cieplny. | Balans, chłodziwo, zużycie ściernicy. |
| Zła chropowatość na jednej stronie. | Niesymetria ściernicy lub szprychi. | Bicie i kontakt z obręczą. |
| Wysokie obciążenie szprychi. | Niesymetria lub obciążenie ściernicy. | Waga, obciąganie, chłodziwo |
| Drgania, które rosną z prędkością | Residuum nierównowagi | Równowaga dynamiczna przy prędkości roboczej |
Lista kontrolna wyważania
- Sprawdź ściernicę, kołnierze i wrzeciono.
- Zamontuj ściernicę i dokręć równomiernie.
- Zmierz bicie czujnikiem zegarowym.
- Wyważ ściernicę statycznie lub dynamicznie.
- Obciągnij ściernicę na maszynie i sprawdź bicie.
- Uruchom przy prędkości roboczej i sprawdź drgania.
- Wyważ ponownie po wymianie lub zużyciu ściernicy.
Pierwszeństwo bezpieczeństwa
Zawsze używaj ochrony, sprawdź maksymalną prędkość i stój na bezpiecznej odległości podczas uruchamiania nowej lub ponownie zamontowanej ściernicy. Żelazna ściernica pęknie, jeśli jest uszkodzona lub przeciążona.
Granica zastosowań — kiedy nie stosować diamentu
Diament jest najtwardszym materiałem ściernym i właściwym wyborem do twardych, kruchych, nieżelaznych materiałów, takich jak węgliki spiekane, ceramika, szkło, krzem, szafir, ferryt, grafit i kompozyty. Nie wolno go stosować do metali żelaznych — stali, żeliwa i ich stopów — ponieważ węgiel zawarty w diamencie reaguje z żelazem w temperaturach szlifowania (około 700 °C / 1300 °F i powyżej). To powinowactwo chemiczne powoduje szybkie, nieprawidłowe zużycie diamentu (grafityzację) i niszczy ściernicę. Do stali, stali hartowanej, żeliwa i innych przedmiotów żelaznych należy zamiast tego stosować CBN (kubiczny azotek boru).