
 : +86 15874211461

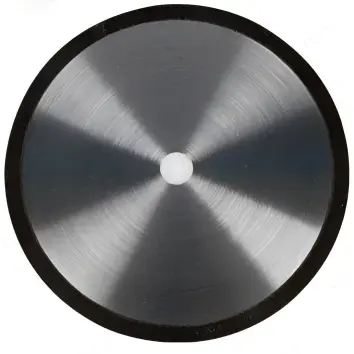
Risposta rapida: la rettifica del retro del wafer e il taglio in chip utilizzano mole diamantate fini (D126–D400+), di solito elettrodepositate o con legante in resina, progettate per un basso danneggiamento subsuperficiale. La scelta della mola è guidata dalla resistenza finale del die e dalla finitura, non dalla velocità di asportazione.
Letture correlate: Mola diamantata elettrodepositata · Mola diamantata per ottica, quarzo & zaffiro · Mola diamantata per la rettifica delle ceramiche.
Perché la rettifica dei semiconduttori è un processo a basso danneggiamento
L'assottigliamento e il taglio in chip asportano materiale da silicio, SiC o zaffiro. La qualità della superficie e del substrato finiti determina la resistenza del die e la resa dei dispositivi, perciò il processo è progettato per minimizzare microcricche e tensioni residue. Granulometria fine, un legante tenace ma libero di tagliare e un controllo accurato dell'avanzamento sono le leve.
Tipi di mola nel processo wafer
| Processo | Mola | Legante | Granulometria (FEPA D) |
|---|---|---|---|
| Sgrossatura del retro | A tazza | Elettrodepositato | D251–D400 |
| Finitura del retro | A tazza | Resina / Metallo | D126–D252 |
| Lucidatura / distensione delle tensioni | Tazza fine | Resina / Vetrificato | D15–D64 |
| Taglio in chip / singolarizzazione | Lama sottile | Elettrodepositato | D252–D400+ |
La rettifica del retro utilizza mole a tazza di grande diametro; il taglio in chip utilizza lame ultrasottili che devono tagliare velocemente con scheggiature minime.
Controlli di processo che proteggono la resa
- Avanzamento ultrabasso per la passata di finitura, per limitare il danneggiamento subsuperficiale.
- Refrigerante abbondante e acqua pulita e filtrata per allontanare i detriti fini.
- Raddrizzatura / condizionamento in situ per mole a tazza in resina e metalliche.
- Mandrini bilanciati e privi di vibrazioni — le vibrazioni creano cricche.
- Sequenza grossa/fine abbinata — prima l'asportazione, poi il controllo del danno.
Il materiale influenza la scelta della mola
Il silicio è il riferimento; SiC e zaffiro sono molto più duri e richiedono diamante più grossolano o a concentrazione più alta e possibilmente un legante diverso. I semiconduttori composti e i substrati per packaging possono richiedere mole personalizzate a granulometria fine. Provare sempre la sequenza dall'inizio alla fine per la validazione della resistenza del die.
Quale specifica scegliere?
| Parametro | Valore tipico |
|---|---|
| Tipo di mola | Mola a tazza (retro) / lama sottile (taglio in chip) |
| Legante | Elettrodepositato / Resina |
| Granulometria (FEPA D) | D126–D400+ (fine D15–D64) |
| Concentrazione | 100–200% |
| Refrigerante | Acqua demineralizzata (DI), portata elevata, filtrata |
| Priorità | Basso danneggiamento subsuperficiale, resa elevata |
La granulometria finale è determinata dalla specifica di resistenza del die e di finitura.
La profondità del danno è il costo nascosto
La rettifica del wafer asporta materiale rapidamente, ma lascia anche uno strato danneggiato sotto la superficie. Quello strato è invisibile al comparatore e si manifesta più tardi come perdita di resistenza del die o rottura. Il processo è quindi costruito attorno a una mola finale fine e a uno spark-out controllato, non attorno alla massima velocità di asportazione possibile.
Due operazioni dominano: la rettifica del retro, in cui una mola a tazza assottiglia il wafer, e il taglio in chip, in cui una lama sottile separa i die. Entrambe usano diamante in un legante progettato per rilasciare i grani in modo pulito, ed entrambe dipendono dal refrigerante e dalla precisione del mandrino più che dal prezzo della mola.
Come preparo il posto di lavoro?
- Controllare l'eccentricità del mandrino. Nelle rettificatrici per retro, un'eccentricità dell'ordine del micron è prassi normale; qualsiasi valore maggiore si manifesta come variazione di spessore sul wafer.
- Selezionare la coppia di mole. Una mola grossa per l'asportazione e una mola fine per la passata di finitura, con la mola fine che asporta solo pochi micrometri.
- Impostare l'avanzamento. Avanzare a piccoli incrementi con una fase di raddrizzatura in situ tra un wafer e l'altro per mantenere la superficie aperta.
- Controllare il refrigerante. Acqua a temperatura stabilizzata con la portata corretta; la deriva termica cambia lo spessore finale.
- Misurare il danno, non solo lo spessore. Usare il metodo di ispezione concordato per confermare che lo strato danneggiato rientri nella specifica.
- Registrare la durata della mola. Annotare i wafer per mola e l'andamento dello spessore, così la sostituzione avviene prima che la resa cali.
Come risolvo i problemi più comuni?
| Sintomo | Causa più probabile | Cosa modificare |
|---|---|---|
| Variazione di spessore sul wafer | Eccentricità del mandrino, mola non raddrizzata, deriva termica | Raddrizzare di nuovo, controllare l'eccentricità, stabilizzare la temperatura del refrigerante |
| Scheggiature sul bordo del wafer | Mola di finitura troppo grossa o avanzamento eccessivo | Granulometria più fine, avanzamento inferiore, aggiungere spark-out |
| Graffi provenienti dalla fase di rettifica | Trucioli nel refrigerante o mola intasata | Migliorare la filtrazione, raddrizzare la mola, lavare le linee |
| Bassa resistenza del die | Danneggiamento subsuperficiale dalla passata di finitura | Ridurre la profondità della mola di finitura, aggiungere una fase di lucidatura |
| La mola si intasa rapidamente | Legante troppo duro per la velocità di asportazione | Legante più tenero o raddrizzatura in situ più frequente |
Le perdite di resa nella rettifica del wafer compaiono di solito a valle, ed è per questo che la profondità del danno si misura, non si presume.
Cosa deve includere una RFQ?
- Wafer: diametro, materiale (Si, SiC, zaffiro, vetro) e spessore obiettivo.
- Operazione: rettifica del retro, taglio in chip o rifilatura del bordo, e modello della macchina.
- Mola: tipo a tazza o lama, granulometria, legante e limite specificato dello strato danneggiato.
- Refrigerante: temperatura di mandata, portata e filtrazione.
- Accettazione: criteri TTV, scheggiature e resistenza del die.
- Volume: wafer a settimana e durata attuale della mola, per dimensionare l'ordine.
Consulta la gamma di Mole diamantate & CBN per questa applicazione.
Nella rettifica dei semiconduttori, una mola che dura più a lungo ma lascia uno strato danneggiato più profondo è un risparmio illusorio: il costo della fase di lucidatura aggiuntiva o della resistenza del die perduta è molto maggiore del prezzo della mola. Specificare prima il limite di danneggiamento, poi scegliere la mola che lo rispetta.
I pezzi ferrosi sono diversi
Il diamante è l'abrasivo per silicio, carburo di silicio, zaffiro e vetro. Per attrezzature e particolari soggetti a usura in acciaio o ghisa nella stessa officina, usare invece il CBN.
Sottotabella 1 — per famiglia di materiali
| Materiale | Operazione tipica | Legante consigliato | Granulometria (FEPA D) | Concentrazione | Ra tipico |
|---|---|---|---|---|---|
| Carburo cementato (WC-Co) | Rettifica di frese & utensili | Resina / Metallo | D91–D181 | 100–150% | 0.1–0.4 µm |
| PCD / PCBN | Preparazione del filo, periferica | Metallo / Vetrificato | D46–D91 | 125–150% | 0.05–0.2 µm |
| Ceramiche avanzate (Al₂O₃, ZrO₂, Si₃N₄) | Superficie / forma | Vetrificato / Resina | D64–D151 | 75–125% | 0.2–0.6 µm |
| Vetro ottico / piano, quarzo | Bordo, bisello, CNC | Metallo / Resina | D64–D126 | 75–125% | 0.05–0.3 µm |
| Semiconduttori (Si, SiC, zaffiro) | Rettifica del retro, taglio in chip | Elettrodepositato / Resina | D126–D400+ | 100–200% | <0.02 µm (fine) |
| Ferrite / magnetico dolce | Superficie / forma | Resina / Metallo | D91–D181 | 100–150% | 0.2–0.8 µm |
| Grafite / carbonio | Profilatura / troncatura | Elettrodepositato / Metallo | D181–D301 | 75–125% | — |
| CFRP / compositi | Taglio, scanalatura | Elettrodepositato | D252–D400 | — | — |
| Rivestimenti termospruzzati | Rettifica, lucidatura | Resina / Metallo | D126–D252 | 75–100% | 0.1–0.4 µm |
| Pietra / quarzo tecnico | Bordo, calibrazione | Metallo / Elettrodepositato | D181–D400 | — | — |
| Zirconia (dentale / medicale) | Finitura, lucidatura | Resina / Vetrificato | D46–D126 | 75–100% | 0.1–0.3 µm |
| Acciaio / ghisa (ferrosi) | — | Non diamante — usare CBN | — | — | — |
Valori indicativi per la pianificazione; confermare granulometria, concentrazione e legante definitivi con una prova di rettifica sulla propria macchina.
Limite d'impiego — quando non usare il diamante
Il diamante è l'abrasivo più duro ed è la scelta corretta per i materiali duri, fragili e non ferrosi come il carburo cementato, le ceramiche, il vetro, il silicio, lo zaffiro, la ferrite, la grafite e i compositi. Non deve essere usato sui metalli ferrosi — acciaio, ghisa e loro leghe — perché il carbonio del diamante reagisce con il ferro alle temperature di rettifica (all'incirca oltre 700 °C / 1300 °F). Questa affinità chimica provoca una rapida e anomala usura del diamante (grafitizzazione) e distrugge la mola. Per acciaio, acciaio temprato, ghisa e altri pezzi ferrosi, usare invece il CBN (nitruro di boro cubico).













