
 : +86 15874211461

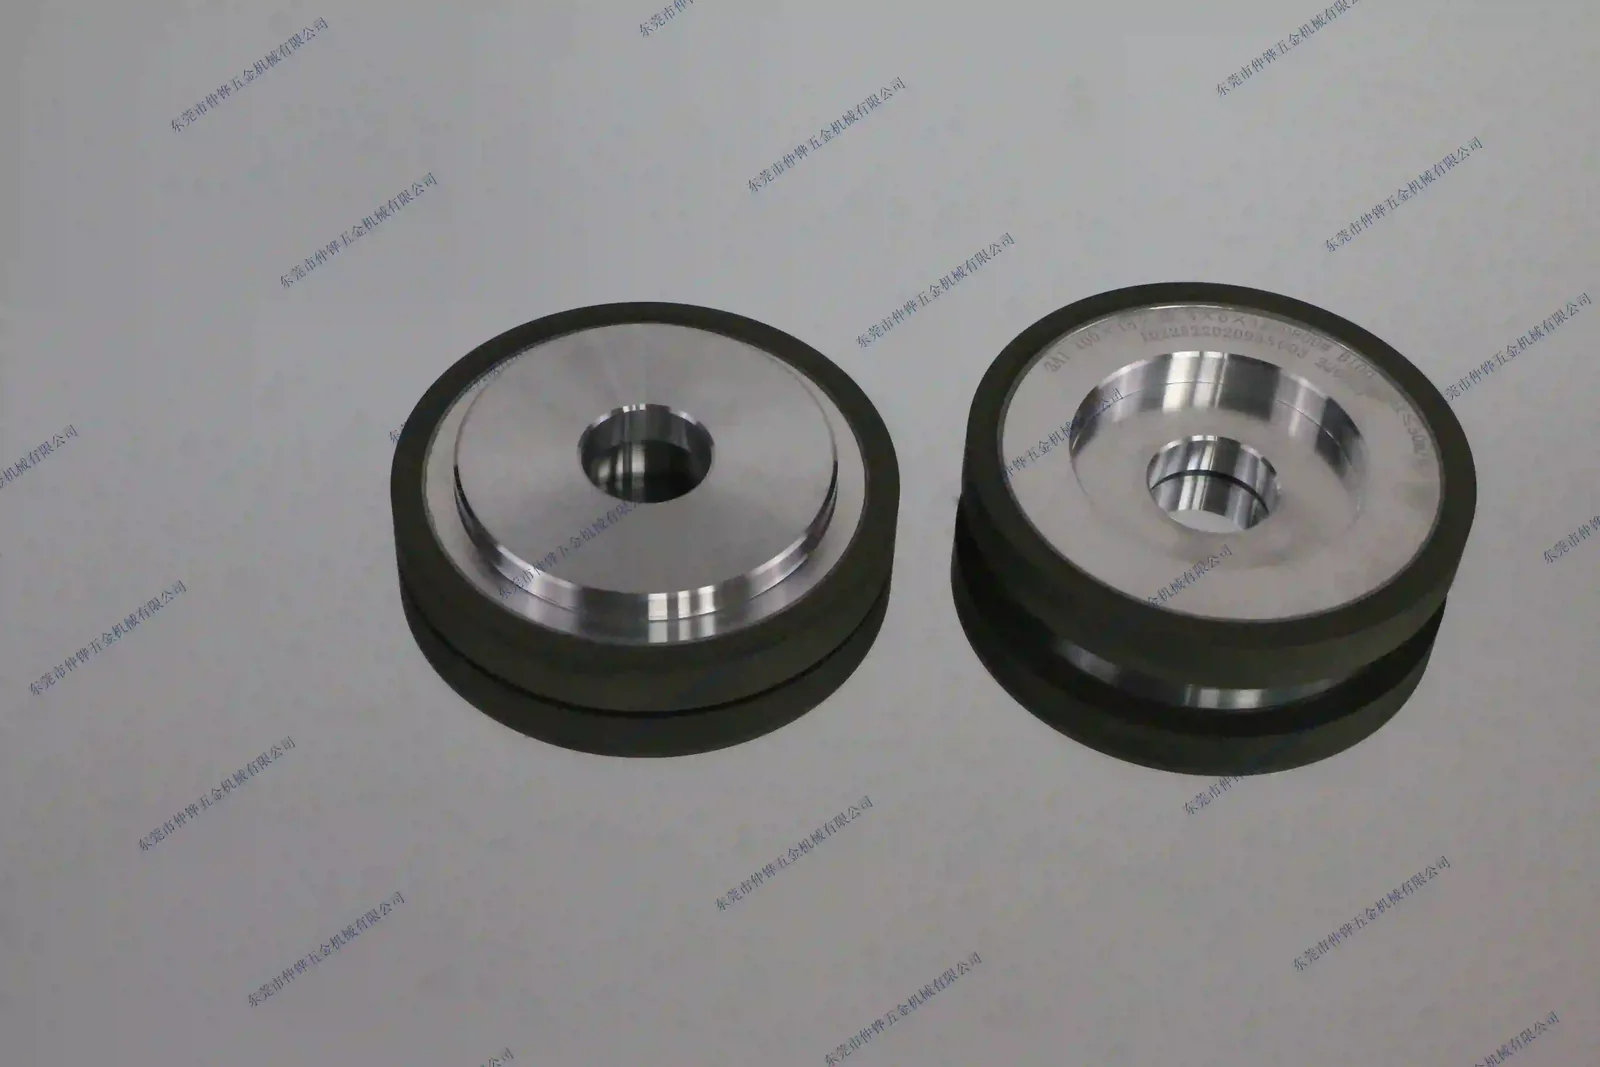
O preço de um rebolo de diamante é um preço de especificação, não de catálogo. Os principais fatores são abrasivo, grão, concentração, ligante, diâmetro e largura, complexidade de forma, tolerância, material do núcleo, inspeção e quantidade do pedido. Compare o custo por peça — preço do rebolo dividido pelas peças por rebolo, mais dressagem, paradas e refugo — em vez do preço por rebolo.
O que impulsiona o preço
| Fator de custo | Efeito no preço | Por quê |
|---|---|---|
| Abrasivo | O rebolo de diamante e o CBN custam mais do que o AO/SiC | Superabrasivo em grão e processamento |
| Tamanho do grão | Grãos mais finos custam mais | Classificação e rendimento |
| Concentração | Concentração mais alta custa mais | Mais diamante na camada de trabalho |
| Ligante | Metal e vitrificado geralmente custam mais do que o resinoso | Materiais brutos e fogueira/sinterização |
| Diâmetro e largura | Rebolsos maiores custam mais | Mais volume de abrasivo e material de núcleo |
| Complexidade da forma | Perfis e paredes finas custam mais | Formação, ferramentação e yield |
| Tolerância | Tolerância mais apertada custa mais | Inspeção, fixagem e resíduos |
| Material de núcleo | Núcleos de aço, alumínio e compostos diferem | Máquina de usinagem e peso |
| Testagem | Excentricidade, balanceamento e inspeção aumentam o custo | Tempo de medição e documentação |
| Quantidade da encomenda | Maiores volumes reduzem o preço unitário | Amortização do setup e ferramentas |
Custo relativo por tipo de rebolo
Use apenas para orçamentos iniciais. As cotações reais dependem da especificação completa.
| Tipo de rebolo | Custo relativo | Notas |
|---|---|---|
| Rebolo de diamante, ligante resinoso, pequeno | Baixo-médio | Tamanhos comuns de sala de usinagem |
| Rebolo de diamante, ligante resinoso, grande/perfil | Médio | O tamanho e a forma adicionam custo |
| Rebolo de diamante, ligante metálico | Médio-alto | Sinterização e tolerâncias apertadas |
| Rebolo de diamante/PCB, ligante vitrificado | Médio-a-alto | Queima, controle de porosidade e perfisagem |
| Rebolo de diamante eletrodepositado, pequeno | Baixo-médio | Camada única; substituído quando desgastado |
| Rebolo de CBN vitrificado grande | Alto | Tamanho, forma e precisão |
| Ferramentas PCD/PCBN personalizadas | Alto | Projeto, tolerância e baixa produção |
Custo por parte, não preço por rebolo
Um rebolo que custe duas vezes mais, mas dure quatro vezes mais, pode reduzir o custo do abrasivo em 50%. A comparação completa é:
Custo por parte = (preço do rebolo ÷ partes por rebolo) + custo de dressagem + custo de parada + custo de rejeição
Avalie as partes por rebolo e o tempo de ciclo em uma prova. Utilize a guia de G-ratio e custo para comparar a vida útil do rebolo de forma consistente.
O que incluir em uma solicitação de oferta
- Descreva a peça, a dureza e a remoção.
- Prepare um desenho com D x T x H x W e a forma.
- Informe abrasivo, grão, concentração e ligante.
- Informe máquina, velocidade, refrigerante e fixação.
- Informe tolerância, balanceamento e inspeção.
- Informe quantidade e consumo anual.
- Solicite teste e comparação de custo por peça.
Não compre apenas com base no preço
Uma rebolo barata que queima, carrega ou necessita de dressagem frequente pode custar mais por peça do que uma rebolo premium. Peça uma prova e compare as peças por rebolo, tempo de ciclo e resíduo.
Formas comuns de compradores pagarem mais do que o necessário
- Especificar um grão mais fino ou uma concentração mais alta do que o acabamento requer.
- Escolher um perfil complexo quando um padrão seria suficiente.
- Ignorar o tempo de dressagem e parada na comparação.
- Orçar pequenas quantidades de uma rebolo personalizada sem um plano de prova.
- Não verificar se um tamanho padrão pode ser adaptado.
Limite de aplicação — quando não usar diamante
O diamante é o abrasivo mais duro e a escolha correta para materiais duros, frágeis e não ferrosos, como carboneto cimentado, cerâmica, vidro, silício, safira, ferrita, grafite e compósitos. Não deve ser utilizado em metais ferrosos — aço, ferro fundido e suas ligas — porque o carbono do diamante reage com o ferro nas temperaturas de retificação (aproximadamente acima de 700 °C / 1300 °F). Essa afinidade química provoca desgaste rápido e anormal do diamante (grafitização) e destrói o rebolo. Para aço, aço temperado, ferro fundido e outras peças ferrosas, use CBN (nitreto de boro cúbico) em vez disso.












