
 : +86 15874211461

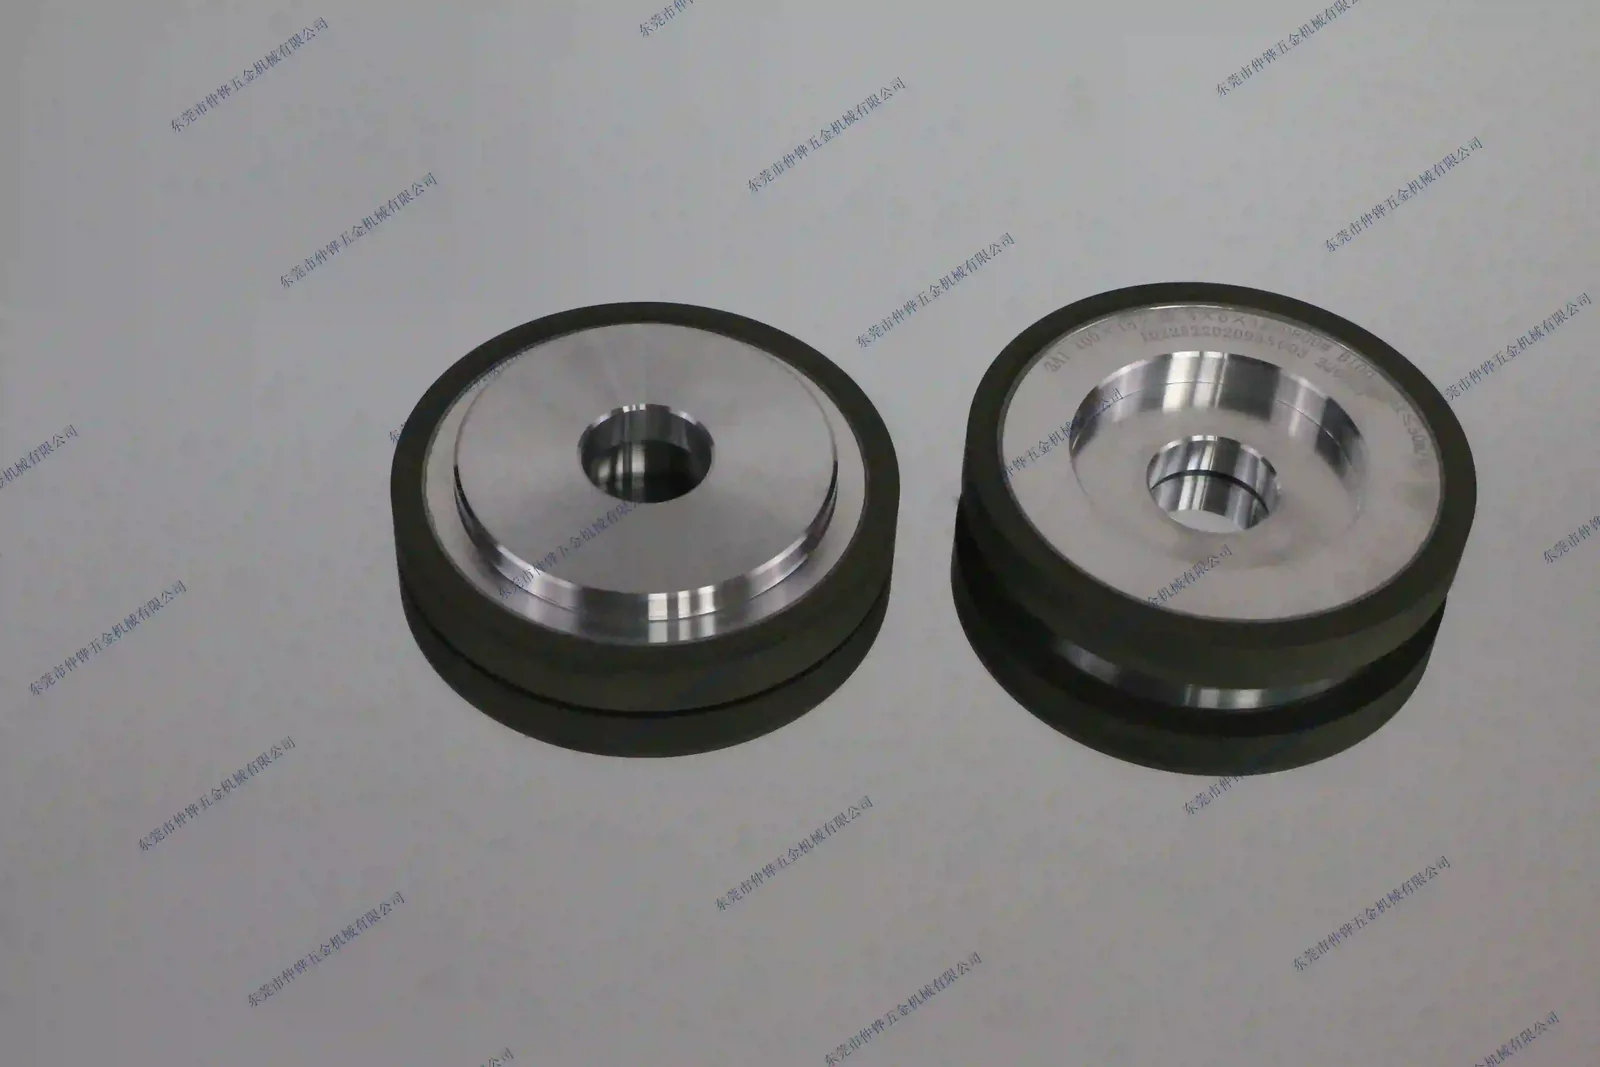
Der Preis einer Diamantschleifscheibe ist ein Spezifikationspreis, kein Katalogpreis. Die wichtigsten Faktoren sind Schleifmittel, Körnung, Konzentration, Bindung, Durchmesser und Breite, Formkomplexität, Toleranz, Kernmaterial, Prüfung und Bestellmenge. Vergleichen Sie die Kosten pro Teil – Scheibenpreis geteilt durch Teile pro Scheibe plus Abricht-, Stillstands- und Ausschusskosten – statt den Preis pro Scheibe.
Was den Preis beeinflusst
| Kostentreiber | Auswirkung auf den Preis | Warum |
|---|---|---|
| Schleifmittel | Diamant und CBN kosten mehr als AO/SiC | Superabrasivkorn und Verarbeitung |
| Körnung | Feinere Körnungen kosten mehr | Klassifizierung und Ausbeute |
| Konzentration | Höhere Konzentration kostet mehr | Mehr Diamant in der Arbeitsschicht |
| Bindung | Metall- und keramische Bindungen kosten meist mehr als Kunstharz | Rohstoffe und Brennen/Sintern |
| Durchmesser und Breite | Größere Schleifscheiben kosten mehr | Mehr Schleifmittelvolumen und Kernmaterial |
| Formkomplexität | Profile und dünne Wände kosten mehr | Formgebung, Werkzeug und Ausbeute |
| Toleranz | Engere Toleranzen kosten mehr | Prüfung, Spannvorrichtung und Ausschuss |
| Kernmaterial | Stahl-, Aluminium- und Verbundkerne unterscheiden sich | Bearbeitung und Gewicht |
| Prüfung | Rundlauf, Auswuchten und Prüfung verursachen zusätzliche Kosten | Messzeit und Dokumentation |
| Bestellmenge | Höhere Stückzahl senkt den Stückpreis | Kosten für Einrichtung und Werkzeugamortisation |
Relative Kosten nach Schleifscheibentyp
Nur für frühe Budgetplanung verwenden. Tatsächliche Angebote hängen von der vollständigen Spezifikation ab.
| Schleifscheibentyp | Relative Kosten | Hinweise |
|---|---|---|
| Kunstharzbindung Diamant, klein | Niedrig–mittel | Übliche Werkstattgrößen |
| Kunstharzbindung Diamant, groß/profil | Mittel | Größe und Form erhöhen die Kosten |
| Metallbindung Diamant | Mittel–hoch | Sintern und enge Toleranzen |
| Keramische Bindung Diamant/CBN | Mittel–hoch | Brennen, Porositätskontrolle und Profilierung |
| Galvanische Bindung Diamant, klein | Niedrig–mittel | Einzelschicht; wird bei Abnutzung ersetzt |
| Große keramische Bindung CBN | Hoch | Größe, Form und Präzision |
| Maßgefertigte PCD/PCBN-Werkzeuge | Hoch | Design, Toleranz und Kleinserie |
Kosten pro Teil, nicht Preis pro Schleifscheibe
Eine Schleifscheibe, die doppelt so viel kostet, aber viermal länger hält, kann die Schleifkosten pro Teil halbieren. Der vollständige Vergleich lautet:
Kosten pro Teil = (Schleifscheibenpreis ÷ Teile pro Schleifscheibe) + Abrichtkosten + Stillstandskosten + Ausschusskosten
Messen Sie die Teile pro Schleifscheibe und die Zykluszeit in einem Versuch. Verwenden Sie den G-Verhältnis- und Kostenleitfaden, um die Standzeit der Schleifscheibe konsistent zu vergleichen.
Was in eine Anfrage (RFQ) aufgenommen werden sollte
- Werkstück, Härte und Abtrag beschreiben.
- Zeichnung mit D x T x H x W und Form vorbereiten.
- Schleifmittel, Körnung, Konzentration und Bindung angeben.
- Maschine, Drehzahl, Kühlmittel und Spannung angeben.
- Toleranz, Auswuchtung und Prüfanforderungen angeben.
- Bestellmenge und Jahresbedarf nennen.
- Testlauf und Kosten-pro-Teil-Vergleich anfordern.
Nicht nur nach dem Preis kaufen
Eine billige Schleifscheibe, die Schleifbrand verursacht, zusetzt oder häufiges Abrichten erfordert, kann pro Teil mehr kosten als eine hochwertige Schleifscheibe. Fordern Sie einen Test an und vergleichen Sie Teile pro Schleifscheibe, Zykluszeit und Ausschuss.
Häufige Gründe, warum Käufer zu viel bezahlen
- Die Angabe einer feineren Körnung oder höheren Konzentration, als die Oberflächengüte erfordert.
- Die Wahl eines komplexen Profils, wenn eine Standardform ausreichen würde.
- Das Vernachlässigen von Abrichtzeit und Stillstandszeiten im Vergleich.
- Die Bestellung kleiner Mengen einer kundenspezifischen Schleifscheibe ohne Testplan.
- Das Nichtprüfen, ob eine Standardgröße angepasst werden kann.
Grenzregel – wann Diamant nicht verwendet werden sollte
Diamant ist das härteste Schleifmittel und die richtige Wahl für harte, spröde, Nichteisen-Materialien wie Hartmetall, Keramik, Glas, Silizium, Saphir, Ferrit, Graphit und Verbundwerkstoffe. Er darf nicht für Eisenmetalle – Stahl, Gusseisen und deren Legierungen – verwendet werden, da der Kohlenstoff im Diamant bei Schleiftemperaturen (etwa über 700 °C / 1300 °F) mit Eisen reagiert. Diese chemische Affinität führt zu schnellem, abnormalem Diamantverschleiß (Graphitisierung) und zerstört die Schleifscheibe. Für Stahl, gehärteten Stahl, Gusseisen und andere Eisenwerkstücke verwenden Sie stattdessen CBN (kubisches Bornitrid).












