
 : +86 15874211461

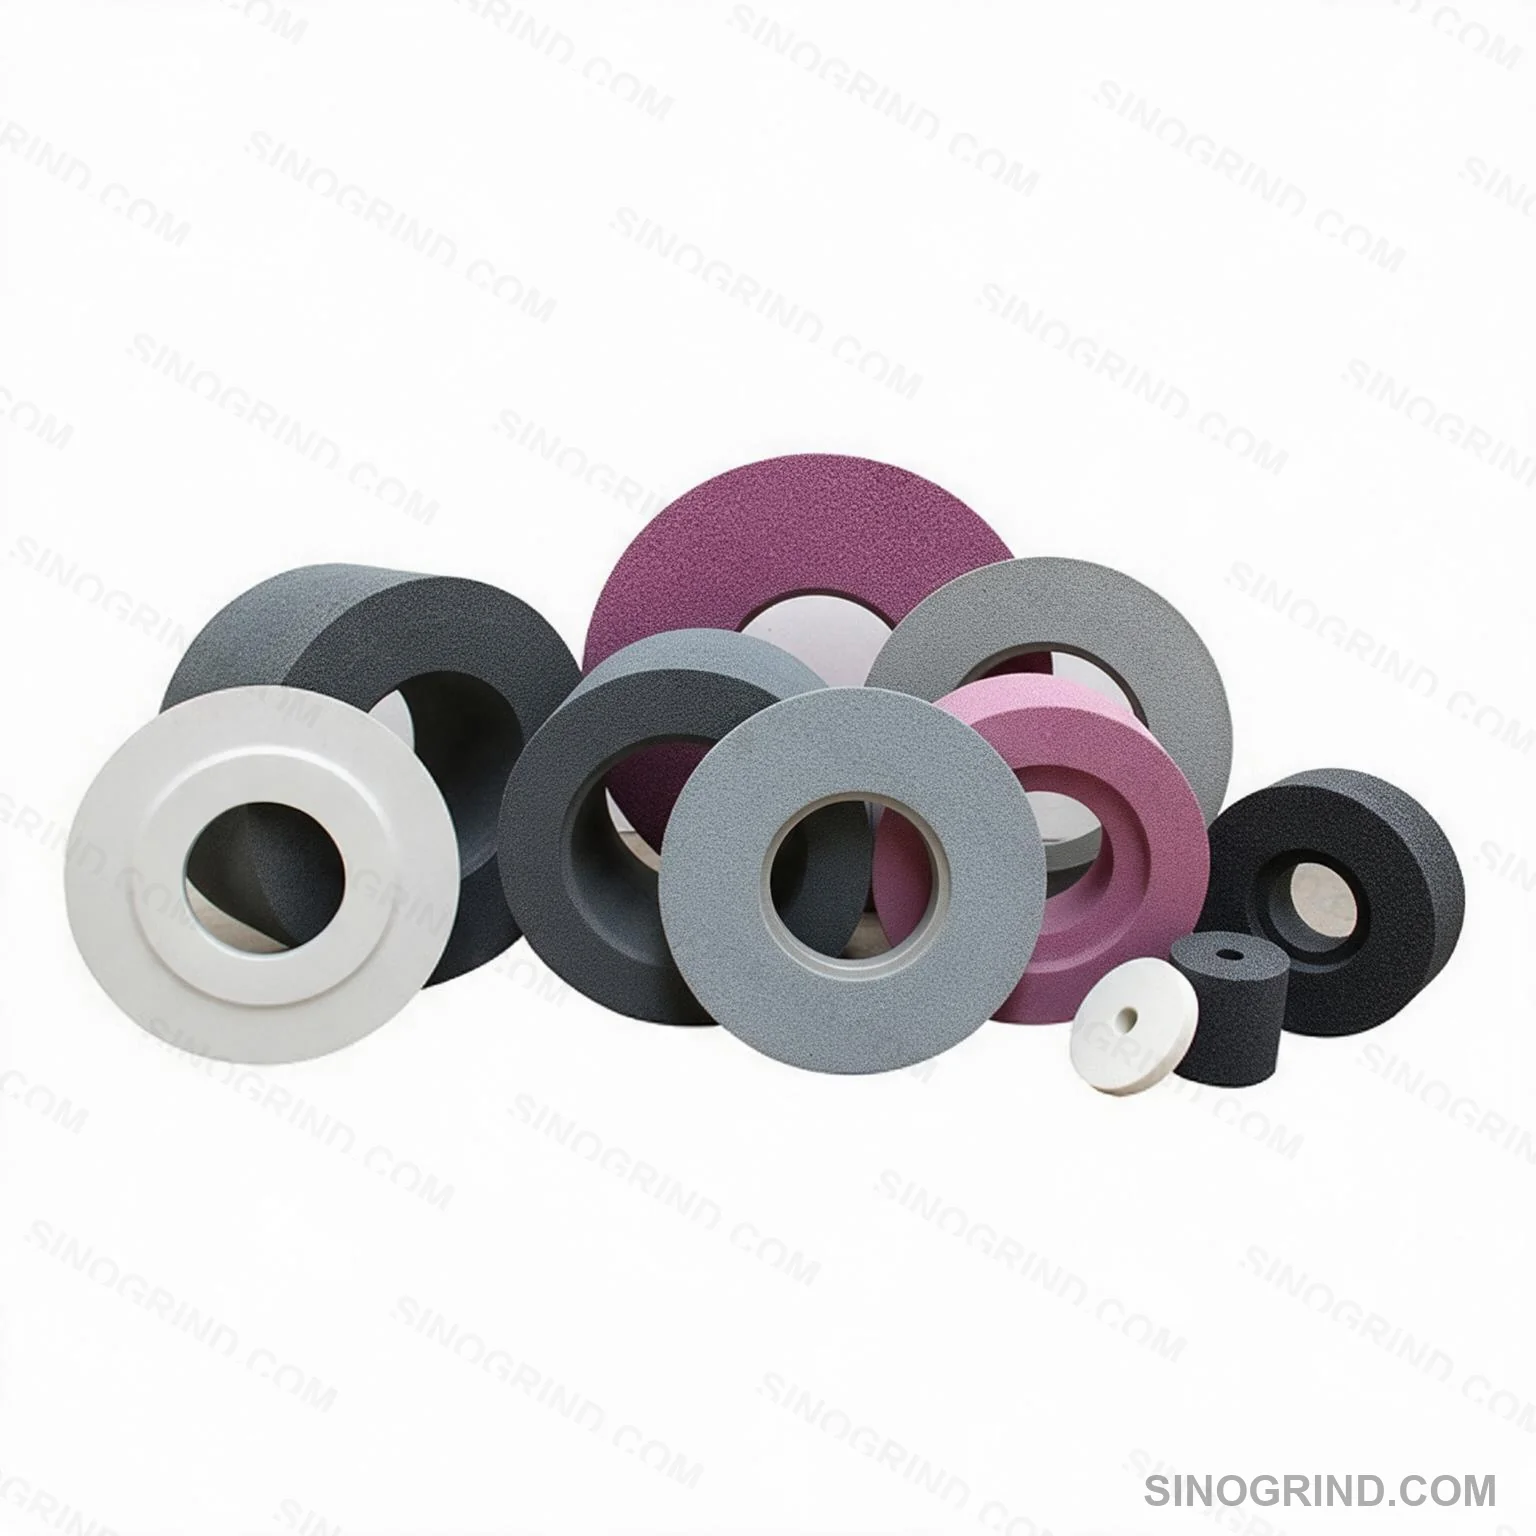
Respuesta rápida: Este glosario define los términos clave del rectificado con diamante y CBN — tipos de ligante, grano y concentración, geometría de la muela, términos de rectificado y medidas de proceso — para que las especificaciones y las conversaciones técnicas no dejen lugar a dudas.
Lectura relacionada: Código de especificación de la muela de diamante · Selección del tamaño de grano de diamante · ¿Diamante o CBN? Qué abrasivo elegir.
Construcción y materiales de la muela
Diamante
El abrasivo más duro, utilizado para materiales duros, frágiles y no ferrosos como el carburo, las cerámicas, el vidrio, el silicio y los compuestos. No se usa en metales ferrosos.
CBN (nitruro de boro cúbico)
El segundo abrasivo más duro, químicamente estable frente al hierro, por lo que se usa para materiales ferrosos como el acero y la fundición.
Ligante
El material que sujeta el grano abrasivo en la muela: resina, metal, vitrificado o electrochapado.
Ligante de resina
Un ligante de resina fenólica que corta en frío y acaba con finura; fácil de rectificar y opción estándar del taller de herramientas para el carburo.
Ligante metálico
Una matriz metálica sinterizada que sujeta el grano con fuerza para lograr larga vida útil y retención de forma; a menudo se rectifica con diamante o por ELID.
Ligante vitrificado
Un ligante de vidrio y cerámica cocido, poroso y rígido, que proporciona un corte libre y frío y permite reperfilar en la máquina.
Ligante electrochapado
Una sola capa de diamante sujeta por níquel depositado electrolíticamente; agresivo y no rectificable.
Grano, concentración y rendimiento
Tamaño de grano
El tamaño nominal de partícula de diamante, expresado en la escala FEPA D (micrómetros). Un número mayor = más grueso.
FEPA D
La norma de clasificación de los tamaños de grano de diamante, expresada en micrómetros (por ejemplo, D91 son unos 91 micrómetros).
Concentración
La cantidad de diamante en el ligante, donde 100 = 4,4 quilates por centímetro cúbico de capa de trabajo.
Coeficiente G
La relación de rectificado: volumen de pieza eliminado dividido entre el volumen de muela desgastado. Cuanto más alto, más eficiente.
Rectificado y estado de la muela
Perfilado
Restablecer la geometría de una muela (redondez, concentricidad y perfil) con una herramienta de rectificado de diamante.
Rectificado de la muela
Restablecer la agudeza de una muela eliminando el ligante vidriado y exponiendo abrasivo nuevo.
Vidriado
Una cara de muela desafilada y brillante en la que el ligante se ha extendido sobre el diamante, por lo que la muela deja de cortar con libertad.
Empastado
Material de la pieza soldado a la cara de la muela, que impide que el grano corte.
Autoafilado
La liberación controlada de grano desafilado a medida que el ligante se desgasta, lo que mantiene la muela cortando. Es típico del ligante de resina.
Parámetros de proceso
Ra
Rugosidad media aritmética de la superficie, en micrómetros; una medida habitual del acabado que produce una muela.
MRR (tasa de arranque de material)
El volumen de pieza eliminado por unidad de tiempo; lo controlan el grano, la concentración, la velocidad y la penetración.
Velocidad superficial
La velocidad lineal de la periferia de la muela, en m/s; un parámetro de proceso clave.
Penetración / profundidad de corte
La profundidad con la que la muela ataca la pieza en cada pasada, normalmente en milímetros o micrómetros.
Rectificado de avance lento
Rectificado con un corte muy profundo y un avance muy lento en una sola pasada; necesita un ligante resistente que retenga la forma.
Rectificado de formas
Rectificar un perfil o una forma en la pieza; exige una buena retención de forma por parte del ligante.
Rectificado sin centros
Rectificar el diámetro exterior de una pieza apoyada por una muela de regulación en lugar de por puntos.
ELID
Rectificado electrolítico en proceso: rectificado continuo en la máquina de una muela de ligante metálico conductor para obtener superficies finas y con bajo daño.
Muelas, herramientas y sistemas
Herramienta de rectificado
Un punzón, bloque o rodillo de diamante utilizado para perfilar y rectificar una muela de rectificado.
Especificación de la muela
El marcado completo de una muela: abrasivo, grano, concentración, ligante, forma y dimensiones.
Código de forma
El código de perfil de una muela, como 1A1, 11V9 o 6A2, que define el elemento que rectifica.
Ancho del borde (W)
El ancho de la sección abrasiva de la muela, indicado en las dimensiones D x T x H x W.
Descentrado
La excentricidad total indicada de una muela montada; un descentrado excesivo provoca vibración y mal acabado.
Refrigerante
El fluido de rectificado que elimina el calor, evacua las virutas y lubrica; emulsión acuosa o aceite entero.
Escala de consulta rápida: grano FEPA D
| Grano | Tamaño aprox. | Acabado típico | Uso típico |
|---|---|---|---|
| D181 | ~180 µm | 0,5–0,8 µm | Desbaste/semiacabado |
| D126 | ~125 µm | 0,3–0,5 µm | Rectificado general |
| D91 | ~90 µm | 0,2–0,4 µm | Rectificado de herramientas de carburo |
| D64 | ~63 µm | 0,15–0,3 µm | Acabado fino |
| D46 | ~45 µm | 0,1–0,2 µm | Acabado de precisión |
| D15 | ~15 µm | <0,05 µm | Pulido, lapeado |
Consulte la guía completa del tamaño de grano para ver toda la escala.
Usar el glosario con las guías
Los términos de esta página enlazan con guías prácticas: la elección de ligante, el tamaño de grano, la concentración, los códigos de forma y los códigos de especificación tienen su propio artículo en esta serie.
Términos que se confunden a menudo
| Par de términos | Diferencia | Por qué importa |
|---|---|---|
| Diamante frente a CBN | Dos abrasivos distintos; diamante para no ferrosos y no metálicos, CBN para acero | Elegir el equivocado destruye la muela |
| Grano frente a grado | El grano es el tamaño de partícula; el grado es la dureza del ligante | Cambiar el equivocado desperdicia un ensayo |
| Concentración frente a densidad | La concentración es el contenido de abrasivo; la densidad es la masa por volumen del ligante | Están relacionados, pero no son intercambiables |
| Rectificado de la muela frente a perfilado | El rectificado de la muela abre la cara; el perfilado restablece la geometría | Una muela perfilada aún necesita rectificado para cortar |
| Ligante frente a dureza del ligante | El ligante es el material; la dureza es la fuerza con la que sujeta el grano | Dos muelas de resina pueden comportarse de forma completamente distinta |
| Ra frente a Rz | Dos parámetros de rugosidad distintos | Una especificación redactada en el equivocado no se puede cumplir |
Estos seis pares causan la mayor parte de la confusión en las consultas sobre muelas.
Leer el marcado de una muela
- Localice el código de forma. El prefijo de letra y número (1A1, 11V9, 6A2) describe la familia de perfil.
- Lea las dimensiones. Diámetro × espesor × agujero, normalmente en milímetros.
- Lea el abrasivo. D para diamante, B para CBN, seguido de la designación del grano.
- Lea el ligante. Resina, metal, vitrificado o electrochapado, a veces con una letra del proveedor.
- Compruebe la velocidad. La velocidad máxima de operación es un límite de seguridad, no un objetivo.
- Coteje con el plano. El marcado resume; el plano especifica.
Consulte la gama de Herramientas de rectificado de muelas para esta aplicación.
Cómo usar este glosario
Cada término enlaza con una guía que lo trata en la práctica: páginas de ligante para resina, metal y vitrificado; páginas de material para carburo, cerámicas, vidrio y el resto; y las páginas de selección para grano, concentración y códigos de especificación. Lea el término aquí y siga después el enlace al detalle del proceso.
Si un proveedor usa un término de forma distinta, acuerde la definición por escrito antes de pedir. Las diferencias de vocabulario entre talleres son una causa habitual de muelas rechazadas que en realidad se fabricaron correctamente.
Límite de uso — cuándo no usar diamante
El diamante es el abrasivo más duro y la opción correcta para materiales duros, frágiles y no ferrosos, como el carburo cementado, la cerámica, el vidrio, el silicio, el zafiro, la ferrita, el grafito y los materiales compuestos. No debe usarse en metales ferrosos —acero, fundición y sus aleaciones— porque el carbono del diamante reacciona con el hierro a las temperaturas de rectificado (aproximadamente por encima de 700 °C / 1300 °F). Esta afinidad química provoca un desgaste rápido y anómalo del diamante (grafitización) y destruye la muela. Para acero, acero templado, fundición y otras piezas ferrosas, use en su lugar CBN (nitruro de boro cúbico).













