+86 15874211461

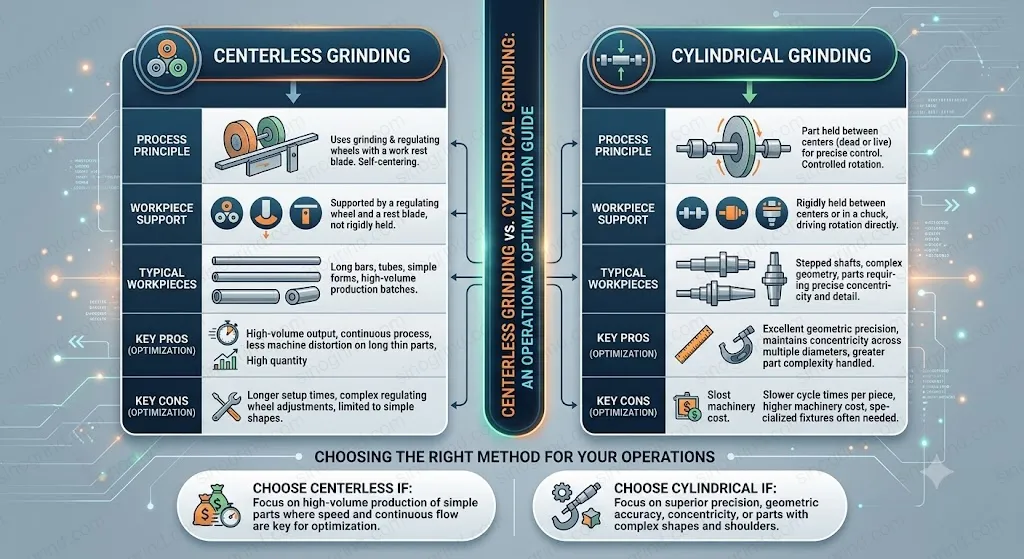
Escolher o método correto de retificação é fundamental para obter resultados ótimos na fabricação de precisão. Duas das metodologias de retificação cilíndrica externa mais comuns são a retificação sem centro (centerless grinding) e a retificação cilíndrica (diâmetro externo). Embora ambas as metodologias alcancem resultados semelhantes (superfícies com diâmetros externos precisos), elas diferem significativamente em termos de configuração, capacidades e aplicações ideais. Este guia ajuda você a entender quando utilizar cada método.
O que é Retificação Sem Centro?
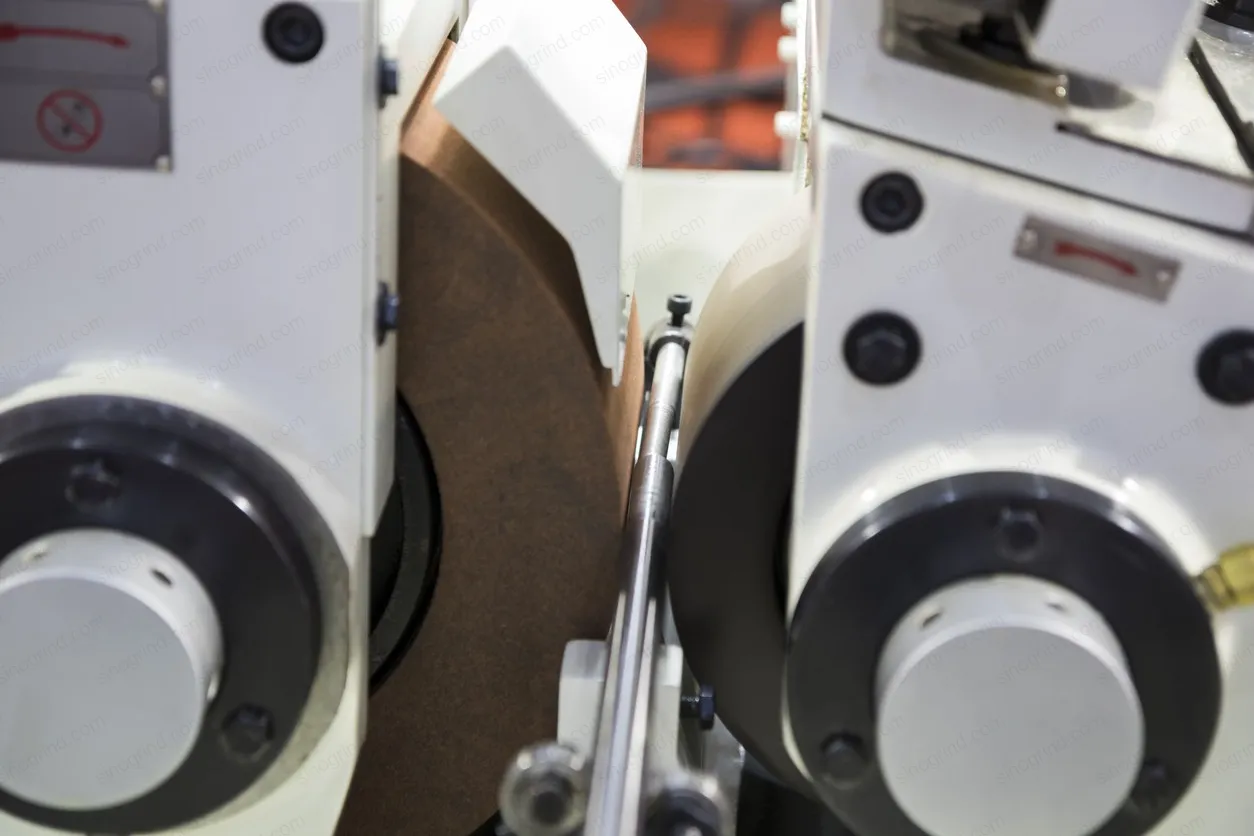
A retificação sem centro é um processo único que suporta a peça de trabalho entre três componentes:
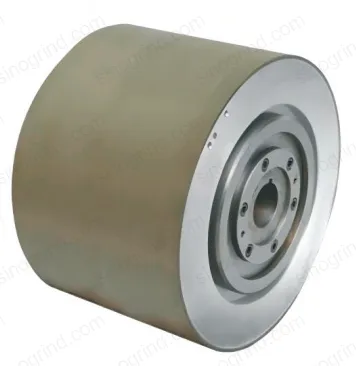
- Rebolos de retificação: O rebolo abrasivo que remove o material.
- Rebolos de Regulação: Controla a velocidade de rotação do trabalho.
- Lâmina de Suporte de Trabalho: Suporta a peça de trabalho durante o retificação.
A peça de trabalho não é fixada entre centros, nem em nenhum tipo de suporte especial; ela é sustentada apenas pelos três pontos de contato. Isso permite o retificação contínuo e de alta velocidade de peças cilíndricas, sem a necessidade de orifícios de centro ou fixações especializadas.
O que é Retificação Cilíndrica (Diâmetro Externo)?
A retificação cilíndrica (também chamada de retificação do diâmetro externo) é um método mais tradicional no qual a peça a ser trabalhada é fixada entre centros de fixação ou em uma prensa de retificação. A peça gira enquanto o rebolo de retificação se desloca ao longo do seu diâmetro externo, removendo o material excessivo.
Componentes-chave:
- Cabeçote de Trabalho: Segura e gira a peça de trabalho entre os centros.
- Cabeçote do Rebolo: Contém o eixo do rebolo de retificação.
- Tabela: Proporciona movimento de translação longitudinal.
Comparação Direta
| Funcionalidade | Retificação sem centro | Retificação Cilíndrica (Diâmetro Externo) |
|---|---|---|
| Tempo de Configuração | Mínimo - sem necessidade de centralização | Exige centralização e fixação adequadas |
| Taxa de Produção | Muito Alto - alimentação contínua possível | Moderado: um item de cada vez. |
| Precisão | Bom. (±0.001") | Excelente (±0.0001") |
| Acabamento da Superfície | Bom a Excelente | Excelente a Acabamento Espelho |
| Geometria da Peça de Trabalho | Apenas cilindro simples | Perfis complexos, cones, ombros |
| Comprimento Mínimo | Consegue moer pedaços muito pequenos. | Limitado pelo suporte central. |
| Adequação do Volume | Alto volume (1000+ peças) | Baixo a Alto volume |
Quando Escolher a Retificação Sem Centro
A retificação sem centro (Retificação sem centro (centerless grinding)) se destaca nos seguintes cenários:
- Alto-volume production: QuEo você precisa moer milhares de peças idênticas rapidamente…
- Peças longas e finas: Retificação de eixos, pinos e hastes em locais onde o suporte central causaria desvio.
- Peças sem furos centrais: Peças que não permitem a realização de furações no centro.
- Retificação em sistema de alimentação contínua (through-feed grinding): Alimentação contínua das peças para obter a máxima produtividade.
- Linhas de produção automatizadas: Fácil integração com sistemas de carregamento automatizados.
Aplicações Comuns: Eixos de manivela automotivos, eixos de comando, pinos de pistão, ranhuras de rolamentos, hastes de cilindros hidráulicos, eixos de precisão e fixadores.
Quando Escolher a Retificação Cilíndrica (Diâmetro Externo)
A retificação cilíndrica é preferida quando:
- São necessárias tolerâncias muito rigorosas: QuEo você precisa de tolerâncias mais precisas do que ±0,001 polegada.
- Perfis complexos: Cones de retificação, cantos, raios ou superfícies contornadas.
- Pequenos tamanhos de lotes: QuEo o tempo de configuração é aceitável para volumes menores
- Múltiplas operações: Combinar a retificação de superfícies de grande espessura com operações de alisamento, rosqueamento ou outras tarefas relacionadas.
- Alto-precision components: Aplicações no setor aeroespacial, médico e na fabricação de ferramentas.
Aplicações Comuns: Eixos de precisão, componentes de rolamentos, válvulas hidráulicas, ferramentas de corte, componentes aeroespaciais e implantes médicos.
A escolha entre a retificação sem centro e a retificação cilíndrica geralmente depende do volume, dos requisitos de tolerância e da geometria da peça. Muitos fabricantes de alta precisão utilizam ambas as métodos em diferentes estágios da produção.
Faça a Escolha Certa
Considere estas perguntas ao selecionar o seu método de retificação:
- Qual é o seu volume de produção? (Alto → Sem Centro, Baixo/Médio → Cilíndrica)
- Que tolerâncias você precisa? (Padrão → Sem centro, Ultra-preciso → Cilíndrico)
- A sua peça possui orifícios centrais? (Não → Tipo “centerless”; Sim → Qualquer um dos dois tipos.)
- Você precisa de perfis complexos? (Sim → Cilíndricos; Não → Qualquer um dos dois)
- Qual é o seu requisito em relação ao tempo de ciclo? (Rápido → Sem centro, Flexível → Cilíndrico)
Conclusão
Tanto o brunimento sem centro quanto o brunimento cilíndrico são processos de fabricação valiosos, com pontos fortes distintos. O brunimento sem centro oferece uma produtividade inigualável para peças cilíndricas simples e de grande volume, enquanto o brunimento cilíndrico proporciona precisão e flexibilidade superiores para componentes complexos. Compreender os pontos fortes e as limitações de cada método permite otimizar as operações de brunimento em termos de qualidade, eficiência e custo-benefício.
Na SinoGrind, fabricamos rebolos e acessórios para aplicações de retificação, tanto sem centro quanto cilíndricas. Entre em contato conosco para encontrar a solução adequada para suas necessidades específicas.

.webp)