: +86 15874211461

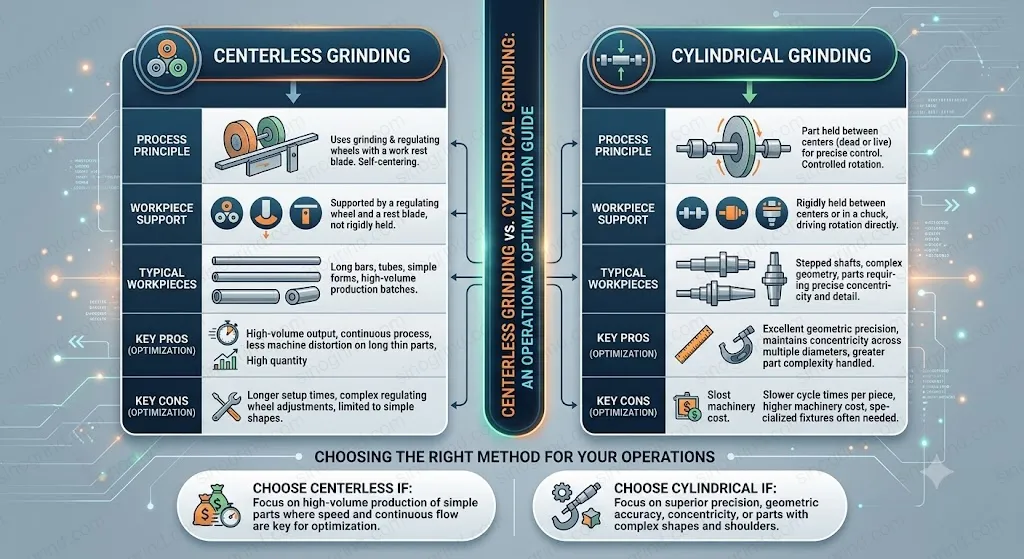
Elegir el método de rectificado adecuado es fundamental para obtener resultados óptimos en la fabricación de productos de alta precisión. Dos de los métodos más comunes de rectificado cilíndrico externo son el rectificado sin centro y el rectificado cilíndrico (OD). Aunque ambos logran resultados similares (superficies de diámetro exterior precisas), difieren significativamente en cuanto a su configuración, capacidades y aplicaciones ideales. Esta guía le ayuda a comprender cuándo utilizar cada método.
¿Qué es el Esmerilado Sin Centro?
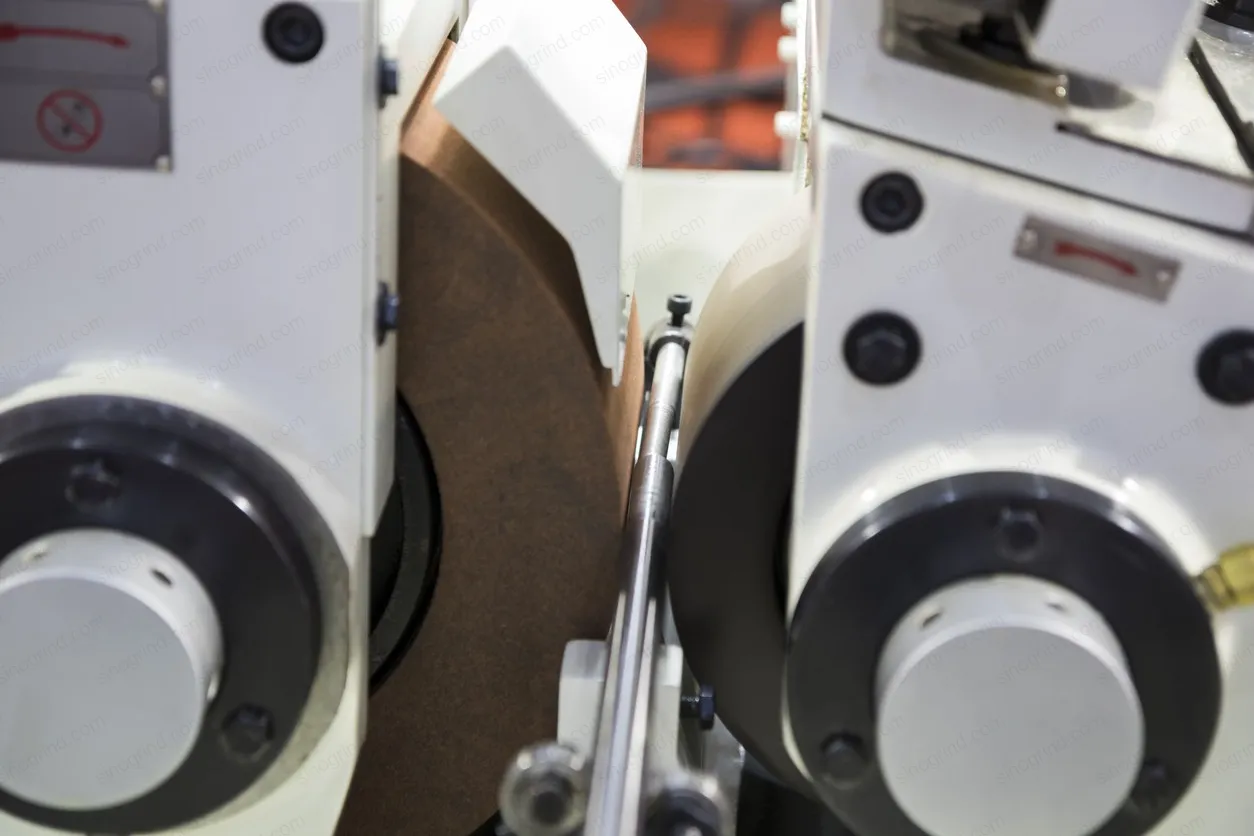
El rectificado sin centro es un proceso único que sujeta la pieza de trabajo entre tres componentes:
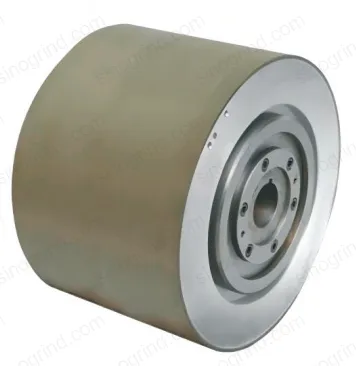
- Muela: La muela abrasiva que elimina material
- Muela reguladora: Controla la velocidad de rotación de la pieza
- Calza de apoyo: Soporta la pieza durante el rectificado
La pieza no se sujeta entre dos puntos centrales ni en un mandril, sino que se mantiene únicamente en los tres puntos de contacto. Esto permite un rectificado continuo y a alta velocidad de las piezas cilíndricas, sin la necesidad de orificios centrales ni elementos de sujeción especiales.
¿Qué es el Esmerilado Cilíndrico (OD)?
El rectificado cilíndrico (también llamado rectificado por diámetro exterior, OD) es un método más tradicional en el que la pieza a trabajar se sujeta entre dos puntos de soporte o en un mandril. La pieza gira mientras la muela se desplaza a lo largo de su diámetro exterior para eliminar el material sobrante.
Componentes clave:
- Cabezal de trabajo: Sujeta y gira la pieza entre centros
- Cabezal de muela: Contiene el husillo de la muela
- Mesa: Proporciona movimiento de desplazamiento longitudinal
Comparación directa
| Característica | Esmerilado sin Centro | Esmerilado Cilíndrico (OD) |
|---|---|---|
| Tiempo de configuración | Mínimo — no requiere centrado | Mayor — requiere centrado y fijación |
| Tasa de producción | Muy alta — alimentación continua posible | Moderada — una pieza a la vez |
| Precisión | Buena (±0.001") | Excelente (±0.0001") |
| Acabado superficial | Bueno a excelente | Excelente a acabado espejo |
| Geometría de la pieza | Solo cilíndrica simple | Perfiles complejos, conos, hombros |
| Longitud mínima | Puede pulir piezas muy cortas | Limitada por el soporte central |
| Adecuación de volumen | Alto volumen (1000+ piezas) | Bajo a alto volumen |
Cuándo Elegir Esmerilado Sin Centro
El rectificado sin centro sobresale en las siguientes situaciones:
- Producción de alto volumen: Cuando necesita esmerilar miles de piezas idénticas rápidamente
- Piezas largas y delgadas: Ejes, pasadores y varillas donde el soporte central causaría deflexión
- Piezas sin agujeros centrales: Piezas que no pueden acomodar taladrado central
- Esmerilado por alimentación continua: Alimentación continua de piezas para máximo rendimiento
- Líneas de producción automatizadas: Fácil integración con sistemas de carga automáticos
Aplicaciones comunes: Cigüeñales, árboles de levas, pasadores de pistón, pistas de rodamientos, varillas de cilindros hidráulicos, ejes de precisión y sujetadores.
Cuándo Elegir Esmerilado Cilíndrico (OD)
Se prefiere el rectificado cilíndrico cuando:
- Se requieren tolerancias ajustadas: Cuando necesita tolerancias más estrictas que ±0.001"
- Perfiles complejos: Para esmerilar conos, hombros, radios o superficies contorneadas
- Lotes pequeños: Cuando el tiempo de configuración es aceptable para volúmenes menores
- Múltiples operaciones: Combinar rectificado OD con faces, roscado u otras operaciones
- Componentes de alta precisión: Aplicaciones aeroespaciales, médicas y de fabricación de herramientas
Aplicaciones comunes: Ejes de precisión, componentes de rodamientos, válvulas hidráulicas, herramientas de corte, componentes aeroespaciales e implantes médicos.
"La elección entre rectificado sin centro y cilíndrico a menudo depende del volumen, los requisitos de tolerancia y la geometría de la pieza. Muchos fabricantes de alta precisión utilizan ambos métodos para diferentes etapas de producción."
Tomar la Decisión Correcta
Considere estas preguntas al seleccionar su método de rectificado:
- ¿Cuál es su volumen de producción? (Alto → Sin centro, Bajo/Medio → Cilíndrico)
- ¿Qué tolerancias necesita? (Estándar → Sin centro, Ultra precisas → Cilíndrico)
- ¿Su pieza tiene agujeros centrales? (No → Sin centro, Sí → Cualquiera)
- ¿Necesita perfiles complejos? (Sí → Cilíndrico, No → Cualquiera)
- ¿Cuál es su requisito de tiempo de ciclo? (Rápido → Sin centro, Flexible → Cilíndrico)
Conclusión
Tanto el rectificado sin centro como el rectificado cilíndrico son procesos de fabricación de gran valor; cada uno posee sus propias ventajas y limitaciones. El rectificado sin centro ofrece una productividad sin igual para piezas cilíndricas sencillas y con grandes volúmenes de producción, mientras que el rectificado cilíndrico garantiza una mayor precisión y flexibilidad en componentes más complejos. Comprender las características de cada método le permitirá optimizar sus operaciones de rectificado en términos de calidad, eficiencia y rentabilidad.
En SinoGrind fabricamos muelas y accesorios, tanto para aplicaciones de rectificado sin centro como para aplicaciones cilíndricas. Póngase en contacto con nosotros para encontrar la solución más adecuada a sus necesidades específicas.

.webp)