+86 15874211461

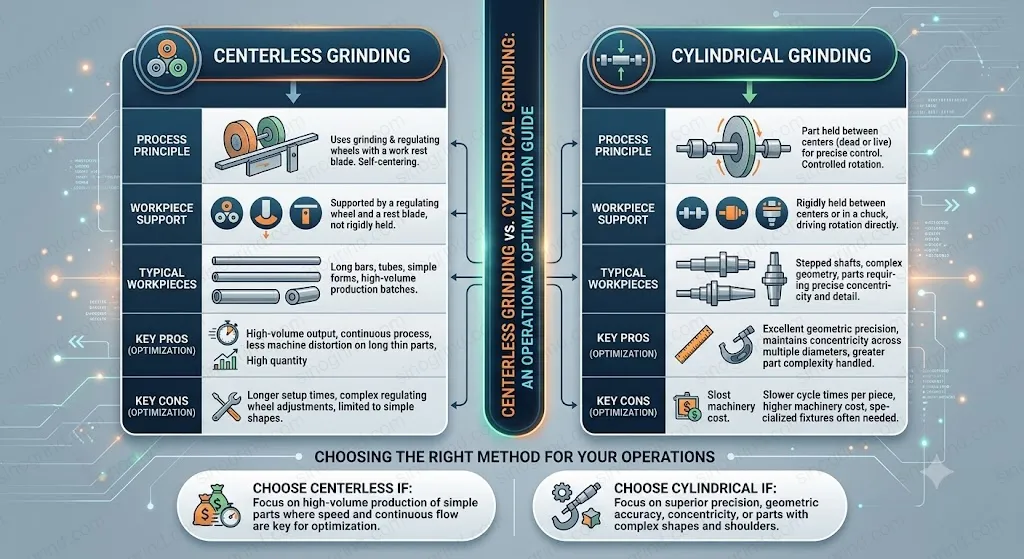
Scegliere il metodo di rettifica corretto è fondamentale per ottenere risultati ottimali nella produzione di componenti di precisione. Due dei metodi più comuni di rettifica cilindrica esterna sono: La lavorazione con macchine senza centro (centerless grinding) e La lavorazione mediante abrasione su superfici cilindriche (diametro esterno). Sebbene entrambi i metodi producano risultati simili (superfici con diametro esterno preciso), presentano differenze significative per quanto riguarda la configurazione, le funzionalità e le applicazioni ideali. Questa guida vi aiuterà a capire quando utilizzare ciascun metodo.
Che cos’è la Lavorazione Senza Centro?
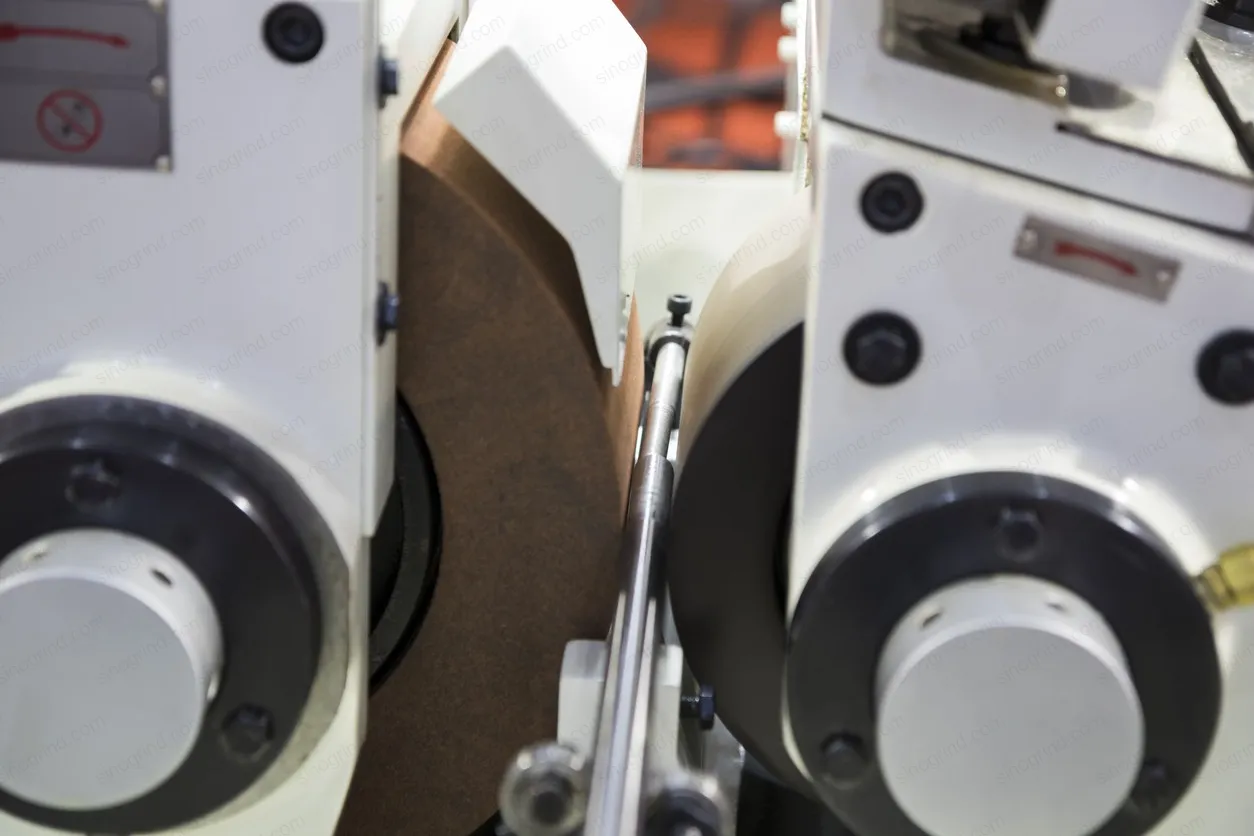
La rettifica senza centro è un processo unico che sostiene il pezzo da lavorare tra tre componenti:
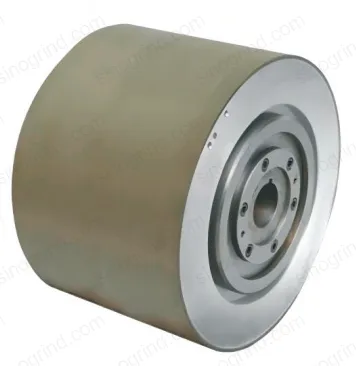
- Mola da rettifica: La mola abrasiva che rimuove il materiale.
- Mola di regolazione: Controlla la velocità di rotazione del pezzo da lavorare.
- Lama portapezzo (Work Rest Blade): Supporta il pezzo durante la rettifica
Il pezzo da lavorare non viene fissato tra due punti di appoggio né all’interno di un apposito supporto, ma è sostenuto soltanto dai tre punti di contatto disponibili. Questo permette di eseguire operazioni di rettifica continue e ad alta velocità su parti cilindriche, senza la necessità di fori di centratura o di attrezzature specializzate.
Che cos’è la Rettifica Cilindrica?
La rettifica cilindrica (chiamata anche rettifica del diametro esterno) è un metodo più tradizionale: il pezzo da lavorare viene fissato tra due supporti o all’interno di un apposito dispositivo. Durante l’operazione, il pezzo ruota mentre la mola rettificatrice si sposta lungo il suo diametro esterno per rimuovere il materiale in eccesso.
Componenti chiave:
- Testa portapezzo (Workhead): Trattiene e fa ruotare il pezzo tra le punte
- Testa portamola (Wheelhead): Contiene il mandrino della mola
- Tavola: Fornisce il movimento di traslazione longitudinale
Confronto diretto
| Funzionalità | Rettifica senza centro | Rettifica Cilindrica |
|---|---|---|
| Tempo di configurazione | Minimo - nessuna centratura richiesta | Più lungo - richiede centratura e attrezzaggio |
| Tasso di produzione | Alto - alimentazione continua possibile | Moderato - un pezzo alla volta |
| Precisione | Buono (±0.001") | Eccellente (±0.0001") |
| Finitura superficiale | Buono a Eccellente | Eccellente - finitura a specchio |
| Geometria del pezzo da lavorare | Solo cilindri semplici | Profili complessi, coni, spalle |
| Lunghezza minima: | Gestisce pezzi molto piccoli. | Limitato dal supporto centrale. |
| Idoneità del volume | Alto volume (1000+ pezzi) | Basso ad Alto volume |
Quando Scegliere la Lavorazione Senza Centro
La rettifica senza centro si distingue particolarmente nei seguenti scenari:
- Produzione ad alto volume: Quando è necessario rettificare rapidamente migliaia di parti identiche.
- Parti lunghe e sottili: Lavorazione di alberi, pin e aste in cui un supporto centrale causerebbe flessioni.
- Pezzi privi di fori centrali: Pezzi da lavorare che non consentono l’esecuzione di fori nel punto centrale.
- Rettifica a flusso continuo: Alimentazione continua dei componenti per ottenere il massimo rendimento produttivo.
- Linee di produzione automatizzate: Facile integrazione con sistemi di caricamento automatizzati.
Applicazioni comuni: Alberi a camme per autoveicoli, aste dei pistoni, canne dei cuscinetti, aste dei cilindri idraulici, assi di precisione e elementi di fissaggio.
Quando Scegliere la Rettifica Cilindrica
La rettifica cilindrica è preferibile quando:
- Sono richieste tolleranze molto strette. Quando si hanno esigenze di tolleranze più strette di ±0,001 pollice…
- Profili complessi: Rettifica di conicità, spallamenti, raggi o superfici sagomate
- Piccole dimensioni dei lotti prodotti: Quando i tempi di configurazione sono accettabili per volumi più ridotti…
- Operazioni multiple: Combinare la rettifica del diametro esterno (OD) con sfacciatura, filettatura o altre operazioni
- Componenti ad alta precisione: Applicazioni nel settore aerospaziale, medico e nella produzione di utensili.
Applicazioni comuni: Alberi di precisione, componenti per cuscinetti, valvole idrauliche, utensili da taglio, componenti aerospaziali e impianti medicali.
La scelta tra la rettifica senza centro e quella cilindrica dipende spesso dal volume del pezzo da lavorare, dalle esigenze di tolleranza e dalla sua geometria. Molti produttori di alta precisione utilizzano entrambi i metodi nelle diverse fasi della produzione.
Fare la scelta giusta
Prendete in considerazione queste dom e e quando scegliete il metodo di macinazione:
- Qual è il volume di produzione? (Alto → Centerless, Basso/Medio → Cilindriche)
- Quali tolleranze sono necessarie? (St e ard → Senza centro → Ultraprecise → Cilindriche)
- Il pezzo che vi è stato fornito presenta fori centrali? (No → Tipo “centerless”; Sì → Possibile entrambe le opzioni.)
- Avete bisogno di profili complessi? (Sì → Profili cilindrici; No → Qualsiasi tipo di profilo)
- Quali sono le vostre esigenze in termini di tempo di ciclo? (Rapido → Sistema senza centri di rotazione; Flessibile → Struttura cilindrica)
Conclusione
Sia la rettifica senza centro che quella cilindrica rappresentano processi di produzione molto utili, ciascuno con i propri punti di forza distintivi. La rettifica senza centro offre una produttività senza eguali per componenti cilindrici semplici, nonché per grandi quantità di prodotti; la rettifica cilindrica, invece, garantisce una precisione e una flessibilità superiori per componenti più complessi. Comprendere i vantaggi e i limiti di ciascun metodo permette di ottimizzare le operazioni di rettifica in termini di qualità, efficienza e convenienza economica.
Presso SinoGrind produciamo dischi da rettifica e accessori per applicazioni di rettifica sia senza centro che cilindriche. Contattateci per trovare la soluzione più adatta alle vostre esigenze specifiche.

.webp)