
 : +86 15874211461

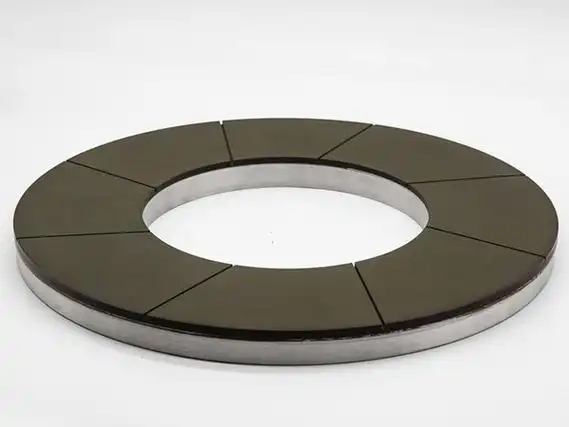
Kısa cevap: Termal püskürtme kaplamaları sert, ince ve daha yumuşak bir alt tabakaya bağlıdır; bu nedenle onları D126–D252 tane boyutunda, 75–100% konsantrasyonda, genellikle reçine veya metal bağlı bir elmas tekerlekle — kaplama kopmasını önlemek için hafif pasolar kullanarak — bitirin.
İlgili okumalar: Reçine Bağlı Elmas Taşlama Tekerleği · Karbür Taşlama için Elmas Tekerlek · Elmas Taşlama Soğutma Sıvısı Kılavuzu.
Elmas termal püskürtme kaplamalarını neden bitirir
WC-Co, WC-CrC, alümina-titanya ve HVOF karbürleri gibi kaplamalar, geleneksel aşındırıcıların verimli biçimde baş edebileceğinden çok daha serttir. Elmas onları temiz kaldırır; kaplama ince ve daha yumuşak bir alt tabakaya bağlı olduğu için süreç, kaplamayı sökmeyecek veya kalınlık boyunca çatlak oluşturmayacak kadar nazik olmalıdır.
Hangi bağ ve tane boyutunu seçmeliyim?
| Kaplama | Bağ | Tane Boyutu (FEPA D) | Konsantrasyon |
|---|---|---|---|
| WC-Co (HVOF/HVAF) | Reçine / Metal | D126–D181 | 75–100% |
| Seramik (Al2O3-TiO2) | Reçine | D91–D151 | 75–100% |
| CrC-NiCr | Reçine / Metal | D126–D181 | 75–100% |
| İnce yüzey / sızdırmazlık | Reçine | D46–D91 | 75% |
| Süper bitirme | Vitrifiye / Reçine | D15–D46 | 50–75% |
Reçine bağ baskındır; çünkü serin keser ve ince kaplamalarda keskin, serbest kesen bir yüzü korumak için düzeltilebilir.
Kaplama hasarını önleme
- Hafif dalma ve çoklu pasolar — kesimi asla zorlamayın.
- Keskin, taze düzeltilmiş tekerlek — kör tekerlek kaplamayı söker.
- Isıyı kontrol etmek ve termal çatlamayı önlemek için bol akışlı soğutma sıvısı.
- Kaplamayı aşıp alt tabakaya girmeyin.
- Kopma ve gözeneklilik açısından kontrol edin; kalite kontrolün bir parçası olarak.
Nerede kullanılır?
- Havacılık ve türbin bileşenleri.
- Aşınma kaplamalı hidrolik ve pompa parçaları.
- HVOF sonrası bitirilen merdaneler ve silindirler.
- WC-Co'da valf ve sızdırmazlık yüzeyleri.
Hangi spesifikasyonu seçmeliyim?
| Parametre | Tipik değer |
|---|---|
| Bağ | Reçine (serin kesim) / Metal |
| Tane Boyutu (FEPA D) | D46–D252 |
| Konsantrasyon | 75–100% |
| Kesme derinliği | 0,005–0,02 mm |
| Soğutma sıvısı | Bol akış |
| Öncelik | Kopma yok, kalınlık boyunca çatlak yok |
Kaplamalar incedir; nazik pasolar yapışmayı ve bütünlüğü korur.
Kaplama taşlamak, masif malzeme taşlamak değildir
Termal püskürtme kaplaması, aralarında gözenekler ve oksit şeritleri bulunan yassılaşmış damlacıklar yığınıdır. Serttir ama homojen değildir ve genellikle çok daha yumuşak bir alt tabakaya bağlıdır. Çok kaba veya çok agresif bir tekerlek, kaplamayı düz kesmek yerine yüzeyden bütün parçalar hâlinde söker.
Bu nedenle bitirme stratejisi ince tane boyutu, hafif basınç ve bol soğutma sıvısıdır; kaba paso hasarını bitirme tekerleğinin kaldırabilmesi için yeterli pay bırakılır. Taşlamayla açılan gözenekler soğutma sıvısını da tutabilir; bu nedenle adımlar arasında temizlik önemlidir.
İşi nasıl kurmalıyım?
- Kaplamayı kontrol edin. Kaplama türünü, kalınlığını ve gözenekliliğini bilin; WC-Co, alümina ve krom oksit tekerlek altında çok farklı davranır.
- Bitirme payı bırakın. Kaba taşlama, kaplama kalınlığına bağlı olarak bitirme tekerleği için 0,05–0,15 mm bırakmalıdır.
- İnce, serbest kesen bir tekerlek seçin. Reçine veya metal bağ, kaba işleme için D126–D252, bitirme için daha ince; kaplamayı söken sert bağdan kaçının.
- Islak taşlayın. İlk temastan itibaren bol akışlı soğutma sıvısı; alt tabaka ısıyı iletir, kaplama iletmez.
- Basıncı kontrol edin. Hafif dalma ve kararlı tabla hızı; tek noktada beklemek bağı ve kaplamayı aşırı ısıtır.
- Kopma açısından inceleyin. Polisajdan önce çukurları ve yırtık bölgeleri arayın; sonradan düzeltilemezler.
Yaygın sorunları nasıl gideririm?
| Belirti | En olası neden | Ne değiştirilmeli |
|---|---|---|
| Kaplama bölgeler hâlinde sökülmüş | Tekerlek çok kaba veya dalma çok fazla | Daha ince tane boyutu, daha hafif paso, daha fazla soğutma sıvısı |
| Gözenekli, sıvanmış yüzey | Tekerlek yüklenmesi ve ısı | Tekerleği düzeltin, debiyi artırın, hızı düşürün |
| Kenarda kaplama çatlakları | Alt tabaka sehim yapması veya termal şok | Parçayı destekleyin, derinliği azaltın, soğutma sıvısını sürekli tutun |
| Yer yer alt tabaka açığa çıkmış | Pay kontrolü çok zayıf | Taşlamadan önce kaplamayı ölçün ve pay belirleyin |
| Polisaj sonrası kötü yüzey | Taşlama adımından kalan hasar | Daha uzun polisaj yerine ara tane boyutu ekleyin |
Kopma, kaplama taşlamasının tipik arızasıdır - aşırı kuvvetle başlar.
RFQ'da neler olmalı?
- Kaplama: kimyasal bileşim, kalınlık, gözeneklilik ve püskürtme yöntemi.
- Alt tabaka: sehimi kontrol eden malzeme ve rijitlik.
- Tekerlek: geometri için bağ, tane boyutu ve şekil.
- Pay: püskürtülmüş hâldeki kalınlık ve nihai ölçü.
- Makine: soğutma sıvısı beslemesi ve tabla hızı aralığı.
- Kabul: gözeneklilik, yüzey ve varsa tahribatsız test.
Bu uygulamaya uygun Elmas & CBN Taşlama Tekerlekleri aralığına göz atın.
Kaplama taşlama düşük paylı bir işlemdir: değer kaplamadadır ve her ek paso onu riske atar. En ucuz tekerlek nadiren en iyi seçimdir; çünkü bir kopma yalnızca yüzeyi değil tüm parçayı hurdaya çıkarır.
Alt tablo 1 — malzeme ailesine göre
| Malzeme | Tipik işlem | Önerilen bağ | Tane Boyutu (FEPA D) | Konsantrasyon | Tipik Ra |
|---|---|---|---|---|---|
| Sert metal (WC-Co) | Kesici & takım taşlama | Reçine / Metal | D91–D181 | 100–150% | 0,1–0,4 µm |
| PCD / PCBN | Kenar hazırlığı, çevresel | Metal / Vitrifiye | D46–D91 | 125–150% | 0,05–0,2 µm |
| İleri seramikler (Al₂O₃, ZrO₂, Si₃N₄) | Yüzey / form | Vitrifiye / Reçine | D64–D151 | 75–125% | 0,2–0,6 µm |
| Optik / düz cam, kuvars | Kenar, pah, CNC | Metal / Reçine | D64–D126 | 75–125% | 0,05–0,3 µm |
| Yarı iletken (Si, SiC, safir) | Arka yüzey taşlama, dilimleme | Elektrokaplama / Reçine | D126–D400+ | 100–200% | <0,02 µm (ince) |
| Ferrit / yumuşak manyetik | Yüzey / form | Reçine / Metal | D91–D181 | 100–150% | 0,2–0,8 µm |
| Grafit / karbon | Form / kesme | Elektrokaplama / Metal | D181–D301 | 75–125% | — |
| CFRP / kompozitler | Kesme, kanal açma | Elektrokaplama | D252–D400 | — | — |
| Termal püskürtme kaplamaları | Taşlama, polisaj | Reçine / Metal | D126–D252 | 75–100% | 0,1–0,4 µm |
| Taş / kuvars kompozit | Kenar, kalibrasyon | Metal / Elektrokaplama | D181–D400 | — | — |
| Zirkonya (dental / medikal) | Bitirme, polisaj | Reçine / Vitrifiye | D46–D126 | 75–100% | 0,1–0,3 µm |
| Çelik / dökme demir (demir esaslı) | — | Elmas değil — CBN kullanın | — | — | — |
Planlama için temsili değerler; nihai tane boyutu, konsantrasyon ve bağı kendi makinenizde yapacağınız bir taşlama denemesiyle doğrulayın.
Uygulama sınırı — elmasın kullanılmaması gereken durumlar
Elmas en sert aşındırıcıdır ve sert metal, seramik, cam, silikon, safir, ferrit, grafit ve kompozitler gibi sert, kırılgan, demir içermeyen malzemeler için doğru seçimdir. Çelik, dökme demir ve bunların alaşımları gibi demir esaslı metallerde kullanılmamalıdır; çünkü elmastaki karbon, taşlama sıcaklıklarında (yaklaşık 700 °C / 1300 °F üzerinde) demirle reaksiyona girer. Bu kimyasal ilgi, hızlı ve anormal elmas aşınmasına (grafitizasyon) yol açarak tekerleği tahrip eder. Çelik, sertleştirilmiş çelik, dökme demir ve diğer demir esaslı iş parçaları için bunun yerine CBN (kübik bor nitrür) kullanın.














