
 : +86 15874211461

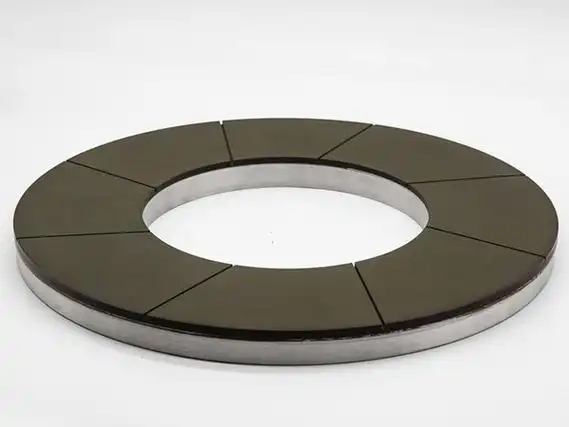
Szybka odpowiedź: Powłoki natryskiwane cieplnie są twarde, cienkie i związane z miększym podłożem, więc wykańczaj je ściernicą diamentową — zwykle ze spoiwem żywicznym lub metalowym, ziarno D126–D252, koncentracja 75–100% — lekkimi przejściami, aby uniknąć wyrywania powłoki.
Powiązane lektury: Ściernica diamentowa ze spoiwem żywicznym · Ściernica diamentowa do szlifowania węglika · Przewodnik po chłodziwach do szlifowania diamentowego.
Dlaczego diament wykańcza powłoki natryskiwane cieplnie
Powłoki takie jak WC-Co, WC-CrC, tlenek glinu z tlenkiem tytanu i węgliki HVOF są znacznie twardsze, niż konwencjonalne ścierniwa mogą wydajnie obrobić. Diament usuwa je czysto, a ponieważ powłoka jest cienka i związana z miększym podłożem, proces musi być wystarczająco łagodny, aby nie oderwać powłoki ani nie wytworzyć pęknięć na całej grubości.
Jakie spoiwo i ziarno wybrać?
| Powłoka | Spoiwo | Ziarno (FEPA D) | Koncentracja |
|---|---|---|---|
| WC-Co (HVOF/HVAF) | Żywiczne / metalowe | D126–D181 | 75–100% |
| Ceramiczna (Al2O3-TiO2) | Żywica | D91–D151 | 75–100% |
| CrC-NiCr | Żywiczne / metalowe | D126–D181 | 75–100% |
| Drobne wykończenie / uszczelnienie | Żywica | D46–D91 | 75% |
| Superwykończenie | Ceramiczne / żywiczne | D15–D46 | 50–75% |
Spoiwo żywiczne dominuje, ponieważ tnie chłodno i można je obciągać, aby utrzymać ostre, swobodnie skrawające czoło na cienkich powłokach.
Unikanie uszkodzeń powłoki
- Lekki dosuw i wiele przejść — nigdy nie wymuszaj cięcia.
- Ostra, świeżo obciągnięta ściernica — tępa ściernica wyrywa powłokę.
- Obfite chłodziwo do kontroli ciepła i uniknięcia pęknięć termicznych.
- Nie szlifuj przez powłokę w głąb podłoża.
- Sprawdzaj wyrywanie i porowatość w ramach kontroli jakości.
Gdzie jest stosowana?
- Komponenty lotnicze i turbinowe.
- Części hydrauliczne i pompowe z powłokami przeciwzużyciowymi.
- Walce i cylindry wykańczane po HVOF.
- Powierzchnie zaworów i uszczelnień w WC-Co.
Jaką specyfikację wybrać?
| Parametr | Typowa wartość |
|---|---|
| Spoiwo | Żywiczne (chłodne cięcie) / metalowe |
| Ziarno (FEPA D) | D46–D252 |
| Koncentracja | 75–100% |
| Głębokość skrawania | 0.005–0.02 mm |
| Chłodziwo | Obfite |
| Priorytet | Bez wyrywania, bez pęknięć na całej grubości |
Powłoki są cienkie; łagodne przejścia chronią przyczepność i integralność.
Szlifowanie powłoki to nie szlifowanie litego materiału
Powłoka natryskiwana cieplnie to stos spłaszczonych kropli z porami i tlenkami między nimi. Jest twarda, ale niejednorodna i związana z podłożem, które jest zwykle znacznie miększe. Ściernica o zbyt grubym ziarnie lub zbyt agresywna wyrwie całe fragmenty powłoki z powierzchni, zamiast je wyrównać.
Strategia wykańczania to więc drobne ziarno, lekki nacisk i dużo chłodziwa, z wystarczającym naddatkiem, aby ściernica wykańczająca usunęła uszkodzenia po przejściu zgrubnym. Porowatość otwarta przez szlifowanie może też zatrzymywać chłodziwo, dlatego czyszczenie między etapami ma znaczenie.
Jak przygotować obróbkę?
- Sprawdź powłokę. Znaj rodzaj powłoki, grubość i porowatość; WC-Co, tlenek glinu i tlenek chromu zachowują się pod ściernicą bardzo różnie.
- Zostaw naddatek na wykończenie. Szlifowanie zgrubne powinno pozostawić 0.05–0.15 mm dla ściernicy wykańczającej, w zależności od grubości powłoki.
- Wybierz drobną, swobodnie skrawającą ściernicę. Spoiwo żywiczne lub metalowe, D126–D252 do zgrubnej obróbki, drobniejsze do wykończenia; unikaj twardego spoiwa, które wyrywa powłokę.
- Szlifuj na mokro. Obfite chłodziwo od pierwszego styku; podłoże odprowadza ciepło, a powłoka nie.
- Kontroluj nacisk. Lekki dosuw i równomierna prędkość stołu; zatrzymywanie się w jednym miejscu przegrzewa spoiwo i powłokę.
- Sprawdź, czy nie ma wyrywania. Przed polerowaniem szukaj wżerów i wyrwanych fragmentów; później nie da się ich wtopić.
Jak rozwiązać typowe problemy?
| Objaw | Najbardziej prawdopodobna przyczyna | Co zmienić |
|---|---|---|
| Powłoka wyrwana płatami | Ściernica o zbyt grubym ziarnie lub zbyt duży dosuw | Drobniejsze ziarno, lżejsze przejście, więcej chłodziwa |
| Porowata, rozmazana powierzchnia | Zapychanie ściernicy i ciepło | Obciągnij ściernicę, zwiększ przepływ, zmniejsz prędkość |
| Pęknięcia powłoki na krawędzi | Ugięcie podłoża lub szok termiczny | Podeprzyj część, zmniejsz głębokość, utrzymuj ciągłe chłodzenie |
| Podłoże odsłonięte miejscami | Zbyt mała kontrola naddatku | Zmierz powłokę przed szlifowaniem i ustal naddatek |
| Słabe wykończenie po polerowaniu | Uszkodzenia pozostawione przez etap szlifowania | Dodaj ziarno pośrednie, zamiast dłużej polerować |
Wyrywanie to typowa awaria szlifowania powłok - zaczyna się od zbyt dużej siły.
Co powinno zawierać RFQ?
- Powłoka: skład chemiczny, grubość, porowatość i metoda natryskiwania.
- Podłoże: materiał i sztywność, które kontrolują ugięcie.
- Ściernica: spoiwo, ziarno i kształt do geometrii.
- Naddatek: grubość po natrysku i wymiar końcowy.
- Maszyna: podawanie chłodziwa i zakres prędkości stołu.
- Odbiór: porowatość, wykończenie i ewentualne badania nieniszczące.
Zobacz odpowiednie Ściernice diamentowe & CBN do tego zastosowania.
Szlifowanie powłok to operacja z małym naddatkiem: wartość tkwi w powłoce, a każde dodatkowe przejście jej zagraża. Najtańsza ściernica rzadko jest najlepszym wyborem, ponieważ wyrwanie powłoki psuje całą część, a nie tylko wykończenie.
Tabela 1 — według rodziny materiałów
| Materiał | Typowa operacja | Zalecane spoiwo | Ziarno (FEPA D) | Koncentracja | Typowe Ra |
|---|---|---|---|---|---|
| Węglik spiekany (WC-Co) | Szlifowanie frezów & narzędzi | Żywiczne / metalowe | D91–D181 | 100–150% | 0,1–0,4 µm |
| PCD / PCBN | Przygotowanie krawędzi, szlifowanie obwodowe | Metalowe / ceramiczne | D46–D91 | 125–150% | 0,05–0,2 µm |
| Ceramika zaawansowana (Al₂O₃, ZrO₂, Si₃N₄) | Powierzchnia / kształt | Ceramiczne / żywiczne | D64–D151 | 75–125% | 0,2–0,6 µm |
| Szkło optyczne / płaskie, kwarc | Krawędź, fazowanie, CNC | Metalowe / żywiczne | D64–D126 | 75–125% | 0,05–0,3 µm |
| Półprzewodniki (Si, SiC, szafir) | Szlifowanie tylnej strony, cięcie płytek | Galwaniczne / żywiczne | D126–D400+ | 100–200% | <0,02 µm (drobne) |
| Ferryt / magnetycznie miękki | Powierzchnia / kształt | Żywiczne / metalowe | D91–D181 | 100–150% | 0,2–0,8 µm |
| Grafit / węgiel | Kształtowanie / przecinanie | Galwaniczne / metalowe | D181–D301 | 75–125% | — |
| CFRP / kompozyty | Cięcie, rowkowanie | Galwaniczne | D252–D400 | — | — |
| Powłoki natryskiwane cieplnie | Szlifowanie, polerowanie | Żywiczne / metalowe | D126–D252 | 75–100% | 0,1–0,4 µm |
| Kamień / konglomerat kwarcowy | Krawędź, kalibrowanie | Metalowe / galwaniczne | D181–D400 | — | — |
| Cyrkonia (stomatologia / medycyna) | Wykańczanie, polerowanie | Żywiczne / ceramiczne | D46–D126 | 75–100% | 0,1–0,3 µm |
| Stal / żeliwo (metale żelazne) | — | Nie diament — użyj CBN | — | — | — |
Wartości orientacyjne do planowania; końcowe ziarno, koncentrację i spoiwo potwierdź próbą szlifowania na swojej maszynie.
Granica zastosowań — kiedy nie stosować diamentu
Diament jest najtwardszym materiałem ściernym i właściwym wyborem do twardych, kruchych, nieżelaznych materiałów, takich jak węgliki spiekane, ceramika, szkło, krzem, szafir, ferryt, grafit i kompozyty. Nie wolno go stosować do metali żelaznych — stali, żeliwa i ich stopów — ponieważ węgiel zawarty w diamencie reaguje z żelazem w temperaturach szlifowania (około 700 °C / 1300 °F i powyżej). To powinowactwo chemiczne powoduje szybkie, nieprawidłowe zużycie diamentu (grafityzację) i niszczy ściernicę. Do stali, stali hartowanej, żeliwa i innych przedmiotów żelaznych należy zamiast tego stosować CBN (kubiczny azotek boru).














