
 : +86 15874211461

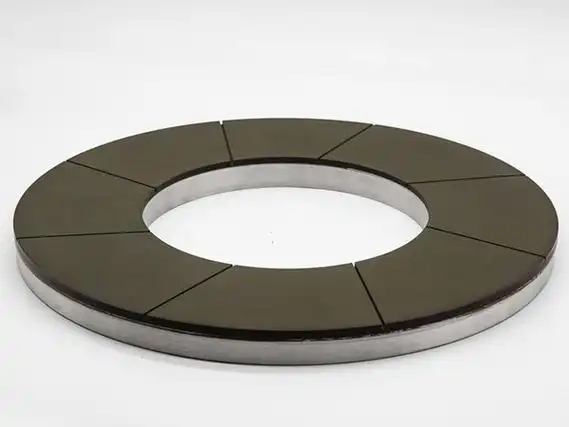
Respuesta rápida: Los recubrimientos por proyección térmica son duros, delgados y están unidos a un sustrato más blando, así que acábelos con una muela de diamante — normalmente de ligante de resina o metálico con grano D126–D252 y concentración del 75–100% — usando pasadas ligeras para evitar el arranque del recubrimiento.
Lectura relacionada: Muela de rectificado de diamante con ligante de resina · Muela de diamante para el rectificado de carburo · Guía del refrigerante para el rectificado con diamante.
Por qué el diamante acaba los recubrimientos por proyección térmica
Recubrimientos como el WC-Co, el WC-CrC, la alúmina-titania y los carburos HVOF son mucho más duros de lo que los abrasivos convencionales pueden manejar con eficiencia. El diamante los elimina limpiamente y, como el recubrimiento es delgado y está unido a un sustrato más blando, el proceso debe ser lo bastante suave para no arrancarlo ni generar fisuras de espesor completo.
¿Qué ligante y grano debo elegir?
| Recubrimiento | Ligante | Grano (FEPA D) | Concentración |
|---|---|---|---|
| WC-Co (HVOF/HVAF) | Resina / Metal | D126–D181 | 75–100% |
| Cerámica (Al2O3-TiO2) | Resina | D91–D151 | 75–100% |
| CrC-NiCr | Resina / Metal | D126–D181 | 75–100% |
| Acabado fino / sellado | Resina | D46–D91 | 75% |
| Superacabado | Vitrificado / Resina | D15–D46 | 50–75% |
El ligante de resina domina porque corta en frío y se puede rectificar para mantener una cara aguda y de corte libre en recubrimientos delgados.
Cómo evitar dañar el recubrimiento
- Penetración ligera y múltiples pasadas — nunca fuerce el corte.
- Muela afilada y recién rectificada — una muela desafilada arranca el recubrimiento.
- Refrigerante a inundación para controlar el calor y evitar fisuras térmicas.
- No rectifique a través del recubrimiento hasta el sustrato.
- Compruebe el arranque y la porosidad como parte del control de calidad.
¿Dónde se utiliza?
- Componentes aeronáuticos y de turbina.
- Piezas hidráulicas y de bombas con recubrimientos de desgaste.
- Rodillos y cilindros acabados tras HVOF.
- Caras de válvulas y sellos en WC-Co.
¿Qué especificación debo elegir?
| Parámetro | Valor típico |
|---|---|
| Ligante | Resina (corte frío) / Metal |
| Grano (FEPA D) | D46–D252 |
| Concentración | 75–100% |
| Profundidad de corte | 0,005–0,02 mm |
| Refrigerante | Inundación |
| Prioridad | Sin arranque, sin fisuras pasantes |
Los recubrimientos son delgados; las pasadas suaves protegen la adhesión y la integridad.
Rectificar un recubrimiento no es rectificar un sólido
Un recubrimiento proyectado térmicamente es una pila de gotas aplanadas con poros y cordones de óxido entre ellas. Es duro, pero no es homogéneo, y está unido a un sustrato que suele ser mucho más blando. Una muela de grano demasiado grueso o demasiado agresiva arrancará parches enteros de recubrimiento de la superficie en lugar de cortarlos a plano.
La estrategia de acabado es por tanto grano fino, presión ligera y refrigerante abundante, dejando material suficiente para que la muela de acabado elimine el daño de la pasada de desbaste. La porosidad que abre el rectificado también puede retener refrigerante, así que la limpieza entre pasos importa.
¿Cómo preparo el trabajo?
- Compruebe el recubrimiento. Conozca el tipo, el espesor y la porosidad del recubrimiento; el WC-Co, la alúmina y el óxido de cromo se comportan de forma muy distinta bajo la muela.
- Deje material de acabado. El desbaste debe dejar 0,05–0,15 mm para la muela de acabado, según el espesor del recubrimiento.
- Elija una muela de grano fino y de corte libre. Ligante de resina o metálico, D126–D252 para desbaste y más fino para el acabado; evite un ligante duro que arranque el recubrimiento.
- Rectifique en húmedo. Refrigerante a inundación desde el primer contacto; el sustrato conduce el calor y el recubrimiento no.
- Controle la presión. Penetración ligera y velocidad de mesa constante; permanecer en un punto sobrecalienta el ligante y el recubrimiento.
- Inspeccione el arranque. Busque picaduras y zonas desgarradas antes de pulir; no se podrán disimular después.
¿Cómo corrijo los problemas habituales?
| Síntoma | Causa más probable | Qué cambiar |
|---|---|---|
| Recubrimiento arrancado en parches | Muela demasiado gruesa o penetración excesiva | Grano más fino, pasada más ligera y más refrigerante |
| Superficie porosa y embotada | Empastado de la muela y calor | Rectifique la muela, aumente el caudal y reduzca la velocidad |
| Fisuras del recubrimiento en el borde | Flexión del sustrato o choque térmico | Apoye la pieza, reduzca la profundidad y mantenga el refrigerante continuo |
| Sustrato al descubierto en puntos | Control insuficiente del material | Mida el recubrimiento antes de rectificar y fije un margen de material |
| Mal acabado tras el pulido | Daño dejado por la etapa de rectificado | Añada un grano intermedio en lugar de pulir más tiempo |
El arranque es el fallo característico del rectificado de recubrimientos: empieza con demasiada fuerza.
¿Qué debe incluir una RFQ?
- Recubrimiento: química, espesor, porosidad y método de proyección.
- Sustrato: material y rigidez, que controlan la flexión.
- Muela: ligante, grano y forma para la geometría.
- Material: espesor proyectado y cota final.
- Máquina: suministro de refrigerante y rango de velocidad de mesa.
- Aceptación: porosidad, acabado y cualquier ensayo no destructivo.
Consulte la gama de Muelas de rectificado de diamante & CBN para esta aplicación.
El rectificado de recubrimientos es una operación de poco margen: el valor está en el recubrimiento y cada pasada extra lo pone en riesgo. La muela más barata rara vez es la mejor opción, porque un arranque desecha toda la pieza, no solo el acabado.
Subtabla 1 — por familia de materiales
| Material | Operación típica | Ligante recomendado | Grano (FEPA D) | Concentración | Ra típica |
|---|---|---|---|---|---|
| Carburo cementado (WC-Co) | Rectificado de fresas & herramientas | Resina / Metal | D91–D181 | 100–150% | 0,1–0,4 µm |
| PCD / PCBN | Preparación de filos, periférico | Metal / Vitrificado | D46–D91 | 125–150% | 0,05–0,2 µm |
| Cerámicas avanzadas (Al₂O₃, ZrO₂, Si₃N₄) | Superficie / forma | Vitrificado / Resina | D64–D151 | 75–125% | 0,2–0,6 µm |
| Vidrio óptico / plano, cuarzo | Filo, bisel, CNC | Metal / Resina | D64–D126 | 75–125% | 0,05–0,3 µm |
| Semiconductores (Si, SiC, zafiro) | Rectificado posterior, corte en dados | Electrochapado / Resina | D126–D400+ | 100–200% | <0,02 µm (fino) |
| Ferrita / magnético blando | Superficie / forma | Resina / Metal | D91–D181 | 100–150% | 0,2–0,8 µm |
| Grafito / carbono | Perfil / tronzado | Electrochapado / Metal | D181–D301 | 75–125% | — |
| CFRP / compuestos | Corte, ranurado | Electrochapado | D252–D400 | — | — |
| Recubrimientos por proyección térmica | Rectificado, pulido | Resina / Metal | D126–D252 | 75–100% | 0,1–0,4 µm |
| Piedra / cuarzo artificial | Filo, calibración | Metal / Electrochapado | D181–D400 | — | — |
| Zirconia (dental / médica) | Acabado, pulido | Resina / Vitrificado | D46–D126 | 75–100% | 0,1–0,3 µm |
| Acero / fundición (ferroso) | — | No usar diamante — use CBN | — | — | — |
Valores representativos para la planificación; confirme el grano, la concentración y el ligante definitivos con una prueba de rectificado en su máquina.
Límite de uso — cuándo no usar diamante
El diamante es el abrasivo más duro y la opción correcta para materiales duros, frágiles y no ferrosos, como el carburo cementado, la cerámica, el vidrio, el silicio, el zafiro, la ferrita, el grafito y los materiales compuestos. No debe usarse en metales ferrosos —acero, fundición y sus aleaciones— porque el carbono del diamante reacciona con el hierro a las temperaturas de rectificado (aproximadamente por encima de 700 °C / 1300 °F). Esta afinidad química provoca un desgaste rápido y anómalo del diamante (grafitización) y destruye la muela. Para acero, acero templado, fundición y otras piezas ferrosas, use en su lugar CBN (nitruro de boro cúbico).














