
 : +86 15874211461

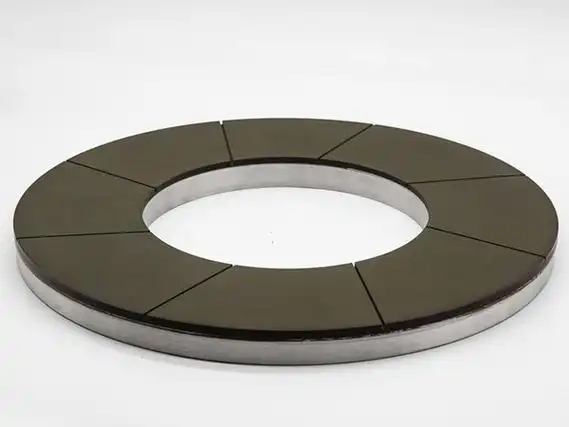
Risposta rapida: i rivestimenti termospruzzati sono duri, sottili e legati a un substrato più tenero, quindi si finiscono con una mola diamantata — di solito con legante in resina o metallico, granulometria D126–D252, concentrazione 75–100% — usando passate leggere per evitare l'estrazione del rivestimento.
Letture correlate: Mola diamantata con legante in resina · Mola diamantata per la rettifica del carburo · Guida al refrigerante per la rettifica diamantata.
Perché il diamante finisce i rivestimenti termospruzzati
Rivestimenti come WC-Co, WC-CrC, allumina-titania e carburi HVOF sono molto più duri di quanto gli abrasivi convenzionali possano gestire in modo efficiente. Il diamante li asporta in modo pulito e, poiché il rivestimento è sottile e legato a un substrato più tenero, il processo deve essere abbastanza delicato da non staccare il rivestimento né generare cricche passanti.
Quale legante e granulometria scegliere?
| Rivestimento | Legante | Granulometria (FEPA D) | Concentrazione |
|---|---|---|---|
| WC-Co (HVOF/HVAF) | Resina / Metallo | D126–D181 | 75–100% |
| Ceramico (Al2O3-TiO2) | Resina | D91–D151 | 75–100% |
| CrC-NiCr | Resina / Metallo | D126–D181 | 75–100% |
| Finitura fine / tenuta | Resina | D46–D91 | 75% |
| Superfinitura | Vetrificato / Resina | D15–D46 | 50–75% |
Il legante in resina domina perché taglia a freddo e può essere raddrizzato per mantenere una superficie affilata e libera di tagliare sui rivestimenti sottili.
Evitare danni al rivestimento
- Avanzamento leggero e passate multiple — non forzare mai il taglio.
- Mola affilata e appena raddrizzata — una mola smussata strappa il rivestimento.
- Refrigerante a inondazione per controllare il calore ed evitare cricche termiche.
- Non rettificare attraverso il rivestimento fino al substrato.
- Controllare estrazione e porosità come parte del controllo qualità.
Dove viene impiegata?
- Componenti aerospaziali e per turbine.
- Particolari idraulici e per pompe con rivestimenti antiusura.
- Rulli e cilindri finiti dopo HVOF.
- Facce di valvole e tenute in WC-Co.
Quale specifica scegliere?
| Parametro | Valore tipico |
|---|---|
| Legante | Resina (taglio freddo) / Metallo |
| Granulometria (FEPA D) | D46–D252 |
| Concentrazione | 75–100% |
| Profondità di passata | 0.005–0.02 mm |
| Refrigerante | A inondazione |
| Priorità | Nessuna estrazione, nessuna cricca passante |
I rivestimenti sono sottili; le passate delicate proteggono adesione e integrità.
Rettificare un rivestimento non è come rettificare un pezzo massiccio
Un rivestimento termospruzzato è una pila di gocce appiattite con pori e stringer di ossidi tra loro. È duro, ma non è omogeneo, ed è legato a un substrato di solito molto più tenero. Una mola troppo grossa o troppo aggressiva strapperà intere zone di rivestimento dalla superficie invece di tagliarle piatte.
La strategia di finitura è quindi granulometria fine, pressione leggera e molto refrigerante, con sovrametallo sufficiente perché la mola di finitura rimuova il danno della passata di sgrossatura. Anche la porosità aperta dalla rettifica può trattenere refrigerante, quindi la pulizia tra le fasi è importante.
Come preparo il posto di lavoro?
- Controllare il rivestimento. Conoscere tipo, spessore e porosità; WC-Co, allumina e ossido di cromo si comportano in modo molto diverso sotto la mola.
- Lasciare sovrametallo per la finitura. La sgrossatura deve lasciare 0.05–0.15 mm per la mola di finitura, in base allo spessore del rivestimento.
- Scegliere una mola fine e libera di tagliare. Legante in resina o metallico, D126–D252 per la sgrossatura, più fine per la finitura; evitare un legante duro che strappa il rivestimento.
- Rettificare a umido. Refrigerante a inondazione dal primo contatto; il substrato conduce via il calore, il rivestimento no.
- Controllare la pressione. Avanzamento leggero e velocità del tavolo costante; sostare in un punto surriscalda legante e rivestimento.
- Ispezionare l'estrazione. Cercare fosse e zone strappate prima della lucidatura: non si possono più sfumare in seguito.
Come risolvo i problemi più comuni?
| Sintomo | Causa più probabile | Cosa modificare |
|---|---|---|
| Rivestimento strappato a zone | Mola troppo grossa o avanzamento eccessivo | Granulometria più fine, passata più leggera, più refrigerante |
| Superficie porosa e strisciata | Intasamento della mola e calore | Raddrizzare la mola, aumentare la portata, ridurre la velocità |
| Cricche nel rivestimento sul bordo | Flessione del substrato o shock termico | Supportare il pezzo, ridurre la profondità, mantenere il refrigerante continuo |
| Substrato esposto in alcuni punti | Controllo del sovrametallo insufficiente | Misurare il rivestimento prima della rettifica e fissare un sovrametallo |
| Finitura scadente dopo la lucidatura | Danno lasciato dalla fase di rettifica | Aggiungere una granulometria intermedia invece di lucidare più a lungo |
L'estrazione è il cedimento tipico della rettifica dei rivestimenti - inizia con una forza eccessiva.
Cosa deve includere una RFQ?
- Rivestimento: chimica, spessore, porosità e metodo di spruzzatura.
- Substrato: materiale e rigidità, che controllano la flessione.
- Mola: legante, granulometria e forma per la geometria.
- Sovrametallo: spessore allo stato spruzzato e dimensione finale.
- Macchina: erogazione del refrigerante e intervallo di velocità del tavolo.
- Accettazione: porosità, finitura ed eventuale prova non distruttiva.
Consulta la gamma di Mole diamantate & CBN per questa applicazione.
La rettifica dei rivestimenti è un'operazione a basso sovrametallo: il valore è nel rivestimento, e ogni passata in più lo mette a rischio. La mola più economica raramente è la scelta migliore, perché un'estrazione manda in scarto l'intero pezzo, non solo la finitura.
Sottotabella 1 — per famiglia di materiali
| Materiale | Operazione tipica | Legante consigliato | Granulometria (FEPA D) | Concentrazione | Ra tipico |
|---|---|---|---|---|---|
| Carburo cementato (WC-Co) | Rettifica di frese & utensili | Resina / Metallo | D91–D181 | 100–150% | 0.1–0.4 µm |
| PCD / PCBN | Preparazione del filo, periferica | Metallo / Vetrificato | D46–D91 | 125–150% | 0.05–0.2 µm |
| Ceramiche avanzate (Al₂O₃, ZrO₂, Si₃N₄) | Superficie / forma | Vetrificato / Resina | D64–D151 | 75–125% | 0.2–0.6 µm |
| Vetro ottico / piano, quarzo | Bordo, bisello, CNC | Metallo / Resina | D64–D126 | 75–125% | 0.05–0.3 µm |
| Semiconduttori (Si, SiC, zaffiro) | Rettifica del retro, taglio in chip | Elettrodepositato / Resina | D126–D400+ | 100–200% | <0.02 µm (fine) |
| Ferrite / magnetico dolce | Superficie / forma | Resina / Metallo | D91–D181 | 100–150% | 0.2–0.8 µm |
| Grafite / carbonio | Profilatura / troncatura | Elettrodepositato / Metallo | D181–D301 | 75–125% | — |
| CFRP / compositi | Taglio, scanalatura | Elettrodepositato | D252–D400 | — | — |
| Rivestimenti termospruzzati | Rettifica, lucidatura | Resina / Metallo | D126–D252 | 75–100% | 0.1–0.4 µm |
| Pietra / quarzo tecnico | Bordo, calibrazione | Metallo / Elettrodepositato | D181–D400 | — | — |
| Zirconia (dentale / medicale) | Finitura, lucidatura | Resina / Vetrificato | D46–D126 | 75–100% | 0.1–0.3 µm |
| Acciaio / ghisa (ferrosi) | — | Non diamante — usare CBN | — | — | — |
Valori indicativi per la pianificazione; confermare granulometria, concentrazione e legante definitivi con una prova di rettifica sulla propria macchina.
Limite d'impiego — quando non usare il diamante
Il diamante è l'abrasivo più duro ed è la scelta corretta per i materiali duri, fragili e non ferrosi come il carburo cementato, le ceramiche, il vetro, il silicio, lo zaffiro, la ferrite, la grafite e i compositi. Non deve essere usato sui metalli ferrosi — acciaio, ghisa e loro leghe — perché il carbonio del diamante reagisce con il ferro alle temperature di rettifica (all'incirca oltre 700 °C / 1300 °F). Questa affinità chimica provoca una rapida e anomala usura del diamante (grafitizzazione) e distrugge la mola. Per acciaio, acciaio temprato, ghisa e altri pezzi ferrosi, usare invece il CBN (nitruro di boro cubico).














