
 : +86 15874211461

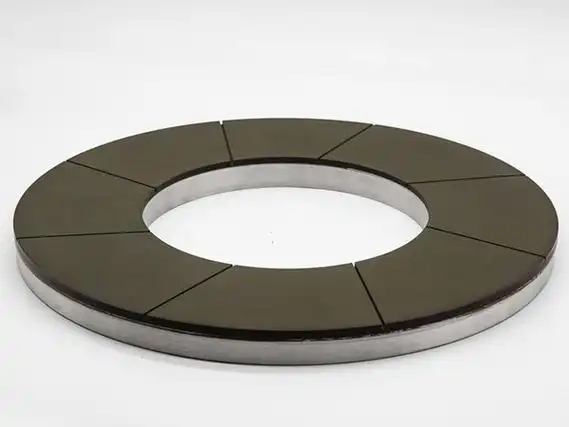
Краткий ответ: Газотермические покрытия твёрдые, тонкие и связаны с более мягкой подложкой, поэтому отделывайте их алмазным кругом — обычно на смоляной или металлической связке зернистостью D126–D252, концентрацией 75–100% — лёгкими проходами, чтобы избежать отрыва покрытия.
См. также: Алмазный шлифовальный круг на смоляной связке · Алмазный круг для шлифования твердого сплава · Руководство по СОЖ для алмазного шлифования.
Почему алмаз отделывает газотермические покрытия
Покрытия WC-Co, WC-CrC, оксид алюминия–диоксид титана и карбиды HVOF значительно твёрже, чем способны эффективно обрабатывать обычные абразивы. Алмаз снимает их чисто, а поскольку покрытие тонкое и связано с более мягкой подложкой, процесс должен быть достаточно щадящим, чтобы не оторвать покрытие и не вызвать сквозные трещины.
Какую связку и зернистость выбрать?
| Покрытие | Связка | Зернистость (FEPA D) | Концентрация |
|---|---|---|---|
| WC-Co (HVOF/HVAF) | Смоляная / металлическая | D126–D181 | 75–100% |
| Керамика (Al2O3-TiO2) | Смоляная | D91–D151 | 75–100% |
| CrC-NiCr | Смоляная / металлическая | D126–D181 | 75–100% |
| Тонкая отделка / уплотнение | Смоляная | D46–D91 | 75% |
| Суперфиниш | Керамическая / смоляная | D15–D46 | 50–75% |
Смоляная связка доминирует, потому что режет холодно и может правиться, сохраняя острый свободно режущий торец на тонких покрытиях.
Как избежать повреждения покрытия
- Малое врезание и несколько проходов — никогда не форсируйте рез.
- Острый, свежевыправленный круг — затупленный круг отрывает покрытие.
- Обильная СОЖ для контроля нагрева и предотвращения термических трещин.
- Не прошлифовывайте покрытие насквозь до подложки.
- Проверяйте отрыв и пористость в рамках контроля качества.
Где применяется?
- Аэрокосмические и турбинные компоненты.
- Гидравлические детали и детали насосов с износостойкими покрытиями.
- Валки и цилиндры, отделываемые после HVOF.
- Уплотнительные и клапанные поверхности из WC-Co.
Какую спецификацию выбрать?
| Параметр | Типичное значение |
|---|---|
| Связка | Смоляная (холодное резание) / металлическая |
| Зернистость (FEPA D) | D46–D252 |
| Концентрация | 75–100% |
| Глубина резания | 0,005–0,02 мм |
| СОЖ | Обильная подача |
| Приоритет | Без отрыва, без сквозных трещин |
Покрытия тонкие; щадящие проходы защищают адгезию и целостность.
Шлифование покрытия — не шлифование монолита
Газотермическое покрытие — это стопка расплющенных капель с порами и оксидными прослойками между ними. Оно твёрдое, но неоднородное и связано с подложкой, которая обычно гораздо мягче. Слишком крупный или слишком агрессивный круг вырвет целые участки покрытия из поверхности вместо того, чтобы срезать их ровно.
Поэтому стратегия отделки — мелкое зерно, лёгкое давление и обильная СОЖ, с достаточным припуском, чтобы финишный круг снял повреждения от чернового прохода. Пористость, вскрытая шлифованием, может задерживать СОЖ, поэтому очистка между шагами важна.
Как настроить операцию?
- Проверьте покрытие. Знайте тип, толщину и пористость покрытия; WC-Co, оксид алюминия и оксид хрома ведут себя под кругом совершенно по-разному.
- Оставляйте припуск на отделку. Черновое шлифование должно оставлять 0,05–0,15 мм для финишного круга в зависимости от толщины покрытия.
- Выбирайте мелкозернистый круг свободного резания. Смоляная или металлическая связка, D126–D252 для черновой, мельче для отделки; избегайте твёрдой связки, которая отрывает покрытие.
- Шлифуйте с СОЖ. Обильная подача с первого контакта; подложка отводит тепло, а покрытие — нет.
- Контролируйте давление. Малое врезание и равномерная скорость стола; задержка в одной точке перегревает связку и покрытие.
- Проверяйте на отрыв. Ищите раковины и вырванные участки до полирования; позже их не зашлифовать.
Как устранить типичные проблемы?
| Симптом | Вероятная причина | Что изменить |
|---|---|---|
| Покрытие вырвано участками | Слишком крупный круг или слишком большое врезание | Мельче зерно, легче проход, больше СОЖ |
| Пористая, размазанная поверхность | Засаливание круга и нагрев | Правьте круг, увеличьте расход, снизьте скорость |
| Трещины покрытия по кромке | Прогиб подложки или термический удар | Поддержите деталь, уменьшите глубину, держите СОЖ непрерывной |
| Подложка обнажена местами | Недостаточный контроль припуска | Измерьте покрытие до шлифования и задайте припуск |
| Плохая отделка после полирования | Повреждения, оставленные шлифованием | Добавьте промежуточную зернистость вместо более долгого полирования |
Отрыв — характерный отказ при шлифовании покрытий; он начинается с чрезмерного усилия.
Что включить в RFQ?
- Покрытие: химический состав, толщина, пористость и метод напыления.
- Подложка: материал и жёсткость, которые определяют прогиб.
- Круг: связка, зернистость и форма под геометрию.
- Припуск: толщина после напыления и конечный размер.
- Станок: подача СОЖ и диапазон скорости стола.
- Приёмка: пористость, отделка и неразрушающий контроль, если он предусмотрен.
Посмотрите подходящие Алмазные & CBN шлифовальные круги для этой задачи.
Шлифование покрытия — операция с малым припуском: ценность заключена в покрытии, и каждый лишний проход рискует им. Самый дешёвый круг редко бывает лучшим выбором, потому что отрыв бракует всю деталь, а не только отделку.
Подтаблица 1 — по семействам материалов
| Материал | Типовая операция | Рекомендуемая связка | Зернистость (FEPA D) | Концентрация | Типичная Ra |
|---|---|---|---|---|---|
| Твёрдый сплав (WC-Co) | Заточка режущего инструмента | Смоляная / металлическая | D91–D181 | 100–150% | 0.1–0.4 µm |
| PCD / PCBN | Подготовка кромки, периферийное шлифование | Металлическая / керамическая | D46–D91 | 125–150% | 0.05–0.2 µm |
| Техническая керамика (Al₂O₃, ZrO₂, Si₃N₄) | Плоское / профильное | Керамическая / смоляная | D64–D151 | 75–125% | 0.2–0.6 µm |
| Оптическое и листовое стекло, кварц | Кромка, фаска, ЧПУ | Металлическая / смоляная | D64–D126 | 75–125% | 0.05–0.3 µm |
| Полупроводники (Si, SiC, сапфир) | Шлифование обратной стороны, резка пластин | Гальваническая / смоляная | D126–D400+ | 100–200% | <0.02 µm (тонкая отделка) |
| Феррит / магнитомягкие материалы | Плоское / профильное | Смоляная / металлическая | D91–D181 | 100–150% | 0.2–0.8 µm |
| Графит / углерод | Профильное шлифование / отрезка | Гальваническая / металлическая | D181–D301 | 75–125% | — |
| CFRP / композиты | Отрезка, пазование | Гальваническая | D252–D400 | — | — |
| Газотермические покрытия | Шлифование, полирование | Смоляная / металлическая | D126–D252 | 75–100% | 0.1–0.4 µm |
| Камень / искусственный кварц | Кромка, калибровка | Металлическая / гальваническая | D181–D400 | — | — |
| Диоксид циркония (стоматология / медицина) | Отделка, полирование | Смоляная / керамическая | D46–D126 | 75–100% | 0.1–0.3 µm |
| Сталь / чугун (чёрные металлы) | — | Не алмаз — используйте CBN | — | — | — |
Ориентировочные значения для планирования; окончательные зернистость, концентрацию и связку подтвердите пробным шлифованием на вашем станке.
Границы применимости — когда не используют алмаз
Алмаз — самый твёрдый абразив, и он подходит для твёрдых, хрупких, не содержащих железа материалов: твёрдого сплава, керамики, стекла, кремния, сапфира, феррита, графита и композитов. Его нельзя применять для чёрных металлов — стали, чугуна и их сплавов, — поскольку углерод алмаза реагирует с железом при температурах шлифования (примерно выше 700 °C / 1300 °F). Это химическое сродство вызывает быстрое аномальное изнашивание алмаза (графитизацию) и разрушает круг. Для стали, закалённой стали, чугуна и других заготовок из чёрных металлов используйте вместо него CBN (кубический нитрид бора).














