
 : +86 15874211461

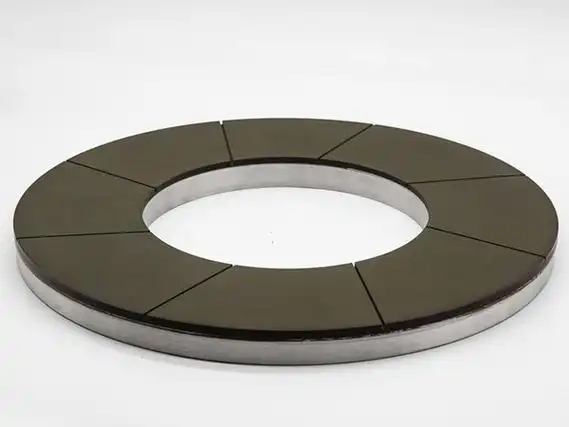
Réponse rapide : Les revêtements projetés thermiquement sont durs, minces et liés à un substrat plus tendre : finissez-les avec une meule diamant — généralement à liant résineux ou métallique, en granulométrie D126–D252 et concentration 75–100% — en passes légères pour éviter l'arrachement du revêtement.
À lire également: Meule diamant à liant résineux · Meule diamant pour la rectification du carbure · Guide du liquide de refroidissement pour la rectification au diamant.
Pourquoi le diamant finit les revêtements projetés
Des revêtements tels que WC-Co, WC-CrC, alumine-titane et carbures HVOF sont bien plus durs que ce que les abrasifs conventionnels peuvent traiter efficacement. Le diamant les enlève proprement, et comme le revêtement est mince et lié à un substrat plus tendre, le procédé doit rester assez doux pour ne pas arracher le revêtement ni générer de fissures traversantes.
Quel liant et quelle granulométrie choisir ?
| Revêtement | Liant | Granulométrie (FEPA D) | Concentration |
|---|---|---|---|
| WC-Co (HVOF/HVAF) | Résine / Métal | D126–D181 | 75–100% |
| Céramique (Al2O3-TiO2) | Résine | D91–D151 | 75–100% |
| CrC-NiCr | Résine / Métal | D126–D181 | 75–100% |
| Finition fine / étanchéité | Résine | D46–D91 | 75% |
| Superfinition | Vitrifié / Résine | D15–D46 | 50–75% |
Le liant résineux domine car il coupe à froid et peut être dressé pour conserver une face vive à coupe libre sur des revêtements minces.
Éviter d'endommager le revêtement
- Avance légère et passes multiples — ne forcez jamais la coupe.
- Meule vive et fraîchement dressée — une meule émoussée arrache le revêtement.
- Liquide de refroidissement en inondation pour maîtriser la chaleur et éviter les fissures thermiques.
- Ne rectifiez pas à travers le revêtement jusqu'au substrat.
- Contrôlez l'arrachement et la porosité dans le cadre du contrôle qualité.
Où est-elle utilisée ?
- Composants aéronautiques et de turbines.
- Pièces hydrauliques et de pompes avec revêtements d'usure.
- Cylindres et rouleaux finis après HVOF.
- Faces de vannes et de joints en WC-Co.
Quelle spécification choisir ?
| Paramètre | Valeur typique |
|---|---|
| Liant | Résine (coupe froide) / Métal |
| Granulométrie (FEPA D) | D46–D252 |
| Concentration | 75–100% |
| Profondeur de passe | 0.005–0.02 mm |
| Liquide de refroidissement | Inondation |
| Priorité | Pas d'arrachement, pas de fissures traversantes |
Les revêtements sont minces ; des passes douces préservent l'adhérence et l'intégrité.
Rectifier un revêtement n'est pas rectifier une masse
Un revêtement projeté thermiquement est un empilement de gouttelettes aplaties, avec des pores et des alignements d'oxydes entre elles. Il est dur, mais il n'est pas homogène, et il est lié à un substrat généralement bien plus tendre. Une meule trop grossière ou trop agressive arrachera des plaques entières de revêtement au lieu de les couper à plat.
La stratégie de finition repose donc sur un grain fin, une pression légère et beaucoup de liquide de refroidissement, avec suffisamment de surépaisseur pour que la meule de finition élimine l'endommagement de l'ébauche. La porosité ouverte par la rectification peut aussi piéger du liquide : le nettoyage entre les étapes est donc important.
Comment préparer le poste ?
- Vérifiez le revêtement. Connaissez le type, l'épaisseur et la porosité du revêtement ; le WC-Co, l'alumine et l'oxyde de chrome se comportent très différemment sous la meule.
- Laissez de la surépaisseur de finition. L'ébauche doit laisser 0.05–0.15 mm pour la meule de finition, selon l'épaisseur du revêtement.
- Choisissez une meule fine à coupe libre. Liant résineux ou métallique, D126–D252 pour l'ébauche, plus fin pour la finition ; évitez un liant dur qui arrache le revêtement.
- Rectifiez en humide. Liquide de refroidissement en inondation dès le premier contact ; le substrat évacue la chaleur, le revêtement non.
- Maîtrisez la pression. Avance légère et vitesse de table régulière ; rester sur place surchauffe le liant et le revêtement.
- Inspectez l'arrachement. Recherchez les piqûres et les zones arrachées avant le polissage ; elles ne pourront plus être rattrapées ensuite.
Comment résoudre les problèmes courants ?
| Symptôme | Cause la plus probable | Ce qu'il faut changer |
|---|---|---|
| Revêtement arraché par plaques | Meule trop grossière ou avance excessive | Grain plus fin, passe plus légère, plus de liquide de refroidissement |
| Surface poreuse et étalée | Colmatage de la meule et chaleur | Dressez la meule, augmentez le débit, réduisez la vitesse |
| Fissures du revêtement sur le bord | Flexion du substrat ou choc thermique | Supportez la pièce, réduisez la profondeur, maintenez le liquide en continu |
| Substrat apparent par endroits | Surépaisseur insuffisamment maîtrisée | Mesurez le revêtement avant rectification et fixez une surépaisseur |
| Finition médiocre après polissage | Endommagement laissé par l'étape de rectification | Ajoutez une granulométrie intermédiaire plutôt que de polir plus longtemps |
L'arrachement est la défaillance caractéristique de la rectification de revêtements : il commence par un effort excessif.
Que doit contenir une RFQ ?
- Revêtement : chimie, épaisseur, porosité et procédé de projection.
- Substrat : matériau et rigidité, qui déterminent la flexion.
- Meule : liant, granulométrie et forme adaptés à la géométrie.
- Surépaisseur : épaisseur après projection et cote finale.
- Machine : alimentation en liquide de refroidissement et plage de vitesse de table.
- Acceptation : porosité, finition et tout contrôle non destructif.
Parcourez la gamme de Meules diamant & CBN adaptée à cette application.
La rectification de revêtements est une opération à faible enlèvement : la valeur réside dans le revêtement, et chaque passe supplémentaire le met en danger. La meule la moins chère est rarement le bon choix, car un arrachement met toute la pièce au rebut, pas seulement la finition.
Sous-tableau 1 — par famille de matériaux
| Matériau | Opération typique | Liant recommandé | Granulométrie (FEPA D) | Concentration | Ra typique |
|---|---|---|---|---|---|
| Carbure cémenté (WC-Co) | Affûtage des fraises & outils | Résine / Métal | D91–D181 | 100–150% | 0.1–0.4 µm |
| PCD / PCBN | Préparation des arêtes, périphérie | Métal / Vitrifié | D46–D91 | 125–150% | 0.05–0.2 µm |
| Céramiques techniques (Al₂O₃, ZrO₂, Si₃N₄) | Surface / forme | Vitrifié / Résine | D64–D151 | 75–125% | 0.2–0.6 µm |
| Verre optique / plat, quartz | Chant, biseau, CNC | Métal / Résine | D64–D126 | 75–125% | 0.05–0.3 µm |
| Semi-conducteurs (Si, SiC, saphir) | Rectification arrière, découpe en dés | Électrolytique / Résine | D126–D400+ | 100–200% | <0.02 µm (fin) |
| Ferrite / magnétique doux | Surface / forme | Résine / Métal | D91–D181 | 100–150% | 0.2–0.8 µm |
| Graphite / carbone | Forme / tronçonnage | Électrolytique / Métal | D181–D301 | 75–125% | — |
| CFRP / composites | Découpe, rainurage | Électrolytique | D252–D400 | — | — |
| Revêtements projetés thermiquement | Rectification, polissage | Résine / Métal | D126–D252 | 75–100% | 0.1–0.4 µm |
| Pierre / quartz reconstitué | Chant, calibrage | Métal / Électrolytique | D181–D400 | — | — |
| Zircone (dentaire / médical) | Finition, polissage | Résine / Vitrifié | D46–D126 | 75–100% | 0.1–0.3 µm |
| Acier / fonte (matériaux ferreux) | — | Pas de diamant — utiliser le CBN | — | — | — |
Valeurs représentatives pour la planification ; confirmez la granulométrie, la concentration et le liant définitifs par un essai de rectification sur votre machine.
Limite d'utilisation — quand ne pas utiliser le diamant
Le diamant est l'abrasif le plus dur et le bon choix pour les matériaux durs, fragiles et non ferreux tels que le carbure cémenté, la céramique, le verre, le silicium, le saphir, la ferrite, le graphite et les composites. Il ne doit pas être utilisé sur les métaux ferreux — acier, fonte et leurs alliages — car le carbone du diamant réagit avec le fer aux températures de rectification (au-dessus d'environ 700 °C / 1300 °F). Cette affinité chimique provoque une usure rapide et anormale du diamant (graphitisation) et détruit la meule. Pour l'acier, l'acier trempé, la fonte et les autres pièces en matériau ferreux, utilisez plutôt le CBN (nitrure de bore cubique).














