
 : +86 15874211461

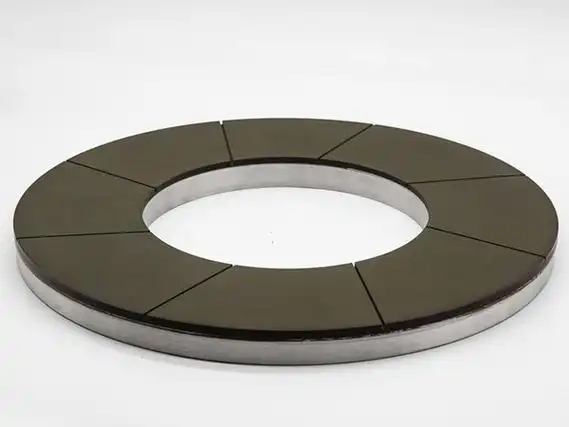
Resposta rápida: Os revestimentos por aspersão térmica são duros, finos e ligados a um substrato mais macio, por isso acabe-os com um rebolo de diamante — geralmente com ligante de resina ou metálico, grão D126–D252, concentração 75–100% — usando passes leves para evitar o arrancamento do revestimento.
Leitura relacionada: Rebolo de Diamante com Ligante de Resina · Rebolo de diamante para retificação de carboneto · Guia de refrigerante para retificação com diamante.
Por que o diamante acaba revestimentos por aspersão térmica
Revestimentos como WC-Co, WC-CrC, alumina-titânia e carbonetos HVOF são muito mais duros do que os abrasivos convencionais conseguem suportar com eficiência. O diamante os remove de forma limpa e, como o revestimento é fino e ligado a um substrato mais macio, o processo deve ser suave o suficiente para não arrancar o revestimento nem gerar trincas em toda a espessura.
Que ligante e grão devo escolher?
| Revestimento | Ligante | Grão (FEPA D) | Concentração |
|---|---|---|---|
| WC-Co (HVOF/HVAF) | Resina / Metal | D126–D181 | 75–100% |
| Cerâmico (Al2O3-TiO2) | Resina | D91–D151 | 75–100% |
| CrC-NiCr | Resina / Metal | D126–D181 | 75–100% |
| Acabamento fino / vedação | Resina | D46–D91 | 75% |
| Superacabamento | Vitrificado / Resina | D15–D46 | 50–75% |
O ligante de resina domina porque corta a frio e pode ser dressado para manter uma face afiada e de corte livre em revestimentos finos.
Evitando danos ao revestimento
- Penetração leve e vários passes — nunca force o corte.
- Rebolo afiado e recém-dressado — um rebolo embotado arranca o revestimento.
- Refrigerante por inundação para controlar o calor e evitar trincas térmicas.
- Não retifique através do revestimento até o substrato.
- Verifique arrancamento e porosidade como parte do controle de qualidade.
Onde é utilizado?
- Componentes aeroespaciais e de turbinas.
- Peças hidráulicas e de bombas com revestimentos de desgaste.
- Cilindros e rolos acabados após HVOF.
- Faces de válvulas e vedações em WC-Co.
Que especificação devo escolher?
| Parâmetro | Valor típico |
|---|---|
| Ligante | Resina (corte a frio) / Metálico |
| Grão (FEPA D) | D46–D252 |
| Concentração | 75–100% |
| Profundidade de corte | 0.005–0.02 mm |
| Refrigerante | Inundação |
| Prioridade | Sem arrancamento, sem trincas passantes |
Os revestimentos são finos; passes suaves protegem a adesão e a integridade.
Retificar um revestimento não é retificar um sólido
Um revestimento aspergido termicamente é uma pilha de gotículas achatadas com poros e linhas de óxido entre elas. É duro, mas não é homogêneo, e está ligado a um substrato geralmente muito mais macio. Um rebolo muito grosso ou agressivo arrancará placas inteiras de revestimento da superfície em vez de cortá-las planas.
A estratégia de acabamento é, portanto, grão fino, baixa pressão e bastante refrigerante, com sobremetal suficiente para o rebolo de acabamento remover o dano do passe de desbaste. A porosidade aberta pela retificação também pode reter refrigerante, então a limpeza entre etapas importa.
Como preparo o trabalho?
- Verifique o revestimento. Conheça o tipo, a espessura e a porosidade do revestimento; WC-Co, alumina e óxido de cromo se comportam de forma muito diferente sob o rebolo.
- Deixe sobremetal de acabamento. O desbaste deve deixar 0.05–0.15 mm para o rebolo de acabamento, dependendo da espessura do revestimento.
- Escolha um rebolo fino e de corte livre. Ligante de resina ou metálico, D126–D252 para desbaste, mais fino para o acabamento; evite um ligante duro que arranque o revestimento.
- Retifique a úmido. Refrigerante por inundação desde o primeiro contato; o substrato conduz o calor para longe e o revestimento não.
- Controle a pressão. Penetração leve e velocidade de mesa constante; permanecer em um ponto superaquece o ligante e o revestimento.
- Inspecione o arrancamento. Procure cavidades e placas rasgadas antes do polimento; elas não podem ser misturadas depois.
Como resolvo os problemas comuns?
| Sintoma | Causa mais provável | O que alterar |
|---|---|---|
| Revestimento arrancado em placas | Rebolo muito grosso ou penetração excessiva | Grão mais fino, passe mais leve, mais refrigerante |
| Superfície porosa e borrada | Empastamento do rebolo e calor | Dresse o rebolo, aumente a vazão, reduza a velocidade |
| Trincas no revestimento na aresta | Deflexão do substrato ou choque térmico | Apoie a peça, reduza a profundidade, mantenha o refrigerante contínuo |
| Substrato exposto em pontos | Controle insuficiente de sobremetal | Meça o revestimento antes da retificação e defina o sobremetal |
| Acabamento ruim após o polimento | Dano deixado pela etapa de retificação | Acrescente um grão intermediário em vez de polir por mais tempo |
O arrancamento é a falha característica da retificação de revestimentos - começa com força excessiva.
O que deve incluir um RFQ?
- Revestimento: composição química, espessura, porosidade e método de aspersão.
- Substrato: material e rigidez, que controlam a deflexão.
- Rebolo: ligante, grão e forma para a geometria.
- Sobremetal: espessura conforme aspergido e dimensão final.
- Máquina: fornecimento de refrigerante e faixa de velocidade da mesa.
- Aceitação: porosidade, acabamento e qualquer ensaio não destrutivo.
Consulte a gama de Rebolos de diamante e CBN para esta aplicação.
A retificação de revestimentos é uma operação de baixo sobremetal: o valor está no revestimento, e cada passe extra o coloca em risco. O rebolo mais barato raramente é a melhor escolha, porque um arrancamento refuga a peça inteira, não apenas o acabamento.
Sub-tabela 1 — por família de material
| Material | Operação típica | Ligante recomendado | Grão (FEPA D) | Concentração | Ra típico |
|---|---|---|---|---|---|
| Carboneto cimentado (WC-Co) | Retificação de fresas e ferramentas | Resina / Metal | D91–D181 | 100–150% | 0.1–0.4 µm |
| PCD / PCBN | Preparação de aresta, periférica | Metal / Vitrificado | D46–D91 | 125–150% | 0.05–0.2 µm |
| Cerâmicas avançadas (Al₂O₃, ZrO₂, Si₃N₄) | Superfície / perfil | Vitrificado / Resina | D64–D151 | 75–125% | 0.2–0.6 µm |
| Vidro óptico / plano, quartzo | Aresta, chanfro, CNC | Metal / Resina | D64–D126 | 75–125% | 0.05–0.3 µm |
| Semicondutores (Si, SiC, safira) | Retificação traseira, corte de wafer | Eletrodepositado / Resina | D126–D400+ | 100–200% | <0.02 µm (fino) |
| Ferrita / magnético mole | Superfície / perfil | Resina / Metal | D91–D181 | 100–150% | 0.2–0.8 µm |
| Grafite / carbono | Perfil / corte | Eletrodepositado / Metal | D181–D301 | 75–125% | — |
| CFRP / compósitos | Corte, ranhura | Eletrodepositado | D252–D400 | — | — |
| Revestimentos por aspersão térmica | Retificação, polimento | Resina / Metal | D126–D252 | 75–100% | 0.1–0.4 µm |
| Pedra / quartzo industrial | Aresta, calibração | Metal / Eletrodepositado | D181–D400 | — | — |
| Zircônia (dental / médica) | Acabamento, polimento | Resina / Vitrificado | D46–D126 | 75–100% | 0.1–0.3 µm |
| Aço / ferro fundido (ferroso) | — | Não é diamante — use CBN | — | — | — |
Valores representativos para planejamento; confirme o grão, a concentração e o ligante finais com um ensaio de retificação na sua máquina.
Limite de aplicação — quando não usar diamante
O diamante é o abrasivo mais duro e a escolha correta para materiais duros, frágeis e não ferrosos, como carboneto cimentado, cerâmica, vidro, silício, safira, ferrita, grafite e compósitos. Não deve ser utilizado em metais ferrosos — aço, ferro fundido e suas ligas — porque o carbono do diamante reage com o ferro nas temperaturas de retificação (aproximadamente acima de 700 °C / 1300 °F). Essa afinidade química provoca desgaste rápido e anormal do diamante (grafitização) e destrói o rebolo. Para aço, aço temperado, ferro fundido e outras peças ferrosas, use CBN (nitreto de boro cúbico) em vez disso.














