
 : +86 15874211461

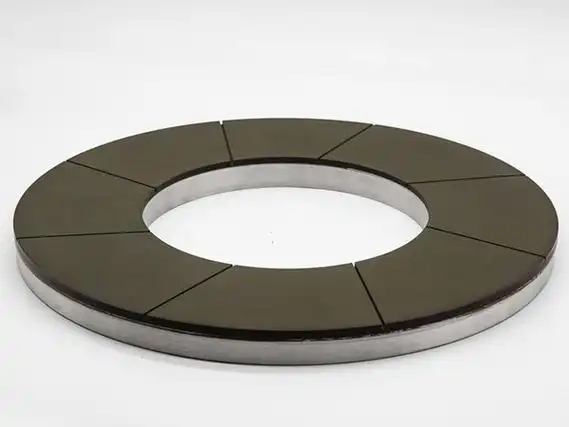
Kurzantwort: Thermische Spritzschichten sind hart, dünn und mit einem weicheren Grundwerkstoff verbunden; finishen Sie sie daher mit einer Diamantschleifscheibe — meist Kunstharz- oder Metallbindung mit D126–D252 Körnung, 75–100% Konzentration — und leichten Durchgängen, um Ausbrüche der Schicht zu vermeiden.
Weiterführende Lektüre: Kunstharzgebundene Diamantschleifscheibe · Diamantschleifscheibe für das Hartmetallschleifen · Kühlmittel für das Diamantschleifen.
Warum Diamant für das Finishen thermischer Spritzschichten geeignet ist
Schichten wie WC-Co, WC-CrC, Aluminiumoxid-Titandioxid und HVOF-Karbide sind deutlich härter, als konventionelle Schleifmittel wirtschaftlich bearbeiten können. Diamant trägt sie sauber ab, und weil die Schicht dünn und mit einem weicheren Grundwerkstoff verbunden ist, muss der Prozess so schonend sein, dass die Schicht nicht abgezogen wird und keine Risse durch die gesamte Schicht entstehen.
Welche Bindung und Körnung sollte ich wählen?
| Schicht | Bindung | Körnung (FEPA D) | Konzentration |
|---|---|---|---|
| WC-Co (HVOF/HVAF) | Kunstharz / Metall | D126–D181 | 75–100% |
| Keramik (Al2O3-TiO2) | Kunstharz | D91–D151 | 75–100% |
| CrC-NiCr | Kunstharz / Metall | D126–D181 | 75–100% |
| Feines Finish / Versiegeln | Kunstharz | D46–D91 | 75% |
| Superfinish | Keramisch / Kunstharz | D15–D46 | 50–75% |
Die Kunstharzbindung dominiert, weil sie kühl schneidet und sich so abrichten lässt, dass die Fläche auf dünnen Schichten scharf und freischneidend bleibt.
Schäden an der Schicht vermeiden
- Geringe Zustellung und mehrere Durchgänge — den Schnitt niemals erzwingen.
- Scharfe, frisch abgerichtete Scheibe — eine stumpfe Scheibe zieht die Schicht ab.
- Überflutungskühlung, um die Wärme zu beherrschen und thermische Risse zu vermeiden.
- Nicht durch die Schicht hindurch in den Grundwerkstoff schleifen.
- Auf Ausbrüche und Porosität prüfen als Teil der Qualitätskontrolle.
Wo wird es eingesetzt?
- Luftfahrt- und Turbinenbauteile.
- Hydraulik- und Pumpenteile mit Verschleißschutzschichten.
- Walzen und Zylinder, nach dem HVOF-Verfahren finisht.
- Ventil- und Dichtflächen aus WC-Co.
Welche Auslegung sollte ich wählen?
| Parameter | Typischer Wert |
|---|---|
| Bindung | Kunstharz (kühler Schnitt) / Metall |
| Körnung (FEPA D) | D46–D252 |
| Konzentration | 75–100% |
| Zustellung | 0,005–0,02 mm |
| Kühlmittel | Überflutung |
| Priorität | Keine Ausbrüche, keine Durchrisse |
Schichten sind dünn; schonende Durchgänge schützen Haftung und Integrität.
Eine Schicht zu schleifen ist nicht wie Vollmaterial zu schleifen
Eine thermisch gespritzte Schicht ist ein Stapel abgeflachter Tropfen mit Poren und Oxidzeilen dazwischen. Sie ist hart, aber nicht homogen, und sie haftet auf einem Grundwerkstoff, der meist deutlich weicher ist. Eine zu grobe oder zu aggressive Scheibe zieht ganze Schichtbereiche aus der Oberfläche, statt sie plan zu schneiden.
Die Finishstrategie lautet daher: feine Körnung, geringer Druck und reichlich Kühlmittel, mit genügend Aufmaß, damit die Schlichtscheibe die Schäden des Schruppdurchgangs entfernen kann. Durch das Schleifen geöffnete Poren können außerdem Kühlmittel aufnehmen, deshalb ist die Reinigung zwischen den Schritten wichtig.
Wie richte ich die Bearbeitung ein?
- Die Schicht prüfen. Schichttyp, Dicke und Porosität kennen; WC-Co, Aluminiumoxid und Chromoxid verhalten sich unter der Scheibe sehr unterschiedlich.
- Finishaufmaß lassen. Das Schruppen sollte 0,05–0,15 mm für die Schlichtscheibe stehen lassen, abhängig von der Schichtdicke.
- Eine feine, freischneidende Scheibe wählen. Kunstharz- oder Metallbindung, D126–D252 zum Schruppen, feiner für das Finishen; eine harte Bindung, die die Schicht abzieht, vermeiden.
- Nass schleifen. Überflutungskühlung ab dem ersten Kontakt; der Grundwerkstoff leitet die Wärme ab, die Schicht nicht.
- Druck kontrollieren. Geringe Zustellung und gleichmäßige Tischgeschwindigkeit; Verweilen an einer Stelle überhitzt Bindung und Schicht.
- Auf Ausbrüche prüfen. Vor dem Polieren auf Grübchen und herausgerissene Stellen achten; sie lassen sich später nicht mehr ausgleichen.
Wie behebe ich typische Probleme?
| Symptom | Wahrscheinlichste Ursache | Was ändern |
|---|---|---|
| Schicht bereichsweise herausgerissen | Zu grobe Scheibe oder zu hohe Zustellung | Feinere Körnung, leichterer Durchgang, mehr Kühlmittel |
| Poröse, verschmierte Oberfläche | Zusetzen der Scheibe und Wärme | Scheibe abrichten, Durchfluss erhöhen, Drehzahl reduzieren |
| Risse in der Schicht an der Kante | Durchbiegung des Grundwerkstoffs oder Thermoschock | Teil abstützen, Zustellung reduzieren, Kühlmittel kontinuierlich zuführen |
| Grundwerkstoff stellenweise freiliegend | Zu geringe Aufmaßkontrolle | Schicht vor dem Schleifen messen und ein Aufmaß festlegen |
| Schlechte Oberfläche nach dem Polieren | Vom Schleifschritt hinterlassene Schäden | Eine Zwischenkörnung ergänzen, statt länger zu polieren |
Ausbrüche sind das typische Versagen beim Schleifen von Schichten — es beginnt mit zu viel Kraft.
Was gehört in eine RFQ?
- Schicht: Chemie, Dicke, Porosität und Spritzverfahren.
- Grundwerkstoff: Werkstoff und Steifigkeit, die die Durchbiegung bestimmen.
- Scheibe: Bindung, Körnung und Form für die Geometrie.
- Aufmaß: Dicke im gespritzten Zustand und Endmaß.
- Maschine: Kühlmittelversorgung und der Bereich der Tischgeschwindigkeit.
- Abnahme: Porosität, Oberfläche und gegebenenfalls zerstörungsfreie Prüfung.
Passende Diamant- & CBN-Schleifscheiben für diese Anwendung ansehen.
Das Schleifen von Schichten ist eine Operation mit wenig Aufmaß: Der Wert steckt in der Schicht, und jeder zusätzliche Durchgang riskiert sie. Die billigste Scheibe ist selten die beste Wahl, weil ein Ausbruch das ganze Teil verschrottet und nicht nur die Oberfläche.
Untertabelle 1 — nach Werkstofffamilie
| Werkstoff | Typische Bearbeitung | Empfohlene Bindung | Körnung (FEPA D) | Konzentration | Typisches Ra |
|---|---|---|---|---|---|
| Hartmetall (WC-Co) | Schneid- & Werkzeugschleifen | Kunstharz / Metall | D91–D181 | 100–150% | 0,1–0,4 µm |
| PCD / PCBN | Kantenvorbereitung, Umfang | Metall / keramisch | D46–D91 | 125–150% | 0,05–0,2 µm |
| Hochleistungskeramik (Al₂O₃, ZrO₂, Si₃N₄) | Fläche / Form | Keramisch / Kunstharz | D64–D151 | 75–125% | 0,2–0,6 µm |
| Optisches Glas / Flachglas, Quarz | Kante, Fase, CNC | Metall / Kunstharz | D64–D126 | 75–125% | 0,05–0,3 µm |
| Halbleiter (Si, SiC, Saphir) | Rückschleifen, Vereinzeln | Galvanisch / Kunstharz | D126–D400+ | 100–200% | <0,02 µm (fein) |
| Ferrit / weichmagnetisch | Fläche / Form | Kunstharz / Metall | D91–D181 | 100–150% | 0,2–0,8 µm |
| Graphit / Kohlenstoff | Formen / Trennen | Galvanisch / Metall | D181–D301 | 75–125% | — |
| CFK / Verbundwerkstoffe | Schneiden, Nuten | Galvanisch | D252–D400 | — | — |
| Thermische Spritzschichten | Schleifen, Polieren | Kunstharz / Metall | D126–D252 | 75–100% | 0,1–0,4 µm |
| Stein / Quarzkomposit | Kante, Kalibrieren | Metall / galvanisch | D181–D400 | — | — |
| Zirkonoxid (Dental / Medizin) | Finishbearbeitung, Polieren | Kunstharz / keramisch | D46–D126 | 75–100% | 0,1–0,3 µm |
| Stahl / Gusseisen (eisenhaltig) | — | Kein Diamant — CBN verwenden | — | — | — |
Richtwerte zur Planung; endgültige Körnung, Konzentration und Bindung mit einem Schleifversuch auf Ihrer Maschine bestätigen.
Anwendungsgrenze — wann kein Diamant verwendet werden darf
Diamant ist das härteste Schleifmittel und die richtige Wahl für harte, spröde, nicht eisenhaltige Werkstoffe wie Hartmetall, Keramik, Glas, Silizium, Saphir, Ferrit, Graphit und Verbundwerkstoffe. Er darf nicht für eisenhaltige Metalle — Stahl, Gusseisen und deren Legierungen — verwendet werden, weil der Kohlenstoff im Diamanten bei Schleiftemperaturen (etwa über 700 °C / 1300 °F) mit Eisen reagiert. Diese chemische Affinität verursacht schnellen, abnormalen Diamantverschleiß (Graphitisierung) und zerstört die Schleifscheibe. Für Stahl, gehärteten Stahl, Gusseisen und andere eisenhaltige Werkstücke stattdessen CBN (kubisches Bornitrid) verwenden.














